
Как проектировать металлические токарные детали, производство которых является экономически эффективным?
Почему проектные решения определяют большую часть стоимости точеных металлических деталей
A металлическая точеная детальпроизводится на токарном станке, где заготовка вращается, а одноточечный инструмент снимает материал вдоль оси вращения. Этот процесс очень эффективен для цилиндрических элементов, но имеет геометрические ограничения. Функции, выходящие за эти пределы, требуют дополнительных операций, использования специального инструмента или более медленного времени цикла.
Наиболее важные варианты дизайна:
- Вызовы толерантности, которые выходят за рамки естественного процесса
- Требования к отделке поверхности, требующие вторичных операций
- Толщина стенки, вызывающая вибрацию или прогиб
- Характеристики резьбы, требующие специального инструмента
- Твердость материала, ускоряющая износ инструмента
Деталь, предназначенная для токарной обработки с самого начала, будет стоить дешевле, работать быстрее и более стабильно сохранять допуск, чем деталь, для которой токарная обработка рассматривается как второстепенная задача.
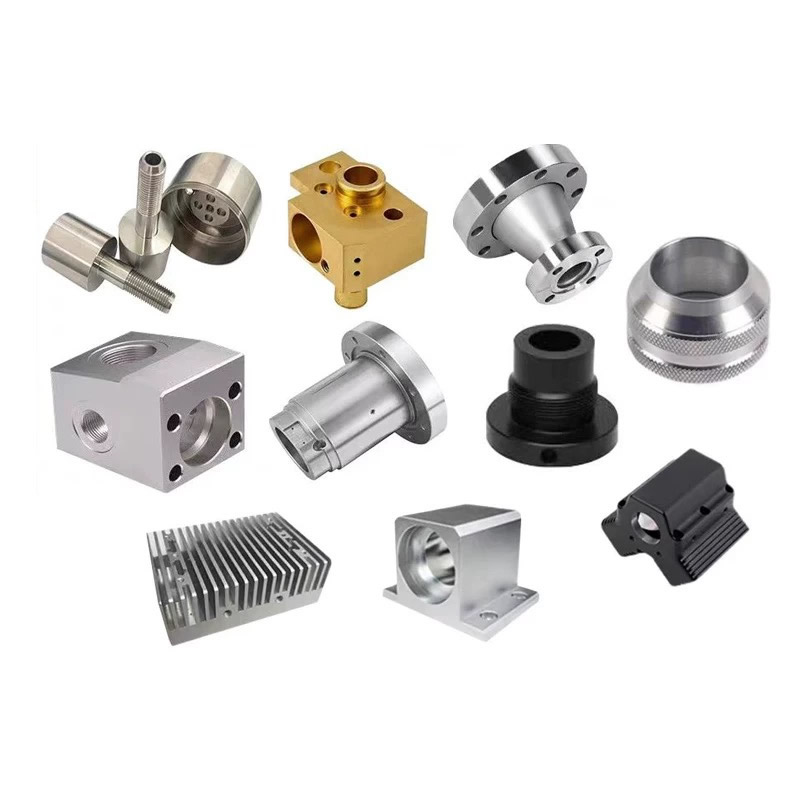
Три конструктивные особенности, которые увеличивают стоимость обработки
Чрезмерная толерантность — самая дорогая привычка
Распространенной ошибкой является применение жестких допусков ко всем размерам, а не только к функциональным. Стандартная токарная обработка металлов обеспечивает точность ±0,05 мм по ISO 2768-f. Точность токарной обработки достигает ±0,01 мм. Но допуск ±0,01 мм на нефункциональный размер увеличивает стоимость, но не добавляет ценности.
| Уровень допуска | Типичный процесс | Относительное влияние на стоимость |
|---|---|---|
| ±0,10 мм | Стандартная токарная обработка | Базовый уровень |
| ±0,05 мм | Стандартная токарная обработка | +0–10% |
| ±0,02 мм | Прецизионная токарная обработка, измерение в процессе обработки | +20–35% |
| ±0,005 мм | Прецизионное точение + SPC, термоконтроль | +50–80% |
Исправление:Применяйте жесткие допуски только к сопрягаемым поверхностям, седлам подшипников и функциональным интерфейсам. Косметические размеры и зазоры оставьте в пределах общего допуска.
Тонкие стены и длинные свесы
Толщина стенки менее 1 мм наметаллическая точеная детальвызывает вибрацию, болтовню и отклонение. Инструмент отталкивает стену вместо того, чтобы аккуратно ее разрезать. Результатом являются несоответствующие размеры и плохое качество поверхности.
Исправление:Если функционально необходима тонкая стенка, укажите материал со снятыми напряжениями и ожидайте более медленных параметров резки. Если стена не требуется функционально, утолщайте ее. Стенка толщиной 1,5 мм обрабатывается в четыре раза быстрее, чем стенка толщиной 0,8 мм с тем же допуском.
Резьба и канавки, требующие специального инструмента
Стандартные метрические и дюймовые резьбы нарезаются с помощью стандартных инструментов в обычное время цикла. Но нестандартные профили резьбы, левая резьба, многозаходная резьба и узкие внутренние канавки требуют специального заточенного инструмента, более низких скоростей и часто повторной операции.
Исправление:По возможности используйте стандартные профили резьбы. Если требуется специальная резьба, объедините ее с одной деталью на деталь, а не распределяйте ее по нескольким диаметрам.
Выбор материала – соответствие производительности процессу
Материал определяет скорость резания, стойкость инструмента, качество поверхности и дополнительные эксплуатационные требования. В Nuote Metals мы обрабатываем пять семейств материалов, каждое из которых имеет свои особенности обработки.
| Материал | Обрабатываемость | Лучшее для | Примечания к проектированию |
|---|---|---|---|
| Латунь (C36000) | Отлично (показатель 100%) | Крупногабаритные соединители, фитинги, втулки | Самая быстрая резка, лучший стружкодробление, минимальный износ инструмента |
| Латунь (C2680) | Хорошо (индекс ~30%) | Электрические детали, требующие пластичности | Более низкие скорости, более длинная стружка, без свинца |
| Алюминий (6061) | Очень хороший | Легкие корпуса, проставки, радиаторы | Высокие скорости, хорошая отделка, липкость на низких скоростях |
| Нержавеющая сталь (303) | Хороший | Коррозионностойкие валы, арматура | Работа закаляет; требует положительной подачи и острых инструментов |
| Нержавеющая сталь (316) | Умеренный | Морские и медицинские компоненты | Более низкие скорости, более высокий износ инструмента, чем у 303. |
| Углеродистая сталь (12L14) | Отличный | Общепромышленные валы, штифты | Сплав для свободной обработки, хорошая отделка, требует покрытия |
Наше правило:Еслиметаллическая точеная детальне требует коррозионной стойкости, самым дешевым вариантом будет латунь или углеродистая сталь, изготовленная методом свободной обработки. Если требуется устойчивость к коррозии, нержавеющую сталь 303 легче обрабатывать, чем нержавеющую сталь 316. Выбирайте 316 только тогда, когда этого требует окружающая среда.
Два случая проектирования, когда изменения сокращают затраты
Фитинг гидравлического коллектора (рационализация допусков)
Проблема: Производитель гидравлических систем представил фитинг коллектора с допуском ±0,01 мм по каждому размеру, включая шестигранные лыски и общую длину. Деталь была предложена по высокой цене, потому что каждая деталь требовала контроля в процессе работы.
Наш обзор:Только три измерения были функционально критичными: диаметр шага резьбы, диаметр канавки уплотнительного кольца и перпендикулярность сопрягаемой поверхности. Шестигранные лыски и общая длина не имели функциональных требований, выходящих за рамки общего допуска.
Изменение:Мы предложили ±0,05 мм по некритическим размерам и оставили ±0,01 мм только по трем функциональным особенностям.
Результат: время цикла сократилось на 22%. Теперь деталь проходит стандартные внутрипроизводственные проверки по трем критическим параметрам и общую выборку по остальным. Ежегодная экономия средств превысила 15%.
Корпус датчика из нержавеющей стали (замена материала)
Проблема: Производитель датчика выбрал нержавеющую сталь 316 для корпуса, подвергающегося воздействию только воздуха внутри лаборатории. Деталь имела глубокое внутреннее отверстие со стенкой 1,2 мм. Обработка 316 с такой толщиной стенки вызывала вибрацию и требовала низких скоростей, что приводило к увеличению затрат.
Наш обзор:Рабочая среда была сухой, с контролируемой температурой и не содержала хлоридов. 316 было завышено.
Изменение:Мы предложили нержавеющую сталь 303 — более легкую в механической обработке, достаточную коррозионную стойкость для внутренних условий и совместимую с существующим материалом уплотнений.
Результат: Скорость резания увеличена на 40%. Болтовня устранена. Срок службы инструмента утроился. Заказчик квалифицировал 303 для всех моделей внутренних датчиков.
Технические характеристики – наши токарные конверты
| Параметр | Диапазон | Примечания |
|---|---|---|
| Максимальный диаметр детали | 431 мм | Для больших диаметров требуются токарные станки с фиксированной головкой. |
| Максимальная длина детали | 990 мм | Более длинные детали могут потребовать специального крепления. |
| Стандартный допуск | ±0,05 мм | ISO 2768-f для металлов |
| Прецизионный допуск | От ±0,01 мм до ±0,005 мм | Требуются измерения в ходе процесса и SPC. |
| Чистота поверхности | Ra от 0,4 мкм до Ra 3,2 мкм | Более тонкая отделка доступна при вторичных операциях. |
| Материалы | Латунь, алюминий, нержавеющая сталь, углеродистая сталь, медь | Применяются параметры, зависящие от материала |
Дляметаллические токарные детализа пределами этих диапазонов мы сообщим вам об этом до цитирования, а не после того, как первая статья окажется неудачной.
Часто задаваемые вопросы
Вопрос 1. Как мне узнать, подходит ли моя деталь для поворота?
Ответ: Решающим фактором является вращательная симметрия. Если критические элементы детали концентричны одной оси (валы, штифты, втулки, фитинги, соединители, прокладки), токарная обработка почти всегда является самым быстрым и экономичным процессом. Если деталь имеет карманы, прорези или рисунки отверстий, распределенные по нескольким граням, правильным основным процессом является фрезерование или токарная обработка. Опытный поставщик подскажет вам, когда токарная обработка — неправильный ответ, вместо того, чтобы навязывать деталь на токарном станке. В Nuote Metals мы проверяем каждый чертеж на предмет соответствия технологическому процессу, прежде чем предлагать цену.
Вопрос 2: Какой допуск следует указать на точеной металлической детали?
О: Указывайте жесткие допуски только там, где они имеют функциональное значение — сопрягаемые поверхности, седла подшипников, канавки уплотнений и диаметры шага резьбы. Для всех остальных размеров используйте общий допуск (±0,05 мм по ISO 2768-f). Чрезмерная толерантность — это самый распространенный источник затрат, который мы видим. Деталь с ±0,01 мм по каждому размеру будет стоить на 20–35 % дороже, чем такая же деталь с жесткими допусками только к трем или четырем функциональным особенностям. Если вы не уверены, какие размеры имеют решающее значение, отправьте нам чертеж, и мы определим функциональные обозначения перед ценовым предложением.
Q3: Какие материалы доступны дляметаллические токарные деталив Nuote Metals?
Ответ: Мы обрабатываем латунь (C36000 и C2680), алюминий (6061), нержавеющую сталь (303 и 316), углеродистую сталь (12L14) и медь. Каждый материал имеет различное поведение при обработке. Латунь C36000 — самый быстрый и экономичный способ обработки крупногабаритных деталей. Нержавеющую сталь 303 легче обрабатывать, чем нержавеющую сталь 316, и она подходит для большинства условий эксплуатации в помещениях и на открытом воздухе. 316 зарезервирован для морского, химического и медицинского применения, где требуется устойчивость к хлоридам. Углеродистая сталь 12Л14 — самый дешевый вариант, когда не требуется коррозионная стойкость. Мы порекомендуем самый дешевый материал, который соответствует вашей реальной рабочей среде, а не самый дорогой.
В4: Каков минимальный заказ и время выполнения металлических точеных деталей от Nuote Metals?
О: Наш стандартный минимальный заказ составляет 500 штук для деталей, выточенных на заказ, при этом меньшее количество доступно для прототипов и первых изделий. Стандартные материалы и стандартные профили могут поставляться от 100 штук. Срок изготовления стандартных материалов при объемах производства до 50 000 штук составляет 7–12 дней. Индивидуальное покрытие или вторичные операции добавляют 5–8 дней. На изготовление новых деталей, требующих оснастки и первой проверки изделия, уходит в общей сложности 15–25 дней. Каждое предложение включает в себя точное время выполнения заказа, а не диапазон. Сертифицирован по стандарту ISO 9001:2015.
Отправить запрос
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности