
Почему токарные детали из латуни являются основой точного производства в автомобильной, электронной и медицинской промышленности?
Латунь — один из наиболее поддающихся механической обработке металлов на планете. Это единственное свойство сделалолатунные токарные деталивыбор по умолчанию для прецизионных компонентов в десятках отраслей промышленности. Но сама по себе обрабатываемость не объясняет устойчивый спрос. Латунь также обладает устойчивостью к коррозии, электропроводностью и естественной эстетикой, с которой могут сравниться лишь немногие материалы.
В Nuote Metals мы уже более десяти лет специализируемся на токарной обработке латуни. В этой статье рассказывается о том, что мы узнали о выборе материала, контроле допусков и тех применениях, в которых токарно-латунные детали приносят наибольшую пользу.
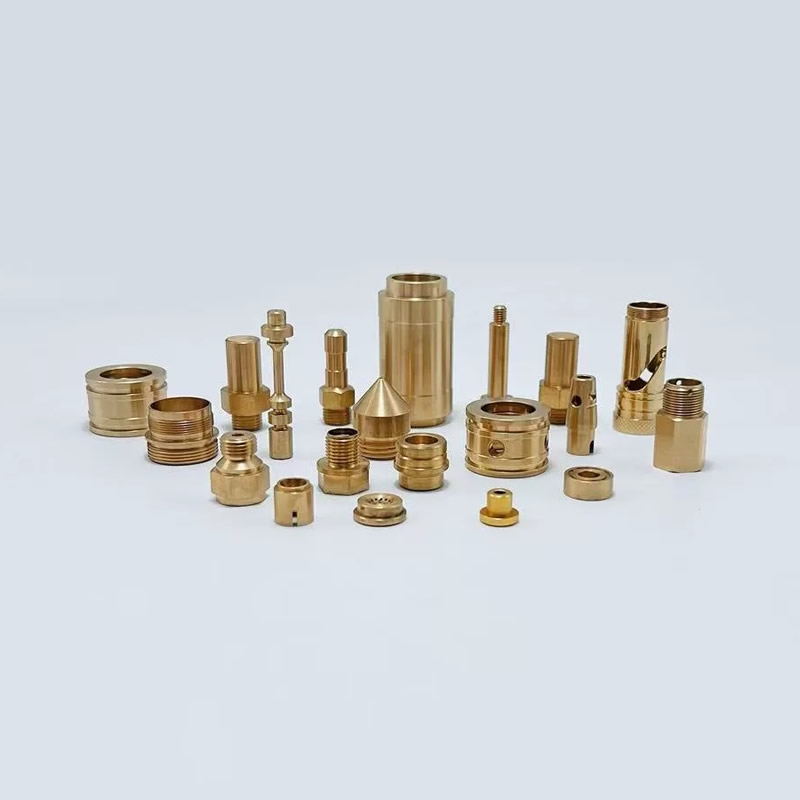
Почему латунь остается предпочтительным материалом для точеных деталей
Латунь – это сплав меди и цинка. Соотношение определяет его свойства. Чаще всего мы работаем с двумя марками C36000 и C2680.
Автоматная латунь C36000 – эталон обрабатываемости
C36000 содержит примерно 61,5% меди, 35,5% цинка и 3% свинца. Свинец действует как встроенная смазка во время обработки, разбивая стружку на мелкие, легко управляемые кусочки и обеспечивая скорость резания до 100% по индексу обрабатываемости — стандарту, по которому измеряются все остальные металлы.
C36000 — это предпочтительный материал для крупносерийной прецизионной токарной обработки сложных резьбовых деталей, соединителей, втулок и компонентов клапанов. Превосходный стружкоотвод снижает износ инструмента и сокращает время цикла.
Желтая латунь C2680 – когда пластичность важнее скорости
C2680 содержит примерно 65% меди и 35% цинка. В нем отсутствует добавка свинца, что обеспечивает меньшую обрабатываемость (около 30% от C36000), но значительно более высокую пластичность. C2680 предпочтителен, когда деталь требует формования, гибки или обжатия после механической обработки. Это также стандартный выбор для электрических компонентов, в которых содержание свинца должно быть сведено к минимуму.
Сравнение обрабатываемости
| Свойство | C36000 | C2680 |
|---|---|---|
| Содержание меди | ~61,5% | ~65% |
| Индекс обрабатываемости | 100 % (контрольный показатель) | ~30% |
| Образование стружки | Отлично – короткая щепка | Хорошо – более длинные фишки |
| Лучшее для | Высокоскоростная токарная обработка, сложная резьба, соединители | Электрические детали, пластичные компоненты, требования к содержанию свинца |
Технические характеристики – допуски и обработка поверхности
Ценность партнера по токарной обработке латуни определяется его способностью постоянно соблюдать допуски. В Nuote Metals мы соблюдаем следующие стандарты.
Размерные допуски
| Параметр | Стандартный диапазон | Прецизионный диапазон |
|---|---|---|
| Внешний диаметр | ±0,05 мм | ±0,01 мм |
| Длина | ±0,10 мм | ±0,02 мм |
| Диаметр шага резьбы | ±0,05 мм | ±0,01 мм |
| Концентричность | ≤0,05 мм ППИ | ≤0,01 мм ППИ |
Для автомобильного и медицинского применения мы обычно придерживаемся ±0,01 мм на критических размерах. Типичная обработка латуни на станке с ЧПУ обеспечивает точность от ±0,1 до ±0,005 мм в зависимости от сложности и объема детали.
Возможности обработки поверхности
| Тип отделки | Диапазон Ра | Метод |
|---|---|---|
| В повернутом виде (стандарт) | Ra 1,6 – 3,2 мкм | токарная обработка с ЧПУ |
| Хорошо получилось | Ra 0,8–1,6 мкм | Уменьшенная подача, полированные пластины. |
| Полированный | Ra 0,4 – 0,8 мкм | Вторичная механическая полировка |
| Гальванический | Ra 0,2–0,8 мкм (после нанесения покрытия) | Никелирование, олово или серебро. |
Латунь C26000, обработанная при стандартных параметрах, обычно достигает Ra ≈ 2,5 мкм. В тех случаях, когда требуется более низкая шероховатость, уменьшение скорости подачи и использование инструментов с алмазной полировкой позволяют добиться Ra менее 0,8 мкм.
Два приложения из наших заводских записей
Автомобильные электрические разъемы (C36000, жесткие допуски)
Проблема:Крупнейшему поставщику автомобильной продукции потребовались латунные штыревые разъемы для блоков управления двигателем. Для штифтов требовался допуск на диаметр ±0,015 мм и обработка поверхности менее 1,0 мкм, чтобы обеспечить постоянное усилие вставки и низкое контактное сопротивление. Годовой объем превысил 3 миллиона штук.
Наше решение:Мы изготовили разъемы из латуни C36000 на токарных станках с ЧПУ швейцарского типа с приводным инструментом. В процессе лазерного контроля каждая 200-я деталь контролируется на предмет диаметра, концентричности и чистоты поверхности. Для защиты от коррозии детали были цилиндрически никелированы до толщины 3–5 мкм.
Результат:Изменение силы введения снизилось с ±15% до ±4%. Заказчик сократил входной контроль со 100% до отбора проб AQL. Срок выполнения: 12 дней для имеющихся на складе размеров; 22 дня для деталей с индивидуальным покрытием.
Втулки для медицинского оборудования (C2680, бессвинцовые)
Проблема:Производителю медицинского оборудования потребовались втулки из бессвинцовой латуни для сборки хирургического инструмента. Втулки требовали гладкого внутреннего отверстия для скользящего вала с допуском на зазор ±0,02 мм. Материал должен был соответствовать требованиям RoHS и не содержать свинца в следовых количествах.
Наше решение:Мы поставили втулки из бессвинцовой латуни C2680, обточенные, а затем отшлифованные для достижения чистоты внутренней поверхности Ra 0,4 мкм. Внешний профиль был точен за один установ, чтобы сохранить концентричность между отверстием и внешним диаметром.
Результат:Втулки проходят 100% проверку калибром внутреннего диаметра. Производитель медицинского оборудования отказался от операции вторичного рассверливания. Добыча продолжалась более двух лет без каких-либо сбоев на месторождении.
Системы качества – на что обращать внимание при выборе партнера по токарной обработке латуни
Не все поставщики токарной обработки латуни работают на одном уровне. При оценке партнера попросите документацию по следующему вопросу.
Сертификация и отслеживаемость
ISO 9001:2015 является базовым требованием для любого серьезного поставщика токарной обработки латуни. В автомобильной отрасли все чаще ожидается применение стандарта IATF 16949. Для медицинских компонентов может потребоваться стандарт ISO 13485. Полная прослеживаемость материала — привязка готовой детали к номеру плавки латунного стержня — не подлежит обсуждению в регулируемых отраслях.
Возможность внутрипроизводственного контроля
Надежный поставщик не полагается только на окончательную проверку. Искать:
Измерение в процессе производства: лазерные или оптические измерения во время производства, а не после него.
SPC-мониторинг: Статистические карты контроля процессов для критических параметров.
Управление износом инструмента: плановая замена пластин на основе количества штук, а не по мнению оператора.
Вторичные операции
Многолатунные токарные деталитребуют дополнительной обработки. Лучшие поставщики самостоятельно решают следующие задачи:
Покрытие: никель, олово, серебро или золото.
Удаление заусенцев: термическое или механическое.
Сборка: запрессовка, крепление или нарезание резьбы.
Латунные токарные детали – часто задаваемые вопросы
В1: В чем разница между латунью C36000 и C2680 для токарной обработки?
О: Основное различие заключается в содержании свинца и обрабатываемости. C36000 содержит около 3% свинца, который действует как внутренняя смазка во время обработки. Это дает ему индекс обрабатываемости 100% — эталон, по которому оцениваются все остальные металлы. Он производит короткую, легко удаляемую стружку и обеспечивает более высокие скорости резания, что делает его предпочтительным выбором для прецизионного точения больших объемов сложных резьбовых деталей, соединителей и втулок. C2680 не содержит свинца и содержит немного больше меди (около 65%). Его обрабатываемость составляет примерно 30% от C36000, что означает более низкую скорость резания и более длинную стружку. Однако C2680 обладает значительно более высокой пластичностью, что делает его более подходящим для деталей, требующих формовки, гибки или обжима после механической обработки. Это также правильный выбор, когда содержание свинца необходимо свести к минимуму по нормативным или медицинским причинам. В Nuote Metals мы имеем в наличии оба сплава и можем посоветовать правильный выбор, исходя из геометрии, объема и требований конечного использования вашей детали.
Q2: Какие допуски могут быть достигнуты при токарной обработке латуни с ЧПУ?
А: Стандартныйлатунные токарные деталиобеспечивает допуски ±0,05 мм по внешнему диаметру и ±0,10 мм по длине. Для прецизионных применений мы обычно придерживаемся ±0,01 мм на критических размерах. Достижимый допуск зависит от нескольких факторов: размера детали, геометрии, марки материала и объема. Детали меньшего размера с простой геометрией допускают более жесткие допуски. Сложные детали с множеством элементов, тонкими стенками или большим соотношением длины к диаметру представляют собой более сложную задачу. Для токарных станков швейцарского типа с контролем в процессе обработки достижимо ±0,005 мм по выбранным размерам. Мы рекомендуем предоставить подробный чертеж с конкретными обозначениями допусков для критических элементов, а не применять общий допуск ко всей детали. Наша команда инженеров проверяет каждый чертеж перед выставлением цены и отмечает любые допуски, которые могут потребовать дополнительных операций или специального инструмента.
В3: Каков минимальный заказ и время выполнения латунных токарных деталей от Nuote Metals?
О: Наш стандартный минимальный заказ составляет 500 штук для деталей, выточенных по индивидуальному заказу, хотя мы принимаем меньшие количества для заказов прототипов и первых изделий. Для стандартных латунных стержней и стандартных соединительных профилей мы можем отгрузить от 100 штук. Срок выполнения зависит от наличия материала и сложности детали. Для стандартных марок латуни (C36000, C2680) на складе: 7–12 дней при объеме производства до 50 000 штук. Для индивидуального покрытия или вторичных операций: добавьте 5–8 дней. Для новых деталей, требующих оснастки или первичной проверки: в общей сложности подождите 15–25 дней. Мы указываем точные сроки выполнения каждого предложения — никаких расплывчатых диапазонов. Мы также предлагаем срочные услуги для срочных потребностей. Каждая поставка включает в себя полный отчет о проверке и сертификацию материала.
Отправить запрос
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности