Продукты
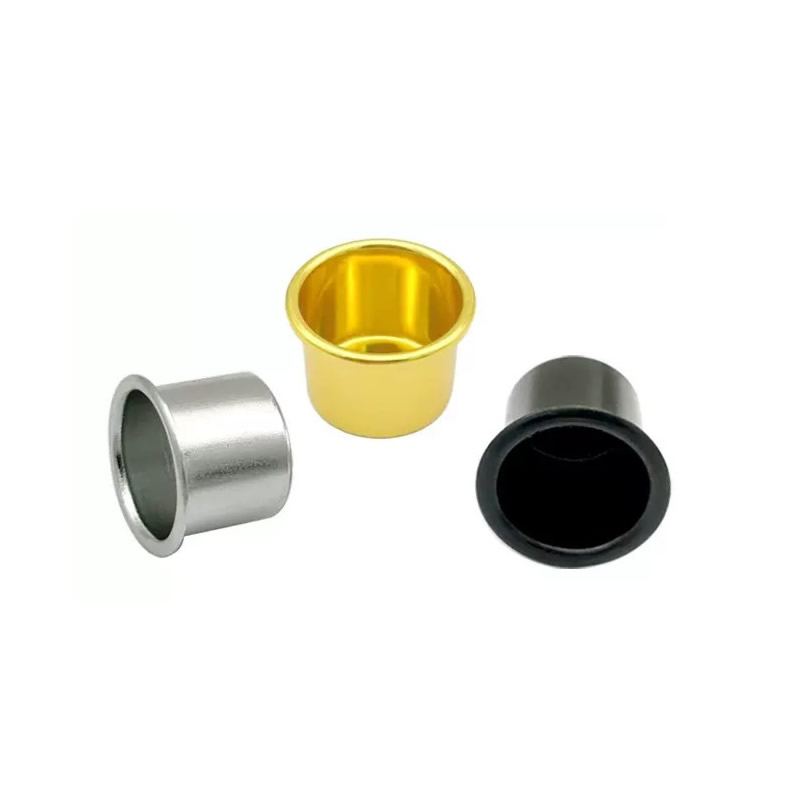

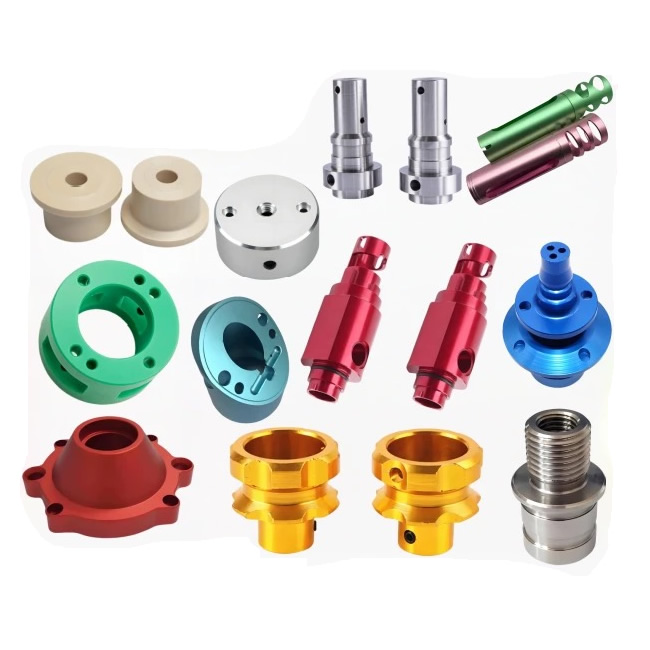
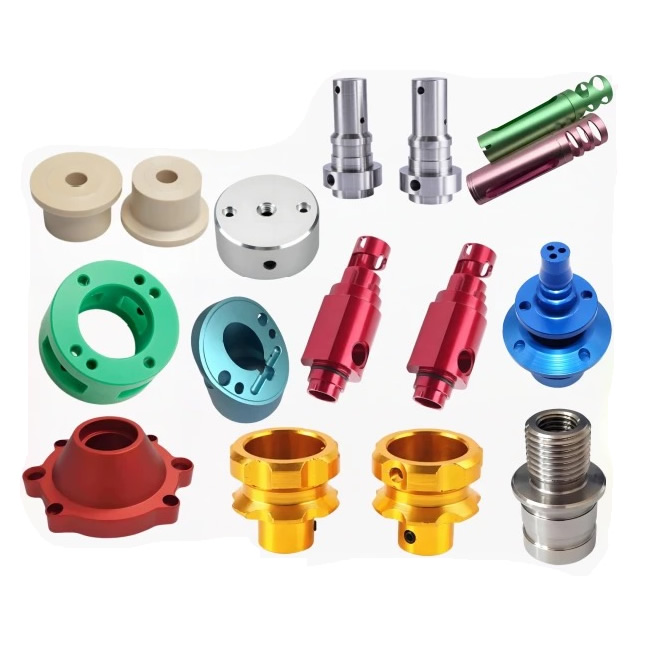
Алюминиевые точеные детали
Точеная алюминиевая деталь оценивается дважды: один раз на токарном станке и один раз после анодирования. На поверхности с толщиной Ra 0,8 мкм на токарном станке после анодирования могут быть видны токарные кольца, поскольку на оксидном слое видны все следы инструмента. Nuote Metals производит в Китае токарные детали из алюминия с текстурой поверхности, контролируемой для анодирования: полированные вставки без покрытия, контролируемые метки подачи и Ra, проверяемый перед нанесением покрытия. 6061, 7075, 2024.
Отправить запрос
Описание продукта
Точеная алюминиевая деталь выходит из токарного станка необработанной. Когда он возвращается после анодирования, он готов, и на поверхности, которая выглядела приемлемо при освещении цеха, каждая отметка подачи видна в виде видимого кольца. Оксидный слой не скрывает текстуру; это усиливает его.
Алюминиевые токарные детали оцениваются по их поверхности дважды: один раз профилометром на токарном станке и один раз на глаз после анодирования. Профилометр измеряет Ra; он не определяет, представляет ли текстура кольцевые кольца, случайные царапины или размазанную поверхность. Обе детали могут иметь Ra 0,8 мкм: одна после анодирования выглядит однородной, на другой видны кольца.
В Nuote Metals мы производим токарные детали из алюминия с текстурой поверхности, контролируемой для анодирования: полированные вставки без покрытия, контролируемые метки подачи и Ra, проверяемый перед нанесением покрытия. В этой статье рассказывается об инструментах, метках подачи и о том, что нужно проверить, прежде чем принимать токарную алюминиевую деталь.
Три метки поворота, которые становятся видимыми после анодирования
Анодирование превращает поверхность алюминия в оксид алюминия — оксид повторяет топографию поверхности, поэтому пики превращаются в пики, а впадины — в впадины. Текстура становится более заметной, а не менее.
| Поворотный знак | Что вызывает это | Внешний вид после анодирования | Как мы это предотвращаем |
|---|---|---|---|
| Кольцо кольцевой подачи | Подача на оборот слишком грубая или пластина изношена. | Темная спиральная полоса по диаметру | Более тонкая чистовая подача (0,05–0,08 мм/об), пластина Wiper |
| Наросший край разрыва | Алюминий приваривается к пластине с покрытием или матовой пластине. | Грубое, мутное пятно на поверхности | Полированные вставки без покрытия, радиус острой кромки <0,02 мм. |
| Размазанный след | Тупой инструмент толкает металл вместо того, чтобы резать | Неровная, тусклая полоса анодирования мутная | Пластина заменена до износа, высокий положительный передний угол |
Окружные питающие кольцаявляются наиболее распространенной жалобой. Инструмент движется вдоль оси, пока заготовка вращается — подача на оборот задает расстояние между кольцами. При черновой подаче (0,2 мм/об) образуются видимые кольца; чистовая подача (0,05–0,08 мм/об) дает тонкие кольца, которые менее заметны после анодирования.
Застроенные края разрывоввозникают, когда алюминий приваривается к инструменту. Вставки с покрытием (TiAlN, AlCrN) имеют шероховатую поверхность на микроуровне — алюминий прилипает и отрывается. Разорванная область анодируется по-другому — она выглядит как шероховатая заплата.
Размазанные следыВозникают, когда тупой инструмент толкает металл, а не разрезает его. Смазанный слой упрочняется и анодируется неравномерно — выглядит как мутная полоса.
Для точеных деталей из алюминия характеристика поверхности – это не просто Ra, это текстура. Чертеж, на котором указано Ra 0,8 мкм, но не указано направление текстуры, оставляет анодированный вид случайным.
Инструменты: почему полированные пластины без покрытия лучше режут алюминий
Алюминий мягкий и пластичный — он прилипает к кромке инструмента. Вставка с покрытием имеет шероховатую поверхность на микроуровне — алюминий приваривается к ней и образует нарост. Наросшая кромка непредсказуемо разрастается и отламывается — рвет поверхность и оставляет размазанный участок, который анодируется неравномерно.
Что мы используем:
- Полированные твердосплавные вставки без покрытия (марки алюминия Korloy, Sandvik) — полированная поверхность снижает трение и предотвращает прилипание. Высокий положительный передний угол — кромка острая, не затертая.
- Радиус острой кромки — менее 0,02 мм. Тупой край толкает металл; острый край разрезает его.
- Пластина Wiper для последнего прохода — выравнивает подающее кольцо, создавая поверхность, которая после анодирования выглядит однородной.
- Высокая скорость шпинделя, умеренная подача — алюминий лучше всего режется на высокой скорости. Высокая скорость обеспечивает чистый сдвиг; умеренная подача контролирует стружку и отметку подачи.
Чего мы избегаем:
- Вставки с покрытием — покрытие увеличивает трение и способствует образованию наростов на кромке.
- Изношенные вставки — изношенная кромка трется, размазывается и образует поверхность, которая анодируется неравномерно.
Стандартная ссылка:Текстура поверхности соответствует стандартам ISO 1302 и ISO 4287. Качество анодирования соответствует MIL-A-8625 Type II или Type III, если указано.
Оборудование и мощность
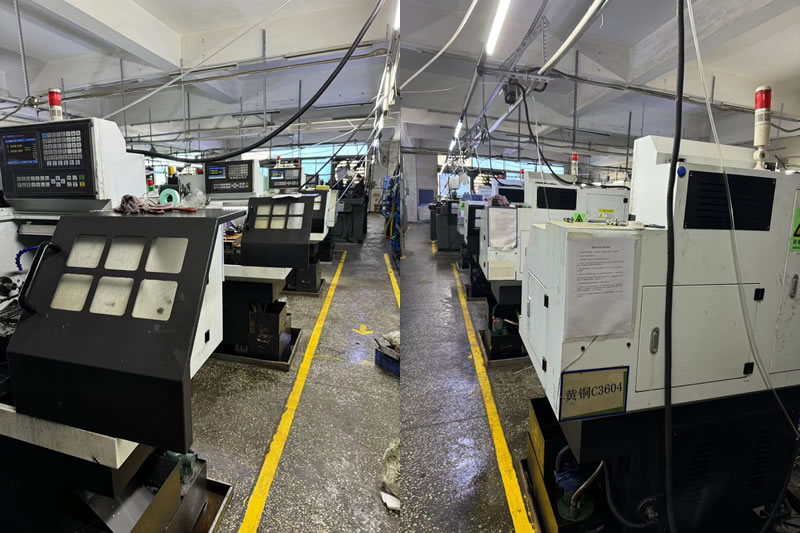
Nuote Metals располагает специализированным токарным цехом по алюминию с полированной оснасткой и контролируемыми параметрами подачи.
- Токарные станки с ЧПУ (Haas ST-20Y, Okuma Genos L) – подача прутка до 80 мм, патрон до 300 мм.
- Полированные пластины без покрытия – марки алюминия Korloy и Sandvik, предназначены только для алюминия.
- Пластины Wiper – для финального прохода по видимым поверхностям.
- Профилометр (Mitutoyo SJ-210) – Ra и Rz проверены перед анодированием.
- КИМ (Zeiss Contura 7/10/6) – проверка размеров, закрепленная на базовой точке обработки.
Сертификация:ISO 9001:2015 (сертификат предоставляется по запросу). Годовая мощность: 2 миллиона точеных алюминиевых деталей для клиентов в области электроники, медицины и автомобилестроения.
Ограничение:Пластины Wiper одобрены для диаметров ≥10 мм. При толщине менее 10 мм геометрия Wiper не соответствует пластине — метка подачи остается видимой, и деталь может нуждаться в вторичной полировке.
Реальный пример: анодированные кольца отбраковываются, фиксируются пластиной Wiper и изменением подачи
Немецкому производителю электроники требовался алюминиевый корпус — 6061-T6, диаметр 40 мм, Ra 0,8 мкм, анодирование типа II. Их предыдущий поставщик использовал пластину с покрытием и подачу 0,15 мм/об — детали имели толщину Ra 0,8 мкм, но после анодирования на 20% деталей были видны видимые спиральные кольца, и они были забракованы.
Что мы сделали по-другому:
- Перешли на полированные пластины без покрытия с высоким положительным передним углом — без наростов и смазываний.
- Уменьшил чистовую подачу до 0,06мм/об — кольцо стало тонким и равномерным.
- На последнем проходе использовал вставку Wiper — кольцо сплющилось, а поверхность после анодирования выглядела однородной.
- Проверено Ra перед анодированием — в среднем 0,6 мкм, текстура однородная.
Урок, который мы усвоили:В начале нашей программы токарной обработки алюминия мы использовали пластины с покрытием на партии видимых корпусов. После анодирования на 30% были обнаружены наросты на кромках — партия была забракована. С тех пор каждая алюминиевая деталь, которая будет анодирована, оснащена полированными вставками без покрытия — без исключений.
Ограничение:Вставка Wiper сертифицирована для диаметров ≥10 мм. При толщине менее 10 мм геометрия Wiper не соответствует пластине — метка подачи остается видимой, и деталь может нуждаться в вторичной полировке.
Отгружено 300 000 корпусов с нулевым браком анодирования. Это то, что должны обеспечивать токарные детали из алюминия: не просто деталь, Ra которой измеряется на токарном станке, а поверхность, которая выглядит однородной после анодирования, поскольку инструмент и подача были согласованы с покрытием, а не только с чертежом.
Часто задаваемые вопросы
Вопрос 1: Почему после анодирования на точеных алюминиевых деталях появляются кольца?
Ответ: Анодирование усиливает текстуру поверхности, а не скрывает ее. Метка подачи по окружности, которая была невидима на необработанном алюминии, после анодирования становится темным кольцом. Решение состоит в том, чтобы уменьшить чистовую подачу (0,05–0,08 мм/об), использовать зачистную пластину, чтобы сгладить кольцо, и перейти на полированные пластины без покрытия, чтобы предотвратить наросты на кромке. Для точеных алюминиевых деталей, которые будут анодированы, текстуру поверхности необходимо контролировать до нанесения покрытия, а не после.
В2: Могу ли я использовать пластины с покрытием для токарной обработки алюминия?
О: Вставки без покрытия (TiAlN, AlCrN) имеют шероховатую поверхность на микроуровне, к ним приваривается алюминий. Наросты рвут поверхность и оставляют размазанные пятна, которые анодируются неравномерно. Используйте полированные твердосплавные пластины без покрытия с высоким положительным передним углом: полированная поверхность снижает трение, а острая кромка аккуратно срезает алюминий.
В3: Какую обработку поверхности следует указать для точеных деталей из анодированного алюминия?
A: Укажите Ra и направление текстуры. Ra 0,8 мкм достаточен для многих промышленных деталей, но только в том случае, если текстура однородна. Допускается мелкая равномерная отметка подачи (0,05–0,08 мм/об); грубая, неправильная отметка — нет. Для видимых частей укажите Ra 0,4 мкм и отделку пластины Wiper. Для этих частей текстура имеет такое же значение, как и Ra.
В4: Можете ли вы предоставить отзыв DFM о текстуре поверхности, прежде чем я разместим заказ?
А: Да. Отправьте чертеж со спецификацией анодирования (Тип II или Тип III), требованием Ra, а также с указанием того, видна или функциональна поверхность. Наша команда инженеров проверяет инструменты и подачу на совместимость с анодированием, проверяя, будет ли поверхность выглядеть однородной после покрытия, или рекомендует использовать зачистную пластину или вторичную полировку. Там, где внешний вид анодирования имеет значение, мы проверяем текстуру до анодирования партии, а не после.
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности