Продукты
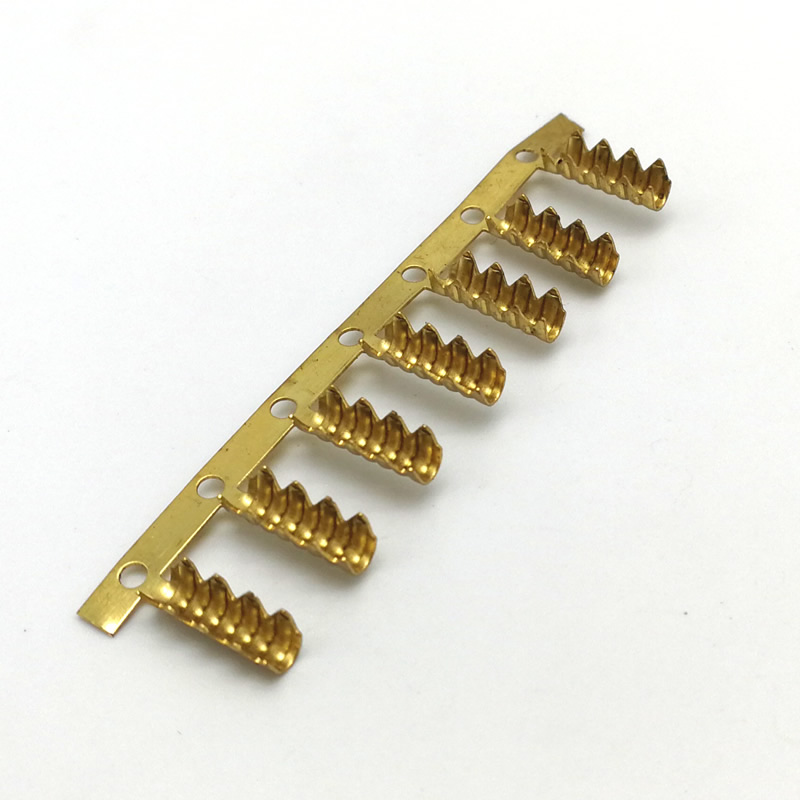

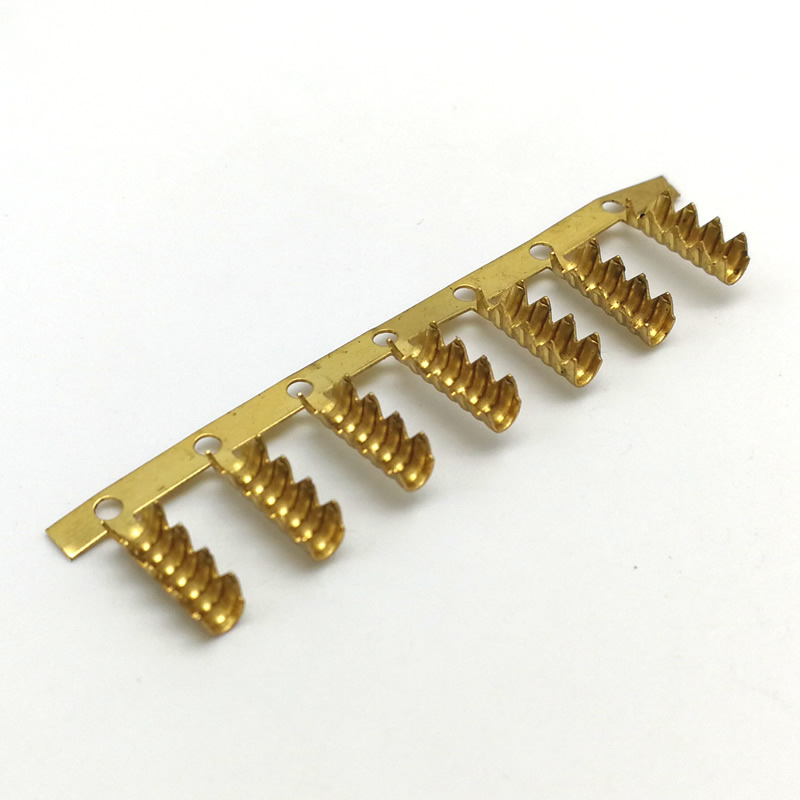
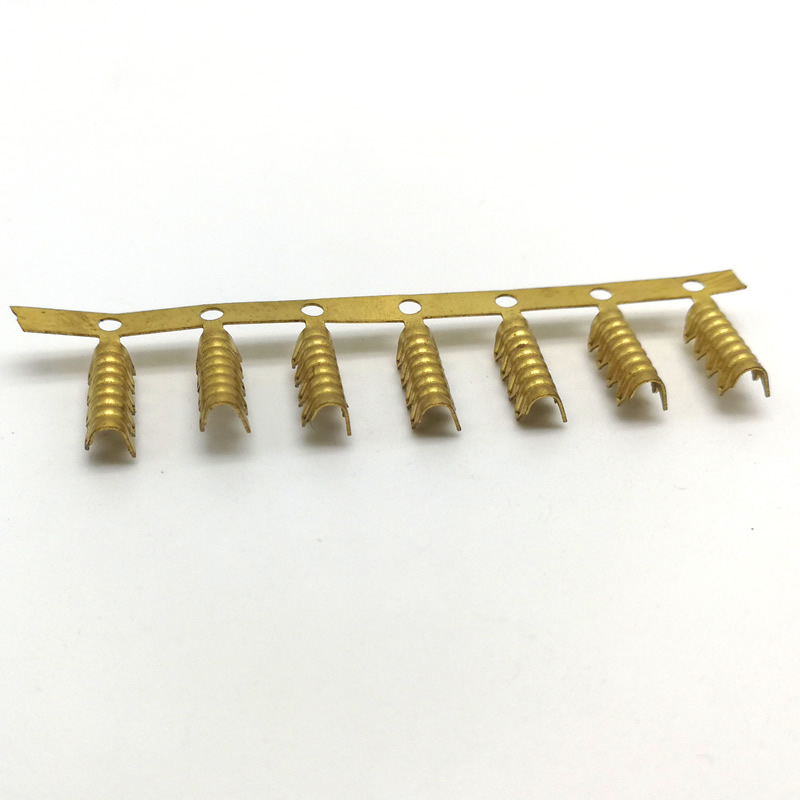
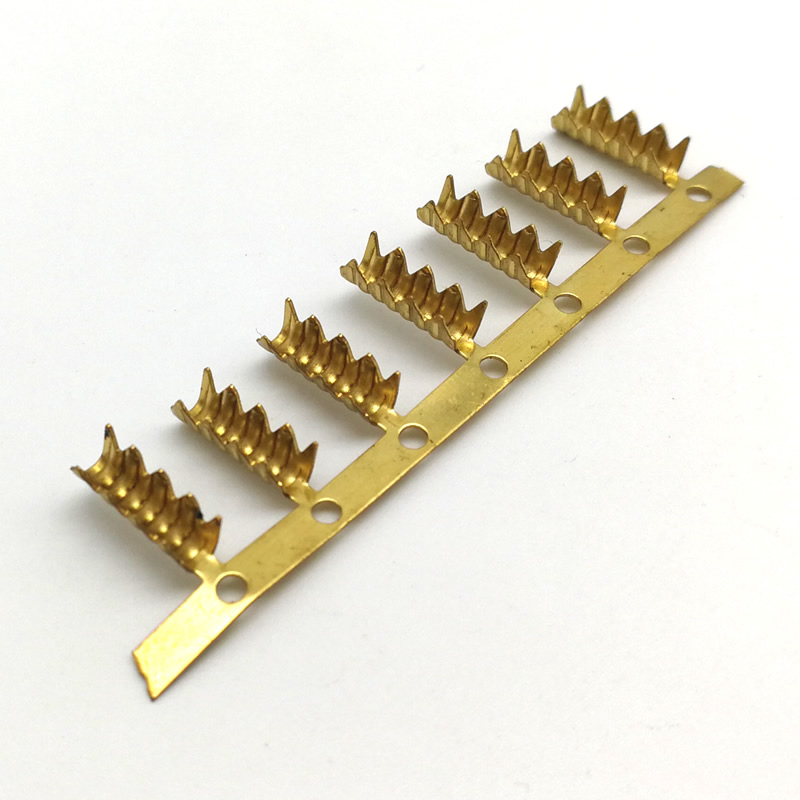
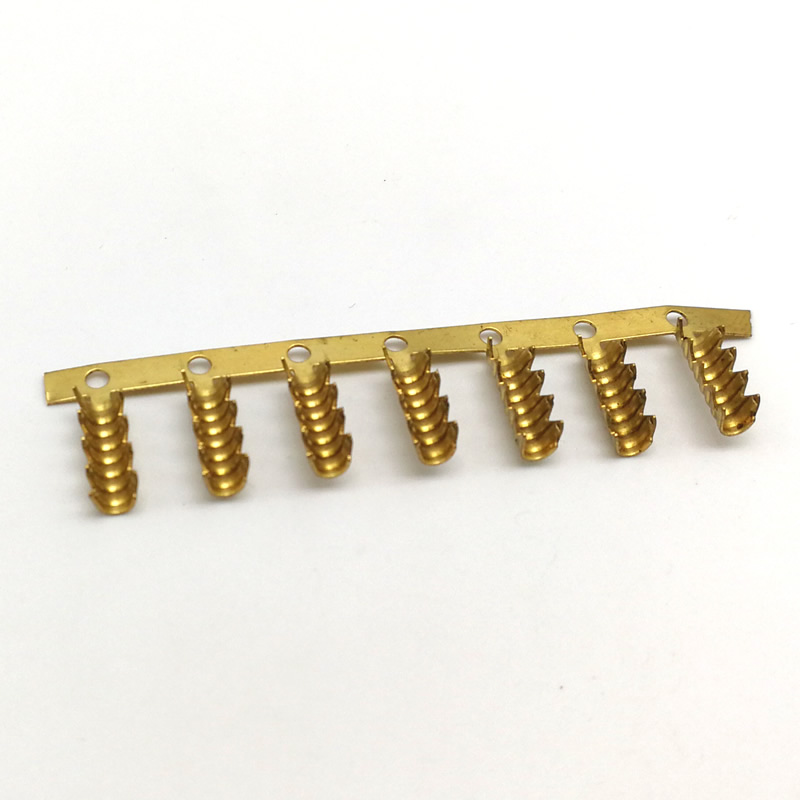
штамповочные терминалы
На чертеже клеммы указаны размеры — длина балки, толщина балки, кривизна контакта. Но о терминале судят по тому, что редко указывается на чертеже: усилию вставки. Клемма, толщина которой превышает 0,05 мм, не вставляется; Слишком мягкие 0,05 мм не выдержат. Nuote Metals производит в Китае клеммы для штамповки по индивидуальному заказу с нормальным усилием и усилием вставки, измеряемыми на первом изделии и проверяемыми для каждой партии — намоткой на катушку для автоматической вставки. Латунь, фосфористая бронза и медь. Покрытие с катушки на катушку.
Отправить запрос
Описание продукта
Клеммы для штамповки по индивидуальному заказу представляют собой непрерывно штампованные детали: полоса проходит через прогрессивную матрицу, клеммы остаются прикрепленными к держателю, а катушка отправляется к вставной машине клиента. Клемма должна соответствовать трем функциональным требованиям: нормальная сила (давление контакта с ответным контактом), сила вставки и извлечения (усилие для сопряжения и разъединения) и контактное сопротивление (электрический путь через контактный интерфейс). Ни один из них не отображается на стандартном габаритном чертеже, и все три определяют, работает ли разъем.
В Nuote Metals мы производим клеммы по индивидуальному заказу с нормальным усилием и усилием вставки, измеренными для первого изделия и проверенными для каждой партии. В этой статье рассматриваются три функциональных требования: геометрия, которая их контролирует, покрытие, которое их сохраняет, и упаковка, которая их доставляет.
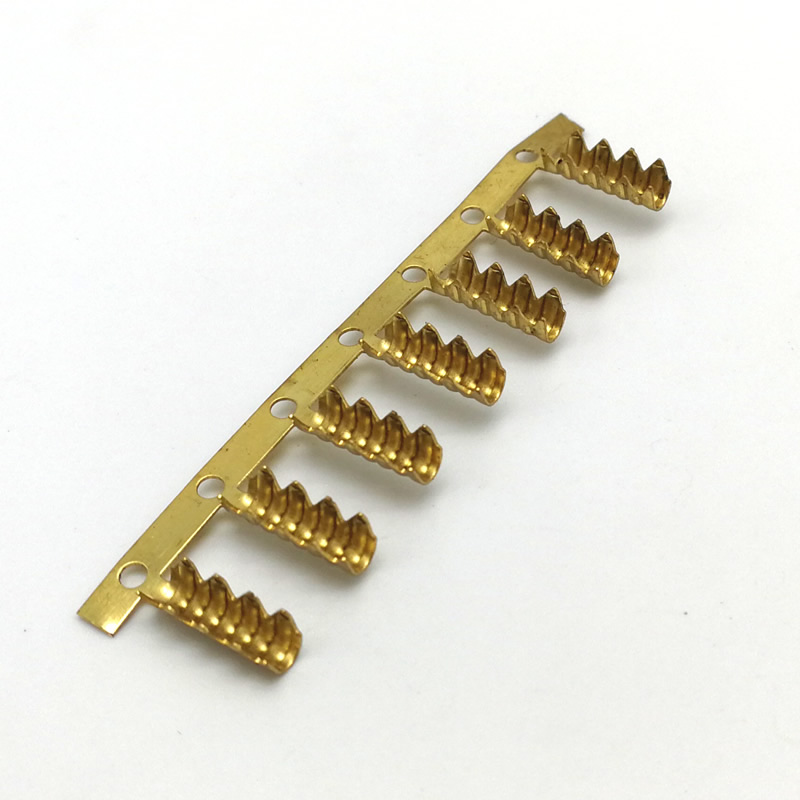
Три функциональных требования к терминалу
Терминал – это не кронштейн с изгибом. Это пружина, которая должна отклоняться, возвращаться и проводить — тысячи раз.
| Функциональное требование | Что это значит | Контролируется | Режим отказа |
|---|---|---|---|
| Нормальная сила | Контактное давление на ответный штифт | Длина луча, толщина луча, кривизна контакта | Слишком низкий — прерывистый контакт; слишком высокий — повреждение при вставке |
| Сила введения/извлечения | Попытка спариваться и разлучаться | Нормальная сила, заходная фаска, трение покрытия | Слишком высокое — оператор не может вставить; слишком низкий — терминальные релизы |
| Контактное сопротивление | Электрический путь через интерфейс | Материал покрытия, толщина покрытия, площадь контакта | Слишком высокое — падение напряжения, нагрев, потеря сигнала. |
Нормальная сила— давление, которое пружинная балка оказывает на ответный штифт. Оно должно быть достаточно высоким, чтобы пробить поверхностный оксид и сохранить контакт — обычно 1–3N для сигнальных клемм и 3–8N для силовых клемм. Слишком низко, и контакт становится прерывистым при вибрации. Слишком большая сила вставки становится неприемлемой — или ответный штифт повреждается.
Сила введения и извлеченияэто то, что чувствует оператор или робот. Это сумма нормальной силы, коэффициента трения покрытия и геометрии захода. Для клеммы с нормальным усилием 3 Н и луженым покрытием может потребоваться усилие вставки 15 Н, что приемлемо для ручного разъема и слишком велико для автоматизированной сборки с высокой плотностью размещения.
Контактное сопротивление— электрический путь через контактный интерфейс. Это зависит от материала покрытия, толщины покрытия и площади контакта. Контактное сопротивление луженой клеммы может составлять 5–10 мОм; позолоченная клемма может иметь сопротивление 1–3 мОм. Сопротивление должно оставаться стабильным на протяжении всего срока службы разъема, а не только при первом подключении.
Для нестандартных штампованных клемм три требования связаны между собой: изменение толщины балки изменяет нормальную силу, которая изменяет силу вставки, что приводит к изменению износа покрытия. Терминал — это система, а не список измерений.
Геометрия, управляющая нормальной силой
Нормальная сила определяется тремя геометрическими параметрами, и каждый из них имеет свой компромисс.
Длина луча.Более длинная балка отклоняется легче — нормальная сила меньше при том же отклонении. Более короткая балка более жесткая — более высокая нормальная сила. Длина луча задается шагом клемм — расстоянием между клеммами на полосе.
Толщина балки.Более толстая балка более жесткая — более высокая нормальная сила. Более тонкая балка более податлива: нормальная сила ниже, но выше риск податливости. Толщина балки определяется толщиной полосы, которая также является толщиной обжимного цилиндра и толщиной держателя. Толщина полосы не может быть оптимизирована только для балки.
Искривление точки контакта.Меньший радиус концентрирует контактную силу на меньшей площади — более высокое контактное давление, меньшее контактное сопротивление. Больший радиус распределяет силу — меньшее контактное давление, более высокое контактное сопротивление, но меньший износ покрытия.
Компромисс:Клемма, которая достаточно жесткая, чтобы выдерживать нормальную силу, может оказаться слишком жесткой для вставки. Клемма, которая вставляется легко, может не сохранять контакт при вибрации. Геометрия представляет собой баланс, и баланс проверяется путем измерения нормальной силы и силы вставки на первый предмет, а не путем измерения только размеров балки.
Стандартная ссылка:Размеры и допуски клемм соответствуют стандартам IEC 60512 (разъемы для электронного оборудования) и EIA-364 (процедуры испытаний электрических разъемов), где указано. Сила вставки и извлечения измеряется согласно EIA-364-13.
Покрытие – контактное сопротивление и слой износа
Покрытие не косметическое. Он определяет контактное сопротивление, усилие вставки и срок службы.
| Покрытие | Контактное сопротивление | Сила вставки (относительная) | Носите жизнь | Лучшее приложение |
|---|---|---|---|---|
| Олово | 5–10 мОм | Базовый уровень | Умеренный — изнашивается после 50–100 циклов. | Потребительские разъемы, недорогие |
| Серебро | 2–5 мОм | Чуть ниже олова | Хорошо — 200–500 циклов. | Силовые клеммы, сильноточные |
| Золото (более никеля) | 1–3 мОм | Самый низкий | Отлично — более 1000 циклов. | Сигнальные клеммы, высокая надежность |
ОловоЭто стандартное покрытие для потребительских и автомобильных разъемов: низкая стоимость, возможность пайки, достаточное контактное сопротивление. Но олово изнашивается после 50–100 циклов вставки — основной металл обнажается, контактное сопротивление возрастает.
Сереброобеспечивает более низкое контактное сопротивление, чем олово, и более длительный срок службы — используется для силовых клемм и сильноточных устройств. Серебро тускнеет в среде серы — подслой никеля замедляет потускнение.
Золото над никелем iЭто выбор для обеспечения высокой надежности: минимальное контактное сопротивление, максимальный срок службы. Никелевый барьер предотвращает диффузию меди; золотой слой сохраняет контактное сопротивление более 1000 циклов.
Как мы это применяем: Для клемм для штамповки по индивидуальному заказу мы используем покрытие с катушки на катушку — клеммы остаются на держателе и проходят через линию гальванического покрытия в виде непрерывной полосы. Покрытие катушки на катушку является более последовательным, чем покрытие отдельных частей: плотность тока одинакова, толщина одинакова, а клеммы не обрабатываются индивидуально. Толщина покрытия проверяется методом РФА в каждой партии.
Упаковка – почему терминалы должны быть на катушках
Клемма, которая работает правильно на КИМ, все равно может выйти из строя на машине для вставки клиента — из-за неправильного шага барабана, обратной ориентации или слишком слабого носителя.
Что требуется для установки:
Последовательный шаг— расстояние между клеммами на держателе должно соответствовать шагу фидера. Отклонение в 0,1 мм приводит к застреванию подачи.
Последовательная ориентация— клеммы на катушке должны быть обращены в одном направлении. Перевернутая клемма заклинивает податчик.
Сила несущей— держатель должен поддерживать клеммы через фидер, не растягивая и не ломая.
Целостность соединения- когда катушка заканчивается, стык должен быть таким же прочным, как и держатель, - и шаг должен сохраняться поперек стыка.
Для терминалов для штамповки по индивидуальному заказу упаковка является частью спецификации, а не второстепенной мыслью. Перед отправкой мы проверяем шаг катушки, ориентацию и стык каждой катушки.
Реальный пример — клемма с шагом 0,64 мм для автомобильного разъема
Немецкому поставщику автомобилей первого уровня требовалась специальная штампованная клемма для разъема с шагом 0,64 мм — нормальная сила 2,5 Н ± 15 %, усилие вставки менее 12 Н, контактное сопротивление менее 5 мОм и шаг катушки 4 мм ± 0,05 мм.
Проблема:Их предыдущий поставщик измерил размеры балки и обжимного цилиндра — клеммы прошли проверку размеров, но 6% из них не выдержали испытания на силу вставки. Балка была на 0,02 мм толще — нормальная сила составляла 3,2 Н, а сила вставки превышала 15 Н.
Что мы сделали по-другому:
- Измерил нормальную силу на первом изделии, а не только размеры балки. Толщина балки была отрегулирована таким образом, чтобы довести нормальную силу до 2,4 Н.
- Проверьте силу вставки на образце из каждой партии — максимум 12 Н.
- Используемое лужение с катушки на катушку — равномерная толщина, постоянный коэффициент трения.
- Проверил шаг катушки на каждой катушке — 4 мм ±0,03 мм.
- Отгружено 5 миллионов терминалов без сбоев в установке. Заказчик исключил входной контроль на усилие вставки.
Это то, что должны обеспечивать специальные штампованные клеммы: не просто клемма, соответствующая чертежу, но клемма, которая вставляет, удерживает и проводит ток, поскольку нормальная сила и сила вставки были измерены, а не предполагаемы.
Часто задаваемые вопросы
В1: В чем разница между терминалом для штамповки по индивидуальному заказу и стандартным терминалом?
О: Терминал выбирается стандартный по каталогу — геометрия, покрытие и шаг катушки фиксированы. Специальная штампованная клемма разрабатывается для конкретного разъема: геометрия балки подбирается с учетом требуемой нормальной силы, покрытие соответствует контактному сопротивлению и сроку службы, а шаг барабана подбирается в соответствии с вставной машиной заказчика. Специальная клемма не является каталожной деталью с другой этикеткой — это пружина, разработанная для конкретных требований к контакту.
В2: Как вы контролируете силу вставки на нестандартных штамповочных терминалах?
A: Сила вставки контролируется тремя переменными: нормальной силой (задается геометрией балки), трением покрытия (задается материалом покрытия) и входной фаской (задается матрицей). Мы измеряем нормальную силу на первом изделии, рассчитываем ожидаемую силу вставки и проверяем ее на образце из каждой партии. Если сила вставки превышает спецификацию, корректируется толщина балки или покрытия, а не процедура сборки. Для клемм сила вставки является измеренной величиной, а не расчетной оценкой.
В3: Почему гальваника с катушки на катушку лучше, чем поштучная?
A: Покрытие с катушки на катушку удерживает клеммы на держателе через линию покрытия — плотность тока одинакова, толщина одинакова, и клеммы не обрабатываются индивидуально. Покрытие отдельных деталей требует обращения, в результате чего балки могут погнуться, поцарапать контакты и привести к неравномерной толщине. Для нестандартных штампованных клемм с жесткими требованиями к контактному сопротивлению стандартным является нанесение покрытия с катушки на катушку — толщина покрытия проверяется с помощью XRF в каждой партии.
В4: Можете ли вы предоставить отзыв DFM о геометрии терминала, прежде чем я разместим заказ?
А: Да. Отправьте нам чертеж с размерами ответного штифта, необходимой нормальной силой, пределом усилия вставки и целевым контактным сопротивлением. Наша команда инженеров проверяет геометрию балки на предмет напряжения и прогиба, чтобы подтвердить, могут ли предлагаемая длина и толщина балки обеспечить нормальную силу без податливости и будет ли сила вставки соответствовать пределу. Для штампованных клемм проверка DFM предотвращает наиболее распространенную неисправность — клемму, которая измеряет правильно и не вставляется.
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.


X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности