Продукты

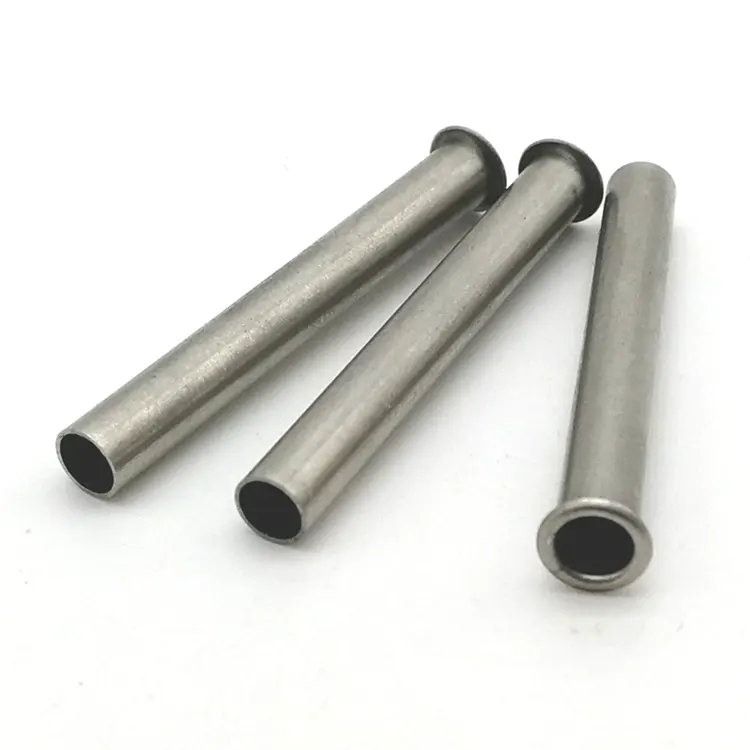

Алюминиевые токарные детали
Nuote Metals производит и поставляет в Китае различные токарные детали из алюминия с ЧПУ, предлагая услуги по механической обработке алюминия. Мы располагаем современными токарно-фрезерными станками с ЧПУ, чтобы предоставить универсальные решения для обработки.
Отправить запрос
Описание продукта
Алюминий является наиболее поддающимся механической обработке металлом, который широко используется. Он режет быстро, дает короткую стружку и требует меньшего износа инструмента, чем сталь или нержавеющая сталь. Вот почему многие магазины рассматривают алюминий как материал для начинающих: его легко назвать, просто использовать.
Но точностьАлюминиевые токарные деталине являются простыми. Мягкость алюминия приводит к появлению заусенцев, которые трудно удалить. Низкая жесткость означает, что тонкостенные детали прогибаются под давлением зажима. Его высокое тепловое расширение означает, что размеры могут меняться при механической обработке и проверке. А его поверхность легко пачкается или царапается — косметический дефект, который становится функциональной неисправностью анодированных или герметизирующих поверхностей.
Компания Nuote Metals обрабатывает алюминий по-другому. Мы относимся к нему как к прецизионному материалу, а не как к товару. Для каждой детали используются инструменты, охлаждающая жидкость и протоколы проверки, разработанные с учетом особенностей поведения алюминия.
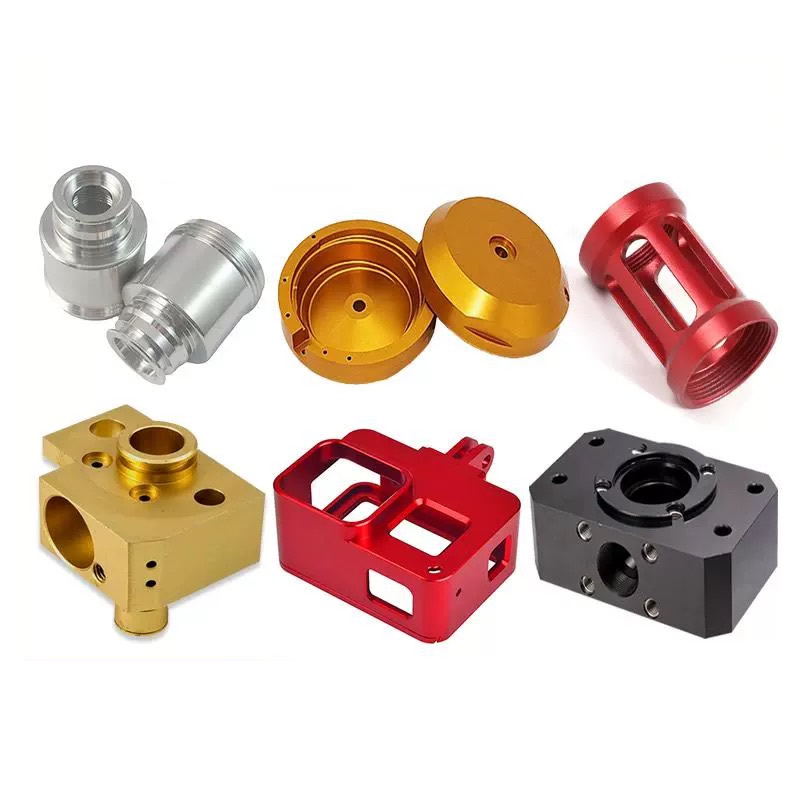
Три скрытые проблемы при токарной обработке алюминия
1. Образование заусенцев на кромках и резьбе.
Алюминиевые токарные детали имеют пластичные, волокнистые заусенцы, прилипающие к детали. При стандартном удалении заусенцев не учитываются внутренние кромки, поперечные отверстия и основания резьбы. Для анодированных деталей застрявшие заусенцы становятся видимыми дефектами. Для герметизации поверхностей они вызывают протечки. Мы используем контролируемую скорость подачи и геометрию инструмента, чтобы свести к минимуму образование заусенцев в источнике, а затем термическое удаление заусенцев или абразивную обработку внутренних деталей, недоступных для ручных инструментов.
2. Тонкостенный прогиб при зажатии.
Низкий модуль упругости алюминия (69 ГПа против 200 ГПа для стали) означает, что тонкостенные детали деформируются под давлением патрона. Стенка толщиной 0,5 мм может сжиматься на 0,1 мм во время поворота, а затем пружинить после отпускания. Мы используем мягкие губки, обработанные по внешнему диаметру детали, зажим низкого давления и опорные кольца для тонкостенных профилей. Для критически важных деталей мы проверяем толщину стенок ультразвуковым датчиком после обработки.
3. Дрейф теплового расширения.
Алюминий расширяется со скоростью 23 мкм/м·°C — примерно в два раза больше, чем сталь. Деталь диаметром 100 мм может вырасти на 0,05 мм при изменении температуры на 20°C. В помещении для контроля с контролируемой температурой деталь снова сжимается, но если в механическом цехе теплее, размер может выйти за пределы допуска. Мы вымачиваем детали до комнатной температуры перед окончательной проверкой и используем измерения с температурной компенсацией для критически важных функций.
Алюминиевые сплавы, которые мы обрабатываем – и для чего каждый из них
| Сплав | Обрабатываемость | Сила | Коррозионная стойкость | Лучшее приложение |
|---|---|---|---|---|
| 6061-Т6 | Отличный | Умеренный (310 МПа) | Хороший | Общего назначения, кронштейны, корпуса |
| 7075-Т6 | Хороший | Высокий (570 МПа) | Умеренный | Аэрокосмическая промышленность, высокопрочные конструкции |
| 2024-Т4 | Справедливый | Высокий (470 МПа) | Плохо (требуется покрытие) | Авиационная арматура, критическая по усталости |
| 5052-H32 | Хороший | Низкий (230 МПа) | Отлично (морской) | Морские, химические, наружные |
| 6082-Т6 | Отличный | Умеренный (340 МПа) | Хороший | Европейский эквивалент 6061 |
| 2011 | Отличный | Умеренный | Бедный | Высокоскоростная обработка, соединители |
Примечание по сравнению с 7075 по сравнению с 6061: 7075 обеспечивает почти вдвое большую прочность, чем 6061, но он дороже, менее устойчив к коррозии и более склонен к коррозионному растрескиванию под напряжением. Для большинства токарных деталей общего назначения сталь 6061-T6 представляет собой лучший баланс прочности, обрабатываемости и стоимости. Мы помогаем клиентам выбирать, исходя из требований к нагрузке, окружающей среды и бюджета, а не только того, что есть на складе.
Наша линия токарной обработки алюминия – создана для точности и объема
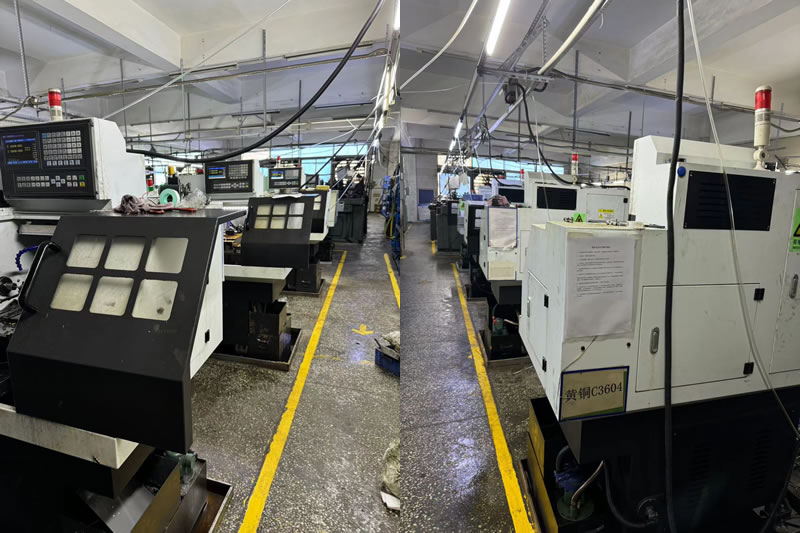
Nuote Metals управляет специализированным отделом токарной обработки алюминия, отдельным от наших линий по производству стали и латуни. Такое разделение предотвращает перекрестное загрязнение стружки и охлаждающей жидкости — решающий фактор качества анодирования. Одиночная алюминиевая стружка, застрявшая в стальной детали, является косметическим дефектом; стальная стружка, внедренная в алюминиевую деталь, после анодирования становится видимым черным пятном.
Оборудование и мощность:
12 токарных станков с ЧПУпосвященный алюминию: от 5-осевых токарных станков до высокоскоростных токарных станков с подачей прутка.
Вместимость бара:Диаметр от 3 до 80 мм для работы с подачей прутка; 300 мм для работы с патронами.
Скорость шпинделя:Скорость до 8000 об/мин для деталей малого диаметра обеспечивает чистый срез.
СОЖ под высоким давлением:70–100 бар, направленное на режущую кромку для разрушения стружки и контроля нагрева.
Собственные линии анодирования и хроматирования – мы контролируем весь процесс от необработанного прутка до готовой детали с покрытием.
Объем объема:
Прототип:От 1 до 50 деталей, обрабатываемых на наших 5-осевых токарно-фрезерных центрах сложной геометрии за один установ.
Мелкосерийное производство:50–5000 штук, выполняются на токарных станках с ЧПУ с быстросменной оснасткой.
Крупносерийное производство:Более 5 000–500 000 деталей, обрабатываются на высокоскоростных токарных станках с подачей прутка с автоматическими загрузчиками прутка и контролем в процессе обработки.
Почему это важно для вас:Когда вы отправляете нам чертеж токарных деталей из алюминия, он отправляется команде, которая ежедневно обрабатывает алюминий, а не универсальному цеху, который переключается между сталью, латунью и пластиком. Именно благодаря этому мы можем соблюдать допуски ±0,005 мм на тонкостенных деталях и создавать поверхности, готовые к анодированию, без вторичного удаления заусенцев.
Реальный пример – корпус привода для аэрокосмической отрасли 7075-T6
Европейскому поставщику аэрокосмической продукции требовался корпус привода 7075-T6 с допуском отверстия 0,008 мм, внутренней отделкой Ra 0,4 мкм и отсутствием видимых заусенцев на поперечных отверстиях. Их предыдущий поставщик поставлял детали, которые не прошли проверку анодирования — заусенцы, попавшие в поперечные отверстия, создавали видимые дефекты после нанесения покрытия.
Что мы сделали по-другому:
- Использовались контролируемые скорости подачи при сверлении поперечных отверстий, чтобы минимизировать образование заусенцев в источнике.
- Применяется абразивная обработка внутренних поперечных отверстий, удаляя заусенцы, до которых не могут добраться ручные инструменты.
- Перед анодированием проверьте качество поверхности портативным профилометром.
- Отгружено 2500 штук без брака по анодированию. Заказчик отказался от входящей операции по удалению заусенцев и сократил время выполнения заказа на 8 дней.
Часто задаваемые вопросы о токарных деталях из алюминия
В1: Какой алюминиевый сплав лучше всего подходит для токарной обработки с ЧПУ?
О: 6061-T6 — лучший универсальный выбор для большинства токарных деталей: он обеспечивает хорошую прочность (310 МПа), отличную обрабатываемость и хорошую коррозионную стойкость при разумной цене. 7075-T6 лучше подходит для высокопрочных изделий, но стоит дороже и менее устойчив к коррозии. 2024 обеспечивает высокую усталостную прочность деталей самолетов, но требует защитного покрытия. 5052 лучше всего подходит для морской или химической среды. Nuote Metals может порекомендовать оптимальный сплав с учетом вашей нагрузки, окружающей среды и бюджета.
Вопрос 2: Как предотвратить образование заусенцев на точеных алюминиевых деталях?
Ответ: Предотвращение образования заусенцев начинается с геометрии инструмента и параметров резания. Мы используем острые пластины с высоким положительным передним углом и программируем скорость подачи, которая аккуратно срезает материал, а не толкает его. Для поперечных отверстий и резьбы мы используем контролируемую подачу и скорость шпинделя, чтобы минимизировать образование заусенцев. Для внутренних деталей, недоступных для ручных инструментов, мы применяем абразивную обработку или термическое удаление заусенцев. Перед нанесением покрытия мы проверяем анодированные детали на наличие заусенцев, поскольку анодирование делает их долговечными.
В3: Можете ли вы соблюдать жесткие допуски на тонкостенные алюминиевые детали?
Ответ: Да, с правильным упором. Низкая жесткость алюминия означает, что тонкостенные детали прогибаются под давлением зажима. Мы используем мягкие губки, обработанные по внешнему диаметру детали, патроны низкого давления и опорные кольца для тонкостенных профилей. Стенки толщиной менее 1 мм мы можем обрабатывать за несколько проходов со снятием напряжений между операциями. Мы проверяем толщину стенки с помощью ультразвукового датчика, а окончательные размеры - с помощью КИМ после того, как деталь стабилизируется при комнатной температуре.
Горячие Теги: Алюминиевые токарные детали
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.


X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности