Продукты
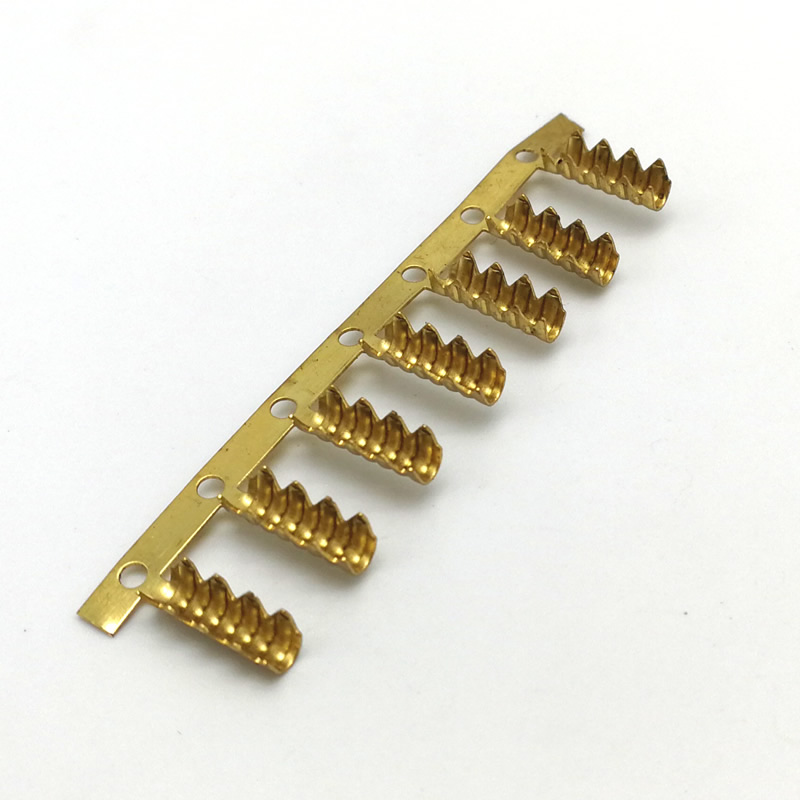
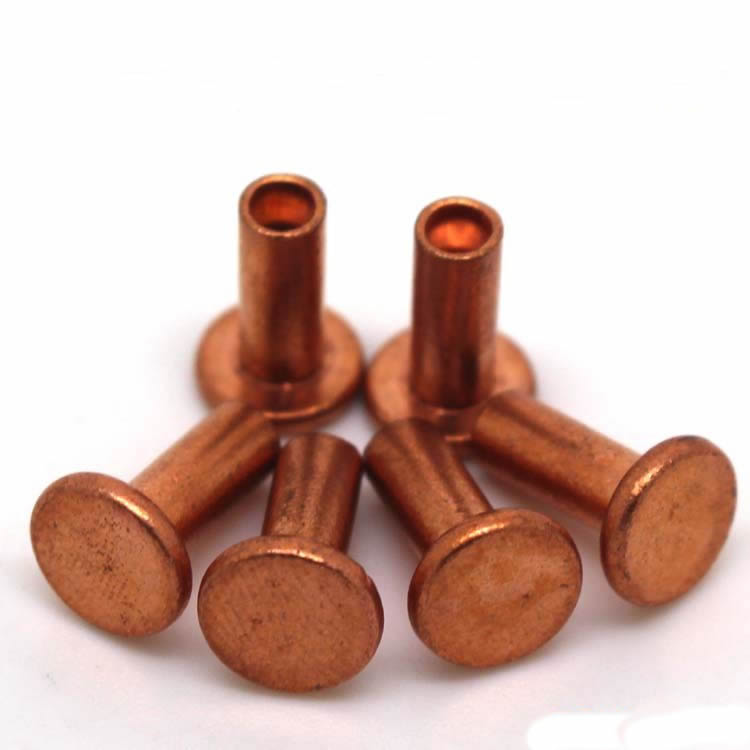
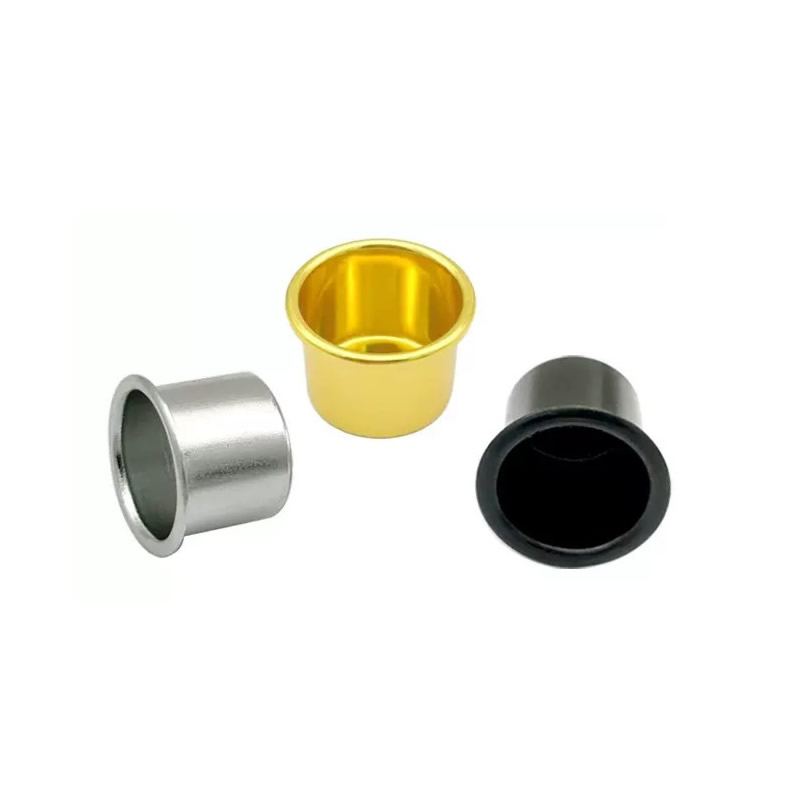

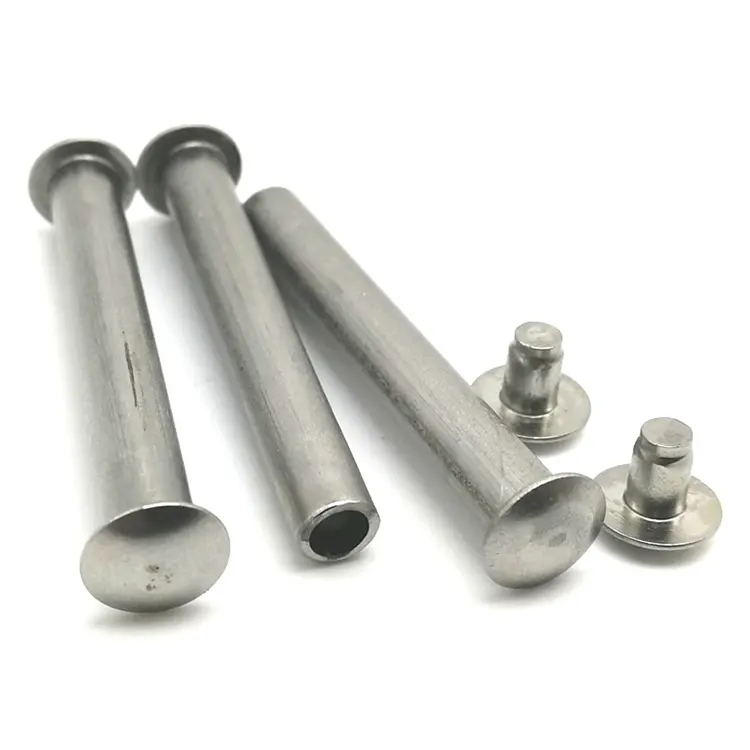
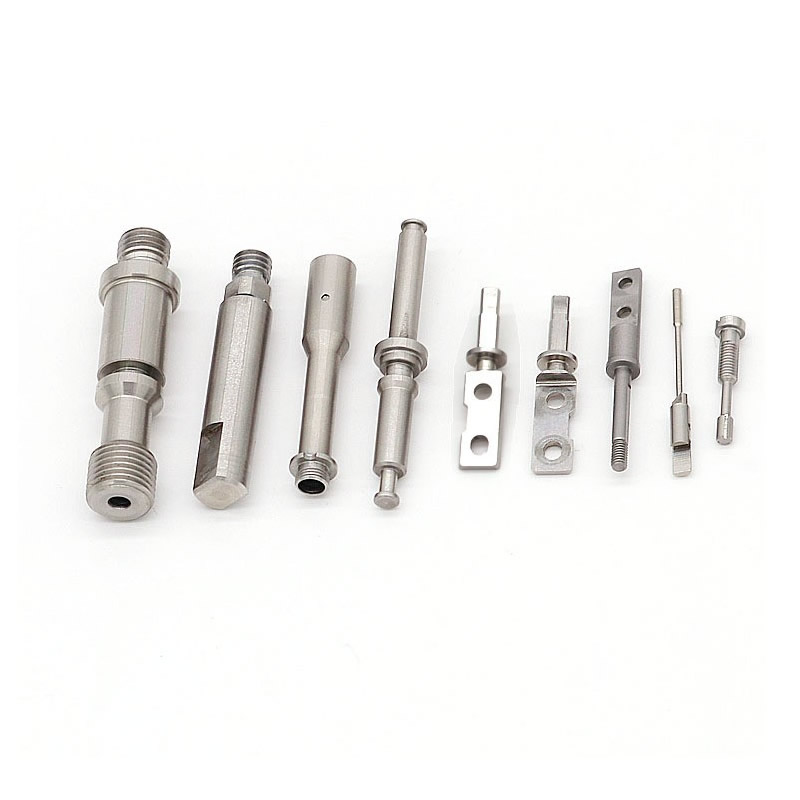
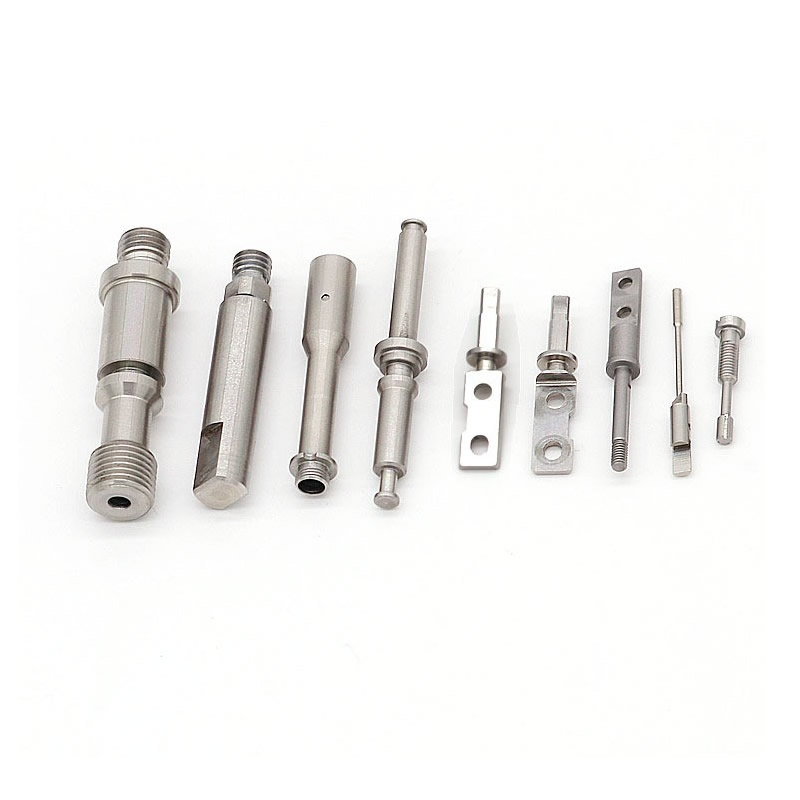
Компоненты, обработанные на станке с ЧПУ
Деталь, обработанная на станке с ЧПУ, редко изготавливается на одном станке. Его точат, затем фрезеруют, затем шлифуют — и каждый раз, когда он движется, исходная точка может смещаться. Nuote Metals производит компоненты, обработанные на станках с ЧПУ, в Китае, при этом одна исходная точка устанавливается при первой операции и используется при каждой последующей операции — токарной, фрезерной, шлифовальной и контрольной. ±0,005 мм для критически важных функций.
Отправить запрос
Описание продукта
Детали, обработанные на станке с ЧПУ: опорная точка должна выдерживать любую операцию
Деталь, обработанная на станке с ЧПУ, не является деталью, выполняемой за одну операцию. Это последовательность: выточено на токарном станке, фрезеровано на обрабатывающем центре, отшлифовано на шлифовальном станке, проверено на КИМ. Каждая операция удаляет материал, изменяет напряженное состояние и вносит изменения. И каждый раз, когда деталь повторно зажимается, исходная точка может смещаться: отверстие, которое было концентрическим после точения, отклоняется на 0,02 мм после фрезерования, а поверхность, которая была плоской после фрезерования, деформируется на 0,01 мм после шлифования.
Компоненты, обработанные на станках с ЧПУ, оцениваются по тому, совпадают ли их характеристики после каждой операции, а не только после первой. База данных — это нить, которая скрепляет последовательность. Если исходная информация смещается, элементы не совпадают и компонент не собирается, даже если каждая отдельная операция соответствует допуску.
В Nuote Metals мы производим детали, обработанные на станках с ЧПУ, используя одну исходную точку, установленную при первой операции и используемую при каждой последующей операции. В этой статье рассматриваются задачи, связанные с несколькими процессами, метод управления данными и то, что нужно проверить перед принятием компонента.
Проблема многопроцессности: когда компоненты теряют согласованность
Деталь, требующая точения, фрезерования и шлифования, проходит как минимум через три станка и три установки. Каждая установка — это шанс изменить исходные данные.
| Операция | Типичный датум | Риск, если данные сместятся | Влияние на компонент |
|---|---|---|---|
| Поворот | Лицо и отверстие | Отверстие не концентрично лицевой стороне | Сопряженный вал заедает или протекает |
| Фрезерование | Повернутое лицо и отверстие | Поперечное отверстие не совмещено с отверстием | Штифт не входит или входит под углом |
| Шлифование | Повернутое лицо и отверстие | Диаметр грунта не концентричен отверстию | Подшипник кончился, вибрация. |
| Инспекция | База чертежа | Характеристики, измеренные из разных источников | Хорошие детали отклонены, плохие детали приняты. |
Риск – это не толерантность к какой-либо отдельной операции, а взаимосвязь между операциями.Отверстие, составляющее ±0,01 мм после токарной обработки, по-прежнему остается ±0,01 мм после фрезерования, если исходная точка та же. Но если приспособление для фрезерования ориентируется на внешний диаметр, а не на отверстие, положение поперечного отверстия смещается на допуск наружного диаметра — и деталь выходит из строя.
Для компонентов, обработанных на станках с ЧПУ, исходная информация не является формальностью чертежа — это физическая ссылка, которая должна сохраняться от первого разреза до окончательной проверки.
Одна база данных, каждая операция – как мы контролируем последовательность
Мы устанавливаем исходную точку при первой операции (обычно токарную поверхность и отверстие) и ссылаемся на эту же исходную точку при каждой последующей операции. Приспособление спроектировано вокруг базовой точки, а не вокруг удобной зажимной поверхности.
Поворот: Торец и отверстие обрабатываются на одной и той же установке — отверстие по умолчанию концентрично торцу. Это данные.
Фрезерование: приспособление зажимается на обточенной поверхности и фиксируется в отверстии. Поперечные отверстия и лыски обрабатываются относительно отверстия, а не наружного диаметра. Если внешний диаметр не круглый, поперечное отверстие по-прежнему совмещено с отверстием.
Шлифование: приспособление зажимается на одной поверхности и устанавливается в одном и том же отверстии. Диаметр шлифовки концентричен стволу, а не предыдущему наружному диаметру.
Инспекция: Крепления КИМ на одной и той же поверхности и в одном отверстии. Элементы измеряются от той же точки отсчета, которая используется при механической обработке, а не от удобной поверхности.
Почему это важно:Компонент с допуском на внешний диаметр 0,02 мм и допуском положения поперечного отверстия 0,01 мм все равно можно собрать, если поперечное отверстие привязано к отверстию. Допуск наружного диаметра не суммируется с положением поперечного отверстия. Данные разбивают стек.
Стандартная ссылка:Базовая практика соответствует ASME Y14.5 и ISO 5459. Допуски размеров соответствуют ISO 2768-mK, если не указано более строгое обозначение.
Оборудование, которое делает возможной обработку с одной точкой привязки
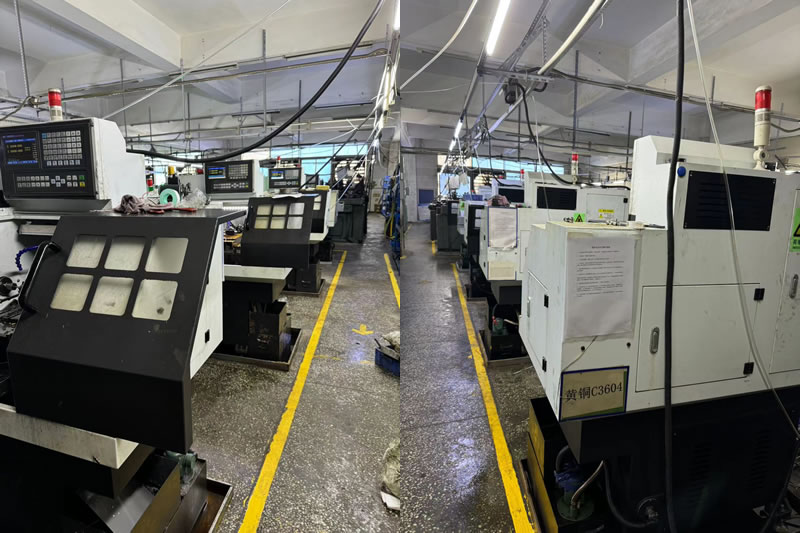
Обработка с одной точкой отсчета — это не просто план процесса: для нее требуется оборудование, способное удерживать точку отсчета на протяжении всех операций.
5-осевые фрезерно-токарные центры(DMG MORI NHX 5000, Mazak Integrex): точение и фрезерование за один установ — базовая точка никогда не покидает патрона. Для деталей с поперечными отверстиями, лысками и точеными деталями фрезерно-токарный центр исключает переход между токарным станком и обрабатывающим центром.
Токарные станки с ЧПУ с приводным инструментом(Haas ST-20Y, Okuma Genos L): токарная обработка, нарезание поперечных отверстий и нарезание резьбы за один установ — базовая точка устанавливается на торце и отверстии, а поперечное отверстие обрабатывается относительно нее без повторного зажима.
КИМ со сканирующим датчиком(Zeiss Contura, 10.07.6): Крепления на той же базе, которая используется при обработке — проверка подтверждает взаимосвязь между элементами, а не только отдельные размеры.
Замеры в процессе:Для критически важных элементов калибр проектируется вокруг базовой точки — отверстия или торца — поэтому измерение отражает состояние сборки, а не удобную зажимную поверхность.
Для компонентов, обработанных на станках с ЧПУ, оборудование представляет собой не список станков, а систему, которая сохраняет исходные данные от первого разреза до окончательной проверки.
Реальный пример – выравнивание поперечных отверстий, сохраненное одной базой
Немецкому производителю гидравлического оборудования требовался корпус клапана 4140 с точеным отверстием, фрезерованной монтажной поверхностью и четырьмя поперечными отверстиями. Поперечные отверстия должны были располагаться в пределах 0,02 мм от центральной линии отверстия. Их предыдущий поставщик вытачивал корпус, а затем фрезеровал поперечные отверстия по внешнему диаметру — положение поперечных отверстий менялось на 0,06 мм, и 9% компонентов не удалось собрать.
Что мы сделали по-другому:
- Установил отверстие в качестве базовой точки при токарной обработке — обработал отверстие и торцевую поверхность за один установ.
- Фрезеровал поперечные отверстия на 5-осном токарно-фрезерном станке — деталь никогда не покидала патрон, а поперечные отверстия обрабатывались относительно отверстия.
- Отшлифовать отверстие после термообработки по той же базе отверстия — концентричность сохранена.
- Проверьте положение поперечного отверстия на КИМ Zeiss Contura — фиксируется по отверстию отверстия, а не по наружному диаметру.
- Отгружено 1200 компонентов без каких-либо сбоев в сборке.
Урок, который мы усвоили:В начале нашей многопроцессной программы у нас была партия, в которой шлифовальное приспособление опиралось на другую поверхность, чем токарное приспособление: 3% компонентов не соблюдали концентричность. Эта партия была переработана за наш счет, и с тех пор мы сделали контрольный список передачи данных обязательным шагом перед началом любого многопроцессного задания.
Ограничение:Этот подход с использованием одной точки отсчета валидирован для компонентов, в которых отверстие доступно для крепления при каждой операции. Для компонентов с внутренними функциями, к которым невозможно получить доступ после сборки, может потребоваться перенос исходных данных и повторная оценка стека.
Вот что должны обеспечивать компоненты, обработанные на станках с ЧПУ:не просто компонент, который соответствует допуску каждой операции, а компонент, характеристики которого совпадают, поскольку исходные данные сохраняются, а не восстанавливаются при каждой настройке.
Часто задаваемые вопросы
Вопрос 1. Почему одна исходная точка имеет значение для многопроцессных деталей, обрабатываемых на станках с ЧПУ?
Ответ: Потому что каждый раз, когда деталь повторно зажимается, исходная точка может смещаться. Отверстие, которое после токарной обработки является концентрическим, после фрезерования может отклониться на 0,02 мм, если приспособление для фрезерования ориентируется на внешний диаметр, а не на отверстие. Одна база данных, установленная при первой операции и на которую ссылаются при каждой последующей операции, нарушает стек допусков. Объекты совпадают, потому что они измерены от одного и того же источника, а не потому, что каждая операция соответствует своему допуску.
Вопрос 2: Можете ли вы обработать деталь целиком за один установ?
О: Для многих компонентов да — на 5-осном токарно-фрезерном станке. Токарная обработка, фрезерование, поперечные отверстия и резьба выполняются без повторного зажима, и исходная точка никогда не покидает патрон. Для компонентов, требующих термической обработки или шлифования после механической обработки, база данных переносится на шлифовальный станок, но это та же база данных, а не новая. Цель состоит в том, чтобы свести к минимуму количество передач данных, а не устранить их любой ценой.
Вопрос 3. Как проверить, что данные сохранились во всех операциях?
Ответ: Мы фиксируем компонент на той же базе, которая используется при обработке — обточенной поверхности и отверстии — и измеряем критические характеристики на КИМ. Если положение поперечного отверстия при измерении от отверстия находится в пределах допуска, исходная точка сохраняется. Если он находится в пределах допуска при измерении от наружного диаметра, но выходит за пределы допуска при измерении от отверстия, исходная точка потеряна, и компонент может выйти из строя при сборке.
Вопрос 4. Увеличивает ли стоимость компонента управление с помощью одной точки привязки?
Ответ: Это увеличивает затраты на установку и время проверки — приспособления должны быть спроектированы с учетом исходной точки, и КИМ должна быть закреплена таким же образом. Но это снижает затраты на сборку: меньше компонентов бракуется, меньше переделывается, а сборочная линия не останавливается. Для компонентов, обработанных на станках с ЧПУ, с несколькими функциями, которые необходимо совместить, общая стоимость ниже при управлении с помощью одной точки привязки, а не выше. Мы предоставляем разбивку затрат, показывающую стоимость крепления и проверки в сравнении с ожидаемым сокращением брака при сборке.
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности