Продукты
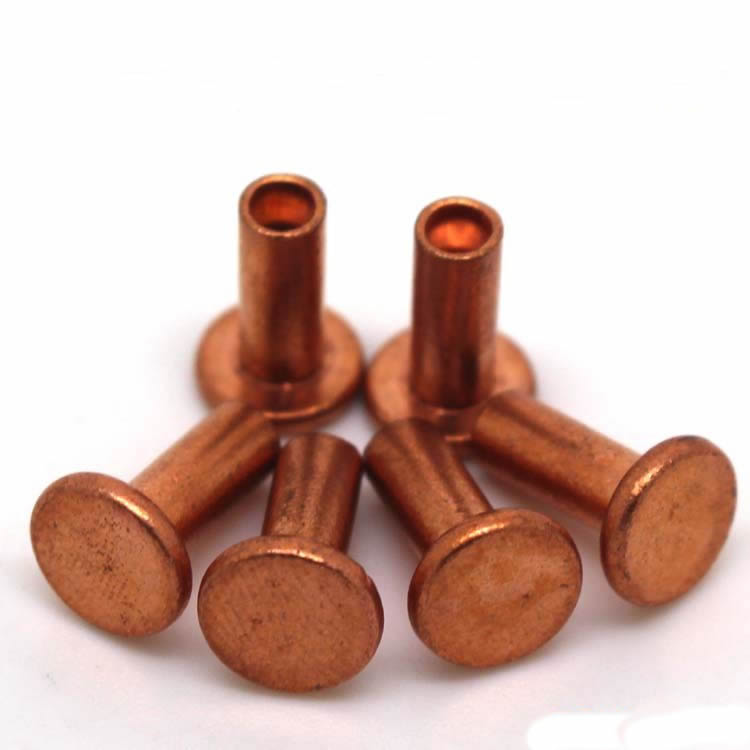
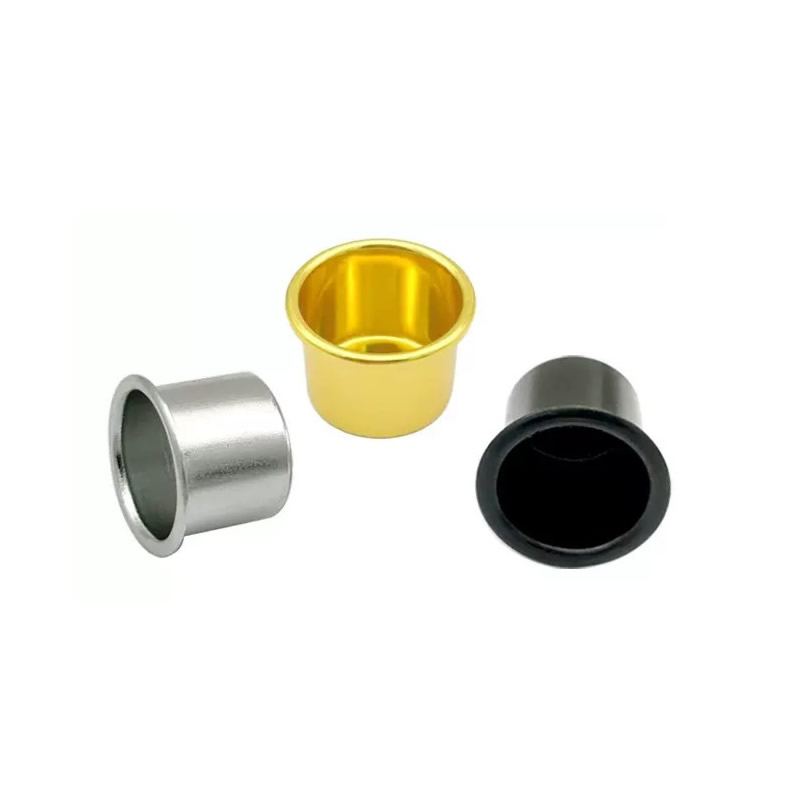

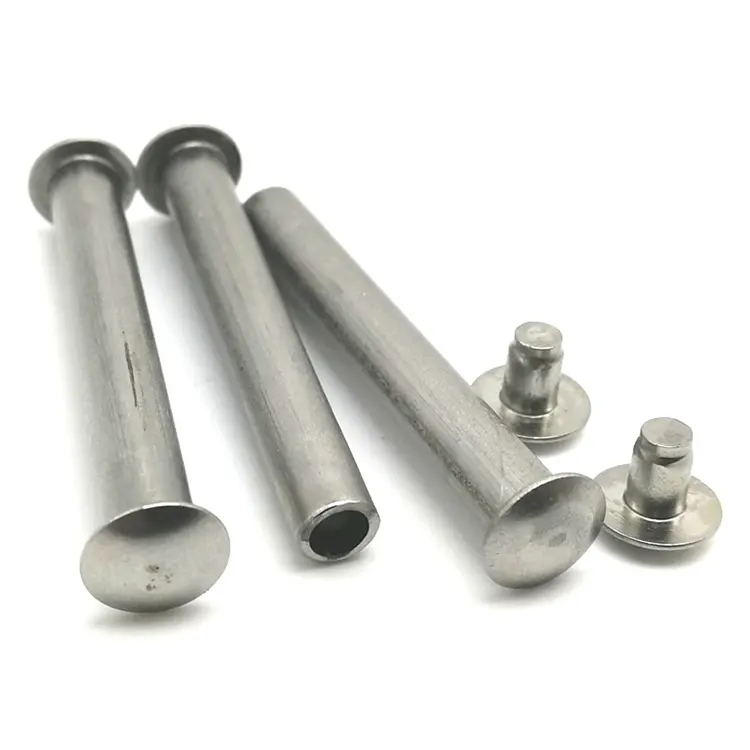
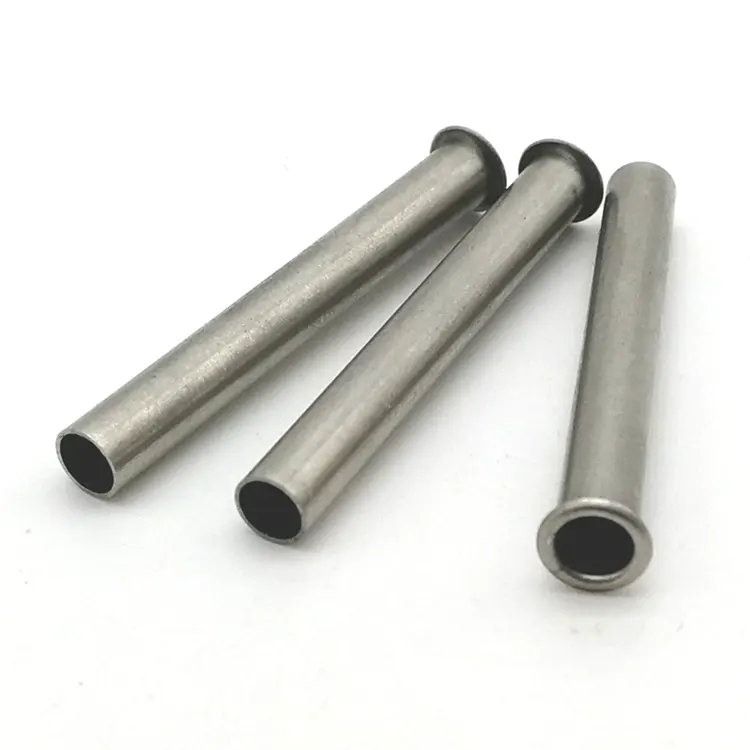

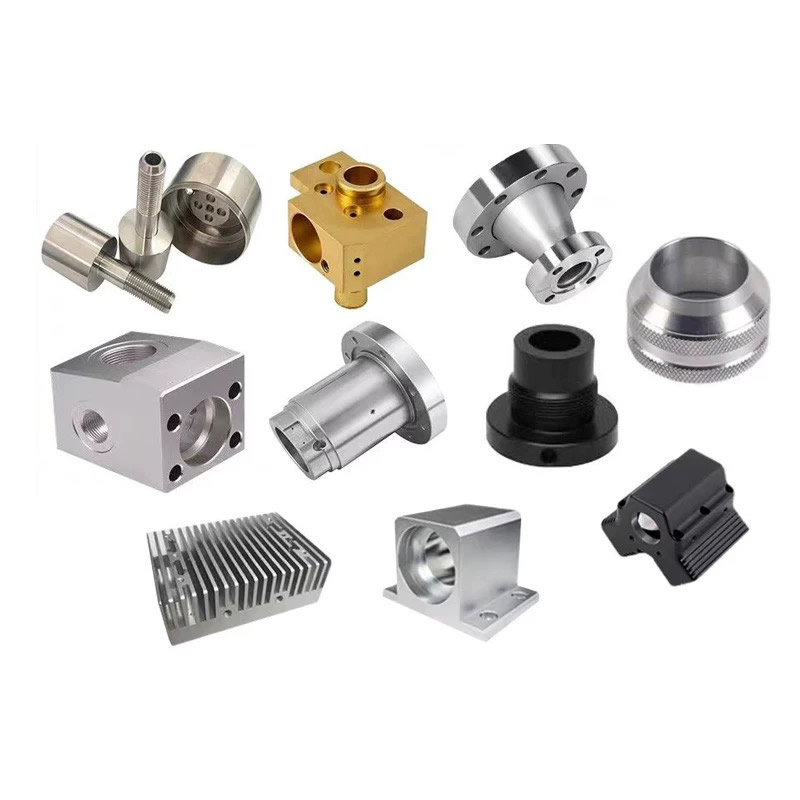
Прецизионная обработка с ЧПУ
Прецизионная обработка с ЧПУ — наиболее распространенная форма станков, используемых в высокоточном производстве. Nuote Metals производит прецизионные детали для обработки на станках с ЧПУ в Дунгуане, Китай. Материалом может быть сталь, латунь, медь, алюминий, нержавеющая сталь и т. д.
Отправить запрос
Описание продукта
Многопроцессная прецизионная обработка – когда допуски суммируются во всех операциях
Точная деталь редко получается в результате одной операции. Он начинается с выточенной заготовки, фрезеруется на втором станке, подвергается термообработке у третьего поставщика, а затем шлифуется до окончательного размера у четвертого. Каждый шаг добавляет терпимости. Каждый поставщик добавляет границу измерения. А когда деталь выходит из строя, никто не знает, какая операция стала причиной этого.
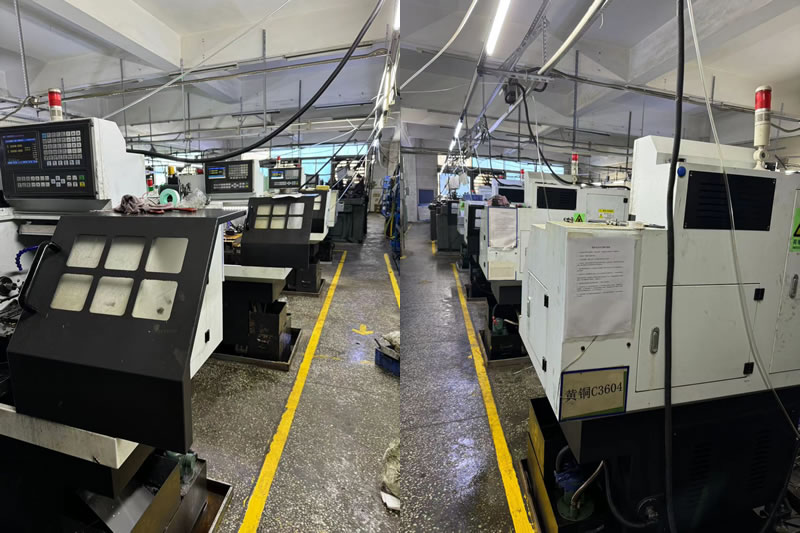
Прецизионная обработка с ЧПУиспользование нескольких процессов — это не работа на трех машинах. Речь идет о контроле допуска при каждой операции, чтобы ±0,002 мм в конце было не суммой ошибок, а управляемым результатом. В Nuote Metals мы осуществляем обработку, термообработку и шлифовку под одной крышей, с одной системой качества и одним стандартом измерения. В этом разница между точностью как заявленной детали и точностью как поставляемой детали.
Проблема стека допусков: почему многопроцессные детали выходят из строя
КогдаПрецизионная обработка с ЧПУдеталь требует точения, фрезерования и шлифования, каждая операция вносит изменения. Вот где он накапливается:
Поворот создает исходную точку.
Первая операция устанавливает ось вращения. Если выточенная заготовка имеет биение 0,01 мм, каждая последующая операция фрезерования и шлифования наследует эту ошибку. Округлость и концентричность проверяем сразу после токарной обработки — до перехода детали на следующую операцию.
Фрезерование вносит угловую ошибку.
Поперечные отверстия, лыски и прорези располагаются относительно повернутой базовой точки. Если приспособление для фрезерования ссылается на другую поверхность, чем приспособление для токарной обработки, элементы не совпадают. Мы используем общие опорные точки во всех операциях: при точении, фрезеровании и проверке используется одна и та же поверхность.
Термическая обработка перемещает все.
Закалка искажает. Закалка дает усадку. Азотирование увеличивает дело. Деталь, размер которой после точения составлял ±0,002 мм, после закалки может оказаться некруглой на 0,02 мм. Мы обрабатываем размеры, необходимые для предварительной термообработки, на основе измеренных данных об искажениях, а не теоретических таблиц.
Шлифовка – это окончательная коррекция.
Шлифование устраняет искажения, возникшие в результате термообработки, и доводит деталь до окончательного допуска. Но шлифовка может исправить лишь то, на что предыдущие операции оставили достаточно запаса. Если выточенная заготовка оказалась слишком круглой, шлифовка ее не спасет. Оставляем расчетный запас исходя из ожидаемой деформации каждого материала и цикла термообработки.
Как мы контролируем толерантность в ходе операций
Одна база данных, каждая операция.
Обточенная поверхность и отверстие становятся основной базой. Фрезерные приспособления опираются на ту же точку отсчета. Шлифовальные приспособления привязаны к одной и той же исходной точке. Проверка ссылается на те же данные. Никакой переустановки данных, никаких унаследованных ошибок.
Одна система измерения.
Та же КИМ, тот же график калибровки, то же помещение с контролируемой температурой. Деталь, измеренная после токарной обработки и после шлифования, измеряется одинаково, поэтому мы точно знаем, насколько сильно ее сдвинула термообработка.
Одна качественная запись.
Отчеты о каждой операции заносятся в один и тот же файл проверки. Вы видите размер точения, размер термообработки и размер шлифовки — с фактическими измеренными значениями. Когда что-то сбивается, мы знаем, какая операция вызвала это.
Наши возможности многопроцессной прецизионной обработки с ЧПУ
| Процесс | Возможность | Толерантность | Поверхностная обработка |
|---|---|---|---|
| Прецизионная токарная обработка | Токарные станки с подачей прутка и патроном, 2–300 мм | ±0,002 мм | Ра 0,2 мкм |
| Прецизионное фрезерование | 3, 4 и 5-осевые обрабатывающие центры | ±0,005 мм | Ра 0,4 мкм |
| Прецизионное шлифование | Цилиндрические, поверхностные и внутренние | ±0,001 мм | Ra 0,1 мкм |
| Термическая обработка | Собственная закалка, отпуск, нитрид | Твердость ±1HRC | – |
| Многоосевой фрезерно-токарный станок | 5-осевые фрезерно-токарные центры | ±0,003 мм | Ра 0,2 мкм |
Материалы, обрабатываемые в прецизионных ячейках:
- Нержавеющая сталь (303, 304, 316, 17-4 PH, 440C)
- Легированная сталь (4140, 4340, 8620)
- Алюминий (6061, 7075, 2024)
- Титан (класс 5, класс 2)
- Латунь и медь (C36000, C11000, C10200)
- Пластмассы (ПЭЭК, ПОМ, ПТФЭ)
Стратегии, ориентированные на конкретные материалы, для обеспечения точности в нескольких процессах
Различные материалы ведут себя по-разному в ходе операций. Мы корректируем наш технологический план для каждогоПрецизионная обработка с ЧПУ:
- Нержавеющая сталь затвердевает при точении и фрезеровании. Мы используем инструменты с высоким положительным передним углом и скоростью резания, превышающей порог наклепа. После термообработки инструменты из CBN используются для чистовых проходов.
- Алюминий расширяется на 23 мкм/м·°C — в два раза больше, чем сталь. Деталь толщиной 100 мм увеличивается на 0,05 мм при изменении температуры на 20°C. Перед проверкой мы вымачиваем детали до комнатной температуры и используем измерения с температурной компенсацией.
- Титан плохо проводит тепло, концентрируя тепло на режущей кромке. Мы снижаем скорость поверхности и используем СОЖ под высоким давлением. Для шлифования титана требуются мягкие круги и низкие скорости подачи, чтобы предотвратить пригорание.
- Термически обработанная сталь (40+ HRC) требует инструментов из CBN или керамики для токарной обработки, а также кругов из оксида алюминия или CBN для шлифования. Карбид изнашивается слишком быстро, чтобы сохранять допуск.
- Медь при точении размазывается и образует наросты на кромке. Мы используем полированные твердосплавные пластины без покрытия — инструменты с покрытием усугубляют проблему. Для измельчения меди требуются конструкции с открытыми колесами для предотвращения нагрузки.
Реальный пример — компонент топливной форсунки 17-4 PH
Немецкому производителю систем впрыска топлива требовался компонент из нержавеющей стали 17-4 PH с допуском на диаметр 0,002 мм, концентричностью 0,003 мм и чистотой поверхности Ra 0,1 мкм. Деталь требовала точения, фрезерования, термообработки до твердости 42 HRC и внутреннего шлифования.
Задача стека допусков:
В их предыдущей цепочке поставок участвовало четыре поставщика — токарные, фрезерные, термические и шлифовальные. После термообработки концентричность снизилась до 0,015 мм. Шлифование не могло исправить это, поскольку фрезерное приспособление ссылалось на другую базу, чем токарное приспособление.
Что мы сделали по-другому:
- Токарная и фрезерная обработка за один установ на 5-осном токарно-фрезерном центре, что исключает перенос данных между операциями.
- Выполнена собственная термообработка с контролируемым циклом для минимизации искажений.
- Заземлите внутреннее отверстие, используя ту же базу, что и при токарной и фрезерной операциях.
- Отгружено 2800 штук без брака. Заказчик сократил цепочку поставок с четырех поставщиков до одного и исключил входной контроль.
Часто задаваемые вопросы о многопроцессной прецизионной обработке
Вопрос 1: Как предотвратить накопление допусков, когда деталь требует точения, фрезерования и шлифования?
Ответ: Ключевым моментом является использование одной базы данных для всех операций. Мы устанавливаем базу во время токарной обработки (обычно это основная грань и отверстие) и ссылаемся на эту же базу для фрезерных приспособлений, шлифовальных приспособлений и окончательного контроля. Отсутствие повторной привязки означает отсутствие унаследованной ошибки. Мы также оставляем расчетный запас на искажения при термообработке на основе измеренных данных, а не теоретических таблиц. Информация о каждой операции заносится в один и тот же файл проверки, поэтому мы точно знаем, где произошло какое-либо отклонение.
В2: Можете ли вы удерживать ±0,002 мм на детали, требующей термообработки?
Ответ: Да, но только если в плане процесса учтены искажения. Мы обрабатываем детали увеличенного размера, подвергаем термообработке, а затем чистовую обработку или шлифовку до окончательного допуска. Для закаленной стали (40+ HRC) мы используем инструменты из CBN для закаленной обработки или круги из оксида алюминия для шлифования. На заключительной операции удаляется 0,05–0,1 мм материала для достижения допуска. Компания Nuote Metals проверяет каждый чертеж и подтверждает достижимые допуски перед выставлением цены, включая влияние термообработки на вашу конкретную геометрию.
Вопрос 3. Как проверить точность выполнения нескольких операций?
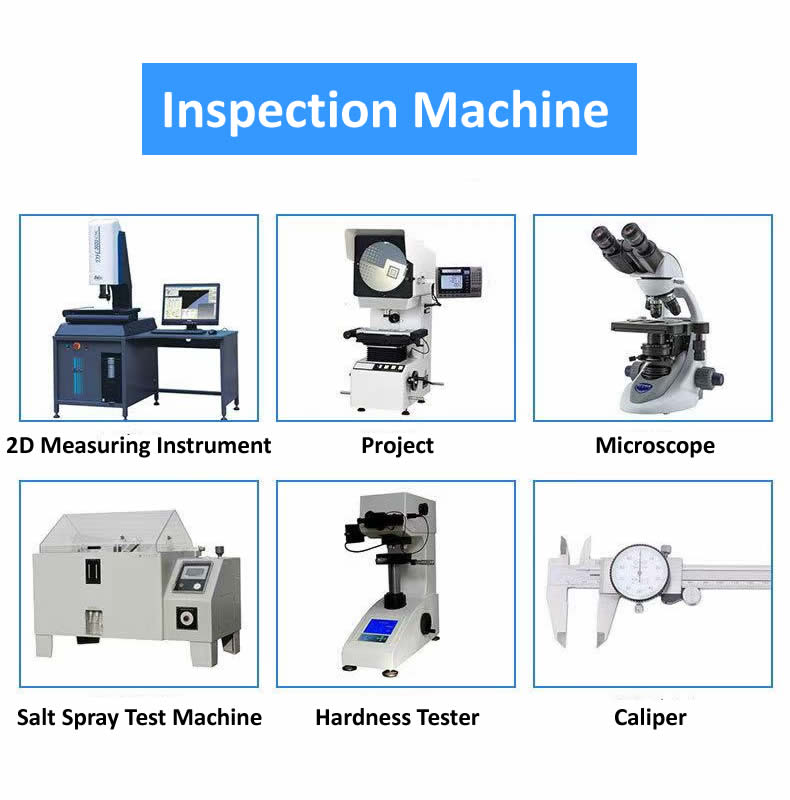
О: Мы используем КИМ Zeiss Contura со сканирующим датчиком для обработки изделий сложной геометрии и положения. Для определения округлости и цилиндричности мы используем Talyrond 131. Все измерения проводятся в помещении с температурой 20°C ± 1°C, с применением поправочных коэффициентов на тепловое расширение материала. КаждыйПрецизионная обработка с ЧПУДеталь поставляется с отчетом о размерах, показывающим фактические измеренные значения после каждой операции, а не просто «прошел/не прошел». Это позволяет точно увидеть, насколько деталь сместилась во время термообработки и сколько материала было удалено в ходе операции шлифования.
Горячие Теги: Прецизионная обработка с ЧПУ
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.


X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности