Продукты

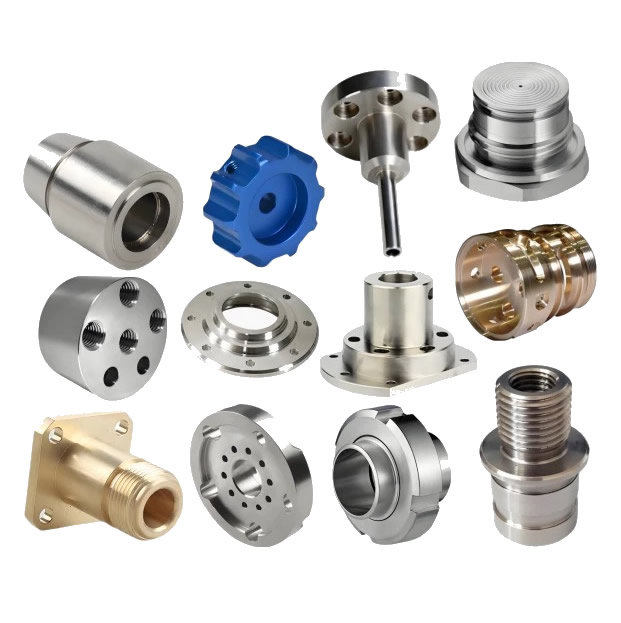
Прецизионные детали с ЧПУ
Деталь, выточенную с высокой точностью, изготавливается не путем более тщательного ее осмотра, а путем корректировки процесса, пока деталь еще находится в станке. Термический дрейф и износ инструмента перемещают размер во время партии; Автономная проверка обнаруживает отклонения после изготовления деталей. Nuote Metals производит в Китае прецизионные детали, выточенные на станках с ЧПУ, с калибровкой в процессе обработки и компенсацией с обратной связью — измерения на токарном станке и регулировка смещения перед следующей деталью. ±0,002 мм на критических диаметрах.
Отправить запрос
Описание продукта
Детали, обработанные на станке с ЧПУ: коррекция происходит на станке, а не в контрольно-пропускном пункте
Деталь, выточенную с высокой точностью, часто оценивается по отчету о проверке — результатам КИМ, графику округлости, качеству поверхности. Но отчет об инспекции представляет собой вскрытие. Он сообщает вам, какие размеры детали были измерены после ее изготовления. Он не сообщает вам, был ли процесс исправлен, пока деталь еще находилась в станке.
Детали, обработанные на станках с ЧПУ, не определяются более жесткими допусками на чертеже — они определяются системой управления процессом, которая поддерживает эти допуски во всей партии. Термический дрейф перемещает диаметр на 0,005 мм за первый час производства. Износ инструмента смещает его еще на 0,005 мм на следующей тысяче деталей. Если процесс не исправить, деталь выходит за пределы допуска, и отчет о проверке фиксирует это после того, как партия будет утилизирована.
В Nuote Metals мы производим прецизионные токарные детали с ЧПУ с контролем в процессе обработки и компенсацией с обратной связью. В этой статье рассматриваются два источника дрейфа, метод компенсации и то, что нужно проверить, прежде чем принимать прецизионную точеную деталь.
Два источника дрейфа – термический рост и износ инструмента
Точность поворота отклоняется по двум причинам, и обе они предсказуемы, измеримы и корректируемы.
| Источник дрейфа | Что происходит | Типичная величина | Метод коррекции |
|---|---|---|---|
| Термический рост | Шпиндель и заготовка расширяются по мере нагревания станка. | 0,005–0,015 мм за первый час | Датчик температуры + компенсация смещения |
| Износ инструмента | Вставьте скругления кромок, усилие резания возрастает | 0,003–0,010 мм свыше 1000 деталей | Текущее измерение + обновление смещения |
Термический ростэто проблема первого часа. Подшипники шпинделя нагреваются, ШВП расширяется, а заготовка увеличивается, поглощая тепло резки. Диаметр 50 мм может вырасти на 0,01 мм за первый час — достаточно, чтобы превысить допуск ±0,005 мм. Рост не случаен — он следует температурной кривой. Мы измеряем шпиндель и заготовку с помощью датчиков температуры и применяем компенсационное смещение к ЧПУ — траектория инструмента смещается по мере прогрева станка.
Износ инструментаэто долгосрочная проблема. Кромка пластины постепенно закругляется: сила резания увеличивается, заготовка отклоняется сильнее, а диаметр смещается. Изношенная вставка может сместить диаметр на 0,01 мм при обработке 1000 деталей. Износ не виден оператору — он виден при измерении. Мы измеряем деталь в процессе обработки и обновляем коррекцию инструмента, когда диаметр приближается к контрольному пределу, прежде чем он выйдет за пределы допуска.
ДляПрецизионные токарные детали с ЧПУ, дрейф не является дефектом — это переменная, которую необходимо компенсировать. Поставщик, который осуществляет проверку после партии, обнаруживает отклонение; поставщик, который измеряет процесс, исправляет его.
Непрерывный контроль – измерения на токарном станке, а не в контрольном помещении
Измерение в процессе процесса — это разница между коррекцией и обнаружением. Датчик устанавливается на токарный станок — или деталь измеряется сенсорным щупом — и результат передается обратно в ЧПУ перед тем, как будет вырезана следующая деталь.
Как это работает:
- Сенсорный щуп на револьверной головке (Renishaw OMP40) — измеряет диаметр после чистового прохода, прежде чем деталь будет отрезана.
- В процессе обработки (Marposs M110) – штангенциркуль, который контактирует с деталью во время обработки и передает диаметр в ЧПУ.
- Компенсация с обратной связью – ЧПУ сравнивает измеренный диаметр с целевым и обновляет коррекцию инструмента для следующей детали.
Что это исправляет:
- Термический дрейф – смещение обновляется по мере нагрева машины.
- Износ инструмента – смещение обновляется по мере износа пластины.
- Вариант материала – более твердый стержень прогибается сильнее; смещение компенсирует.
Что не исправляет:
- Изношенный подшипник шпинделя – датчик измеряет результат, а не причину.
- Изогнутый стержень – датчик измеряет диаметр, а не прямолинейность.
Для прецизионных деталей, обработанных на станках с ЧПУ, измерительный прибор не является заменой КИМ, а является дополнением. Датчик корректирует процесс; КИМ проверяет деталь.
Ссылка на стандарт: Допуски размеров соответствуют ISO 2768-mK и ISO 1101, если не указано более жесткое обозначение. Cpk рассчитывается по стандарту ISO 22514.
Оборудование и мощность
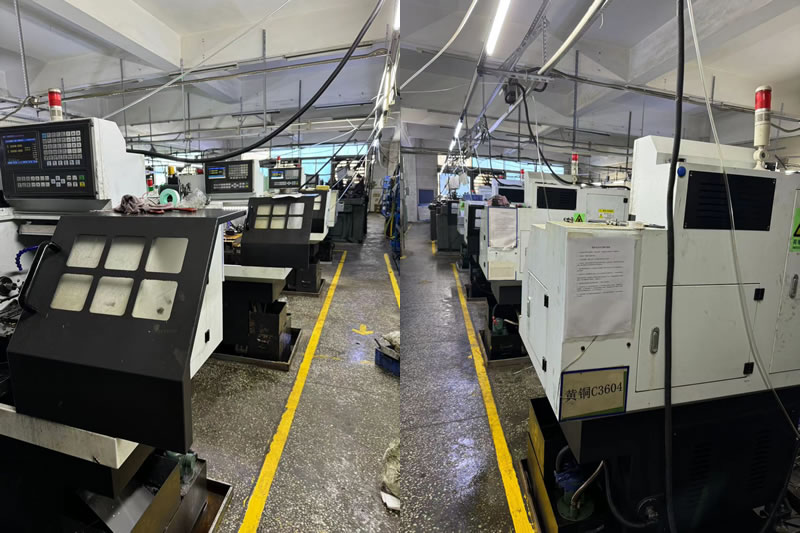
Nuote Metals использует прецизионный токарный станок с калибровкой в процессе обработки на каждом станке.
- Токарные станки с ЧПУ (Haas ST-20Y, Okuma Genos L) – подача прутка до 80 мм, патрон до 300 мм.
- Контактные щупы (Renishaw OMP40) – измерение диаметра и длины после чистового прохода.
- Манометры в процессе производства (Marposs M110) – непрерывное измерение диаметра крупносерийных деталей.
- КИМ (Zeiss Contura 7/10/6) – окончательная проверка, фиксируемая на базе обработки.
- Датчики температуры – шпинделя и заготовки, питающие компенсационную модель.
Сертификация:ISO 9001:2015 (сертификат предоставляется по запросу). Годовая мощность: 3 миллиона точеных деталей для программ гидравлической, медицинской и автомобильной безопасности. Cpk ≥1,33 на критических диаметрах при технологическом контроле; Cpk ≥1,67 при 100% измерении и более медленном цикле.
Ограничение:Измерения в процессе производства проверяются для диаметров ≥3 мм и длин ≤150 мм. При глубине менее 3 мм контакт датчика отклоняет деталь — вместо этого используются оптические измерения. При высоте более 150 мм деталь прогибается между центрами — датчик измеряет прогиб, а не диаметр.
Реальный пример: Cpk повышен с 1,0 до 1,5 с внутрипроцессной компенсацией.
Немецкому производителю гидравлического оборудования требовался прецизионный золотник клапана диаметром 20 мм, допуск ±0,003 мм, Cpk ≥1,33. Их предыдущий поставщик провел проверку после партии: Cpk составил 1,0, а 2% деталей вышли за пределы допуска.
Что мы сделали по-другому:
- Установил на токарный станок щуп Renishaw — замерял диаметр после чистового прохода, каждую 10-ю деталь.
- Применена термическая компенсация — смещение обновлялось по мере нагрева шпинделя на основе данных датчика температуры.
- Обновлено смещение инструмента, когда диаметр приближается к контрольному пределу — до того, как деталь выйдет за пределы допуска.
- Последняя партия проверена на КИМ Zeiss Contura — Cpk 1,52.
Урок, который мы усвоили:В начале нашей программы прецизионной токарной обработки мы полагались на автономный отбор проб на КИМ для партии в 50 000 штук. Термический дрейф в течение первого часа увеличил диаметр на 0,008 мм — 2% партии вышло за пределы допуска, и нам пришлось переделывать за наш счет. С тех пор каждая деталь с допуском менее ±0,005 мм подвергается контролю в процессе производства, а не выборке в автономном режиме.
Ограничение:Датчик в процессе процесса добавляет 4 секунды к каждому измерению — для 30-секундного цикла это увеличение времени цикла на 13%. Для деталей большого объема более быстрым является измерительный прибор (Marposs), но для каждого диаметра требуется отдельная измерительная головка.
Отгружено 50 000 катушек без деталей, выходящих за пределы допуска. Это то, что должны обеспечивать прецизионные детали, обработанные на станках с ЧПУ: не просто деталь, которая правильно измеряется на КИМ, а процесс, который корректирует себя до того, как деталь сместится, потому что калибр находится на токарном станке, а не в контрольном помещении.
Часто задаваемые вопросы
Вопрос 1. Увеличивает ли измерение в процессе производства время цикла?
О: Да — сенсорный датчик добавляет 3–5 секунд к каждому измерению; индикатор процесса добавляет 1–2 секунды. Для 30-секундного цикла это увеличение на 3–13%. Но это увеличение компенсируется сокращением брака — партия, которая была бы утилизирована при выходе за пределы допуска на 2 %, становится 0 %. Для прецизионных деталей, обработанных на станках с ЧПУ, с жесткими допусками общая стоимость замеров в процессе обработки ниже, а не выше.
Вопрос 2. Когда требуется контроль в процессе обработки точеных деталей?
A: Когда допуск составляет ±0,005 мм или меньше, когда партия достаточно длинная, чтобы износ инструмента имел значение (более 500 деталей), или когда материал варьируется от прутка к пруту. Для коротких партий с жесткими допусками достаточно автономного отбора проб ШМ. Для прецизионных токарных деталей с ЧПУ в гидравлических, медицинских или автомобильных системах безопасности измерение в ходе процесса является стандартом, а не опцией.
В3: Можете ли вы предоставить данные Cpk вместе с доставкой?
А: Да. Каждая партия прецизионной токарной обработки поставляется с отчетом Cpk о критических диаметрах, рассчитанным на основе данных калибра в процессе обработки и проверенным на КИМ. Отчет включает в себя контрольные карты, данные об износе инструмента и журнал термической компенсации. Для деталей, обработанных на станках с ЧПУ в регулируемых отраслях, отчет Cpk является частью пакета PPAP.
Вопрос 4: Можете ли вы предоставить DFM отзыв о том, нуждается ли моя деталь в технологическом контроле?
А: Да. Отправьте чертеж с допуском, размером партии и материалом. Наша команда инженеров анализирует риск дрейфа, проверяя, оправдывают ли допуск и длина партии измерение в процессе производства или достаточно ли отбора образцов ШМ в автономном режиме. Если допуск больше, чем дрейф, мы рекомендуем использовать метод измерения до выставления цены, а не после того, как первая партия вышла из строя.
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности