Продукты
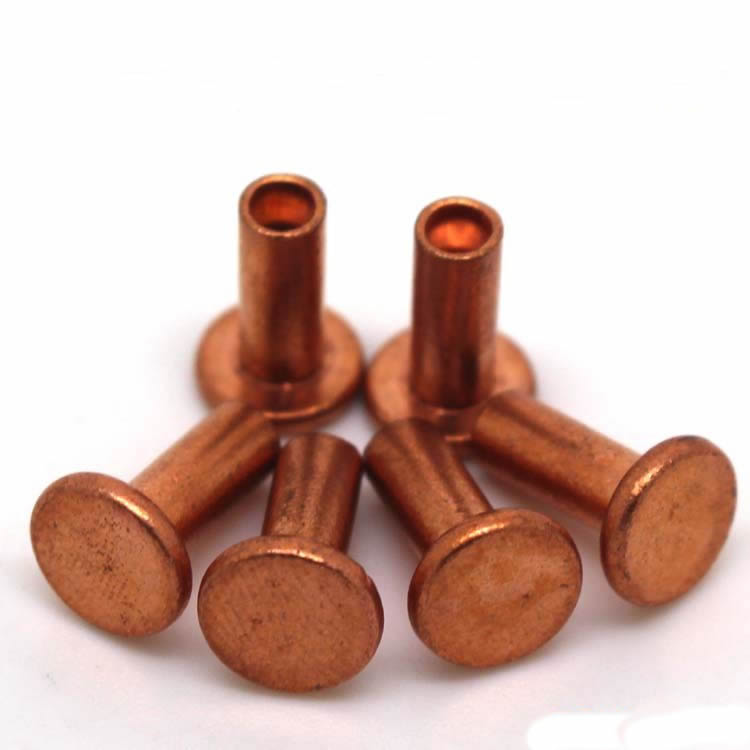
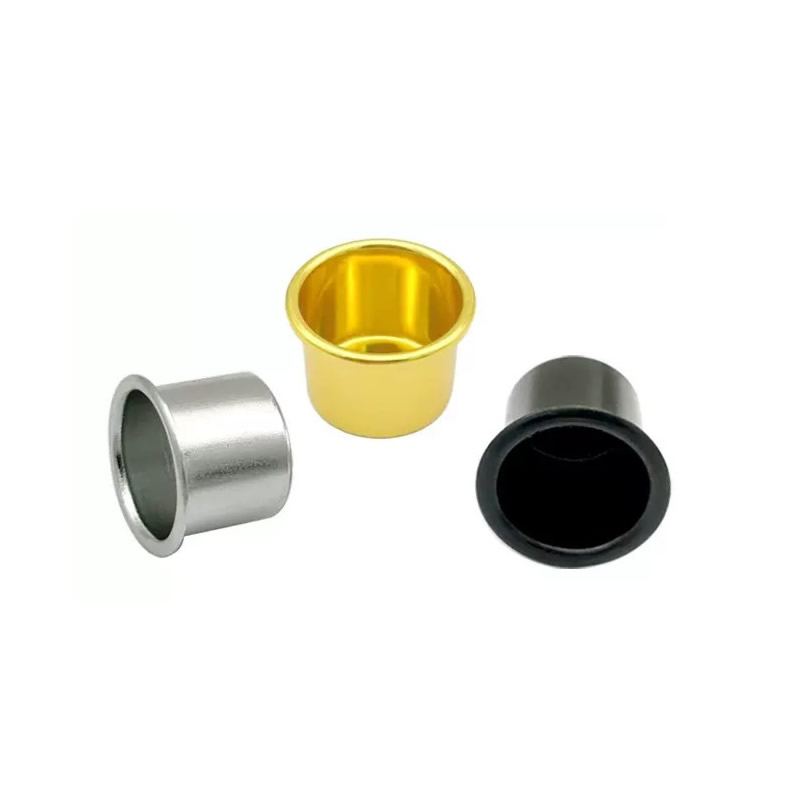

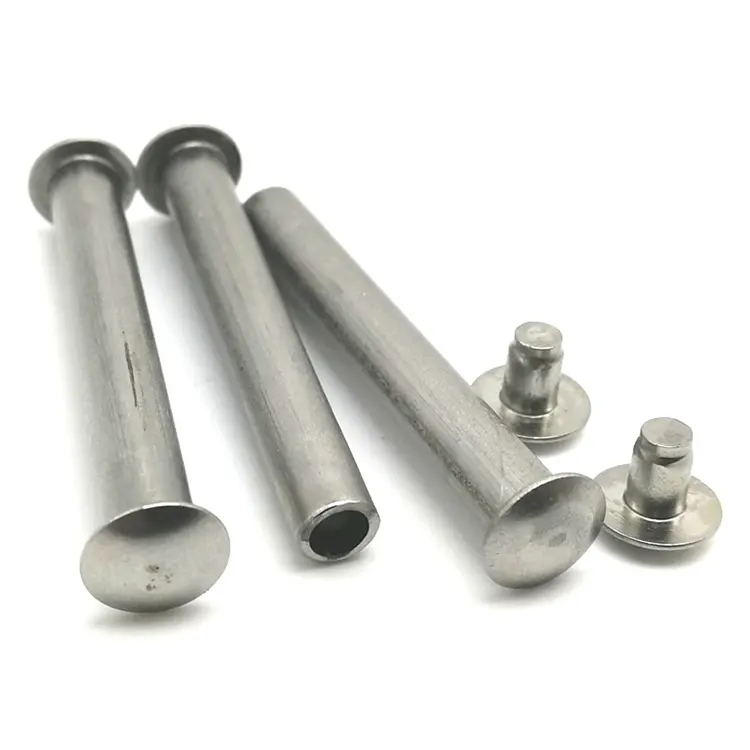
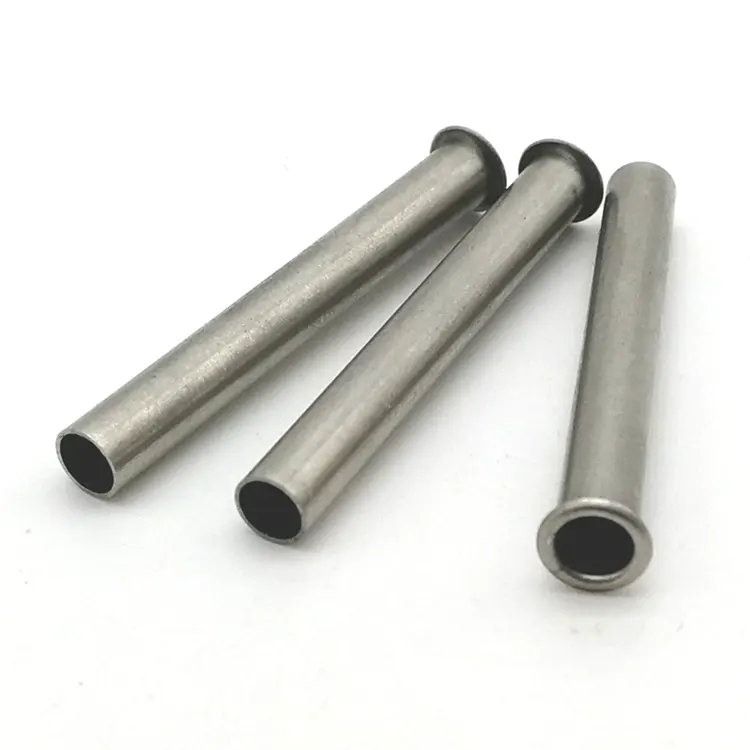

Точеные детали с ЧПУ
Nuote Metals производит детали, обработанные на станках с ЧПУ, для широкого спектра отраслей – от отраслей с жестким регулированием, которые полагаются на Nuote в производстве стабильных и требовательных деталей, до тех, где требуется четкая, выдающаяся идентификация продукта. Все точеные детали отличаются высокой точностью и хорошей обработкой поверхности.
Отправить запрос
Описание продукта
Детали, обработанные на станке с ЧПУ – самый быстрый путь от прутка до готовой детали
Фрезерование создает формы. Вращение создает цилиндры. И удивительное количество прецизионных компонентов — валов, штифтов, соединителей, втулок, золотников клапанов — имеют цилиндрическую форму. Вот почемуТокарные детали с ЧПУостаются наиболее экономически эффективным и эффективным способом их производства.
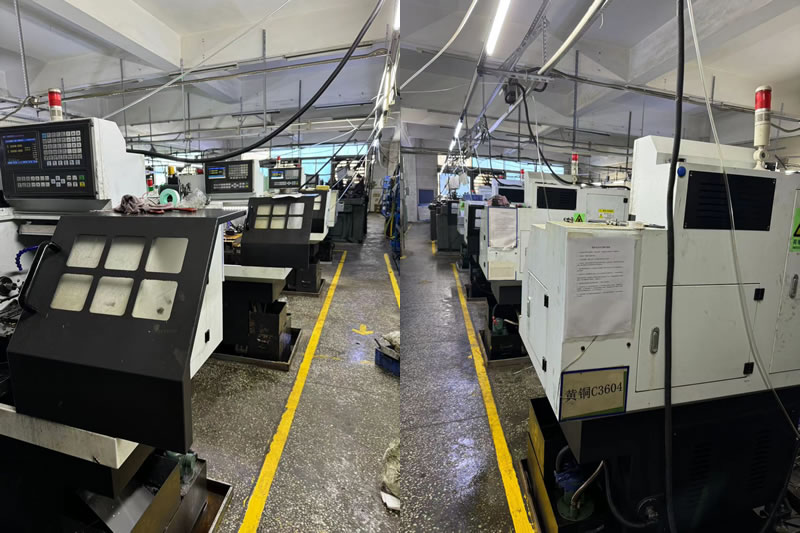
В Nuote Metals мы используем 30 токарных станков с подачей прутка и патрона, предназначенных для токарной обработки. Но сама по себе скорость не является целью. Целью является деталь, которая соответствует допускам, чистоте поверхности и целостности материала — партия за партией. В этой статье объясняется, что мы думаем о токарной обработке, где она подходит и чего ожидать, когда вы отправляете нам чертеж.
Что делает поворот другим и более быстрым
При токарной обработке заготовка вращается относительно неподвижного режущего инструмента. Фрезерование вращает инструмент относительно неподвижной заготовки. Это единственное отличие меняет все, что касается стоимости, скорости и точности.
Почему поворот происходит быстрее:
- Подача бара:Для крупносерийного производства устройство подачи прутка автоматически подает материал в шпиндель — без ручной загрузки и простоев между деталями.
- Одноточечная резка:Токарный инструмент непрерывно обрабатывает материал, быстро удаляя большие объемы металла.
- Более жесткие допуски по диаметрам:Токарная обработка естественным образом создает круглые детали с превосходной концентричностью и чистотой поверхности.
- Никакой сложной обработки:Цанга или патрон удерживает пруток; деталь отваливается, когда она завершена.
Где побеждает точение:
- Валы, штифты, болты, шпильки
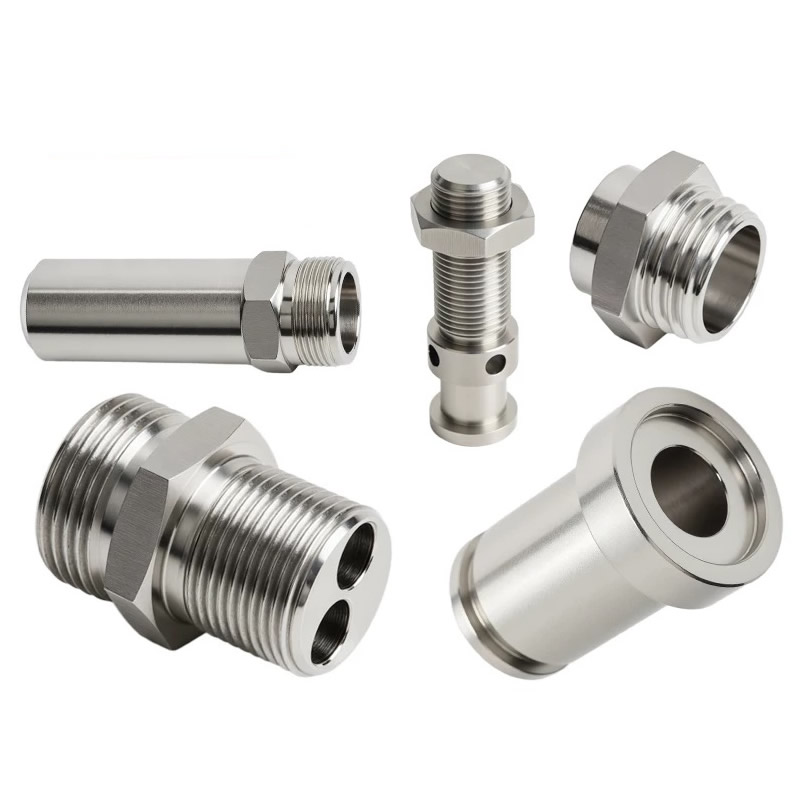
- Разъемы, переходники, фитинги
- Втулки, втулки, проставки
- Золотники клапанов, поршни, плунжеры
- Любая деталь с первичной цилиндрической осью
Где фрезерование выигрывает:
- Призматические формы с плоскими гранями, карманами и сложными контурами.
- Корпуса, кронштейны, коллекторы
- Детали, основная геометрия которых не является вращательной
Большинство токарных деталей требуют вторичного фрезерования — поперечных отверстий, лысок, пазов. Вот почему мы используем как токарные, так и фрезерные станки, а также 5-осевые токарно-фрезерные центры для деталей, требующих и того и другого, за один установ.
Типичные детали, обработанные на станках с ЧПУ – геометрия и применение
Если ваша деталь соответствует одному из этих описаний, вероятно, токарная обработка – это правильный процесс:
Валы и штифты– Двигатели, приводы, гидроцилиндры. Материалы: 1045, 4140, 304, 17-4 PH.
Разъемы и адаптеры– Гидравлические системы, электрическая арматура, пневматические линии. Материалы: латунь, медь, нержавеющая сталь, алюминий.
Втулки и втулки– Подшипники, изнашиваемые поверхности, направляющие выравнивания. Материалы: бронза, латунь, сталь, ПТФЭ.
Компоненты клапана –Золотники, штоки, седла, плунжеры. Материалы: 4140, 17-4 PH, D2, нержавеющая сталь.
Крепежи и вставки– Резьбовые шпильки, нестандартные болты, резьбовые вставки. Материалы: углеродистая сталь, легированная сталь, нержавеющая сталь.
Ролики и колеса– Конвейеры, погрузочно-разгрузочное оборудование, полиграфическое оборудование. Материалы: сталь, алюминий, нейлон, ПОМ.
Что общего у этих частей:Основная цилиндрическая ось, необходимость концентричности и требование постоянного диаметра и качества поверхности. Именно эти характеристики лучше всего обеспечивает токарная обработка.
Оборудование и производительность – созданы для эффективности подачи батончиков
Nuote Metals располагает токарным цехом, оптимизированным как для мелкосерийного, так и для крупносерийного производства.
| Возможность | Спецификация |
|---|---|
| Диаметр поворота | 2 мм – 300 мм |
| Длина поворота | До 750 мм |
| Толерантность | ±0,005 мм (стандарт), ±0,002 мм (точность) |
| Шероховатость поверхности | Ra 0,4 мкм (стандартный), Ra 0,2 мкм (полированный) |
| Емкость подачи прутка | Диаметр 2–80 мм |
| Скорость шпинделя | До 6000 об/мин |
| Живой инструмент | Поперечные отверстия, лыски, пазы в одной установке |
Материалы, которые мы используем регулярно:
- Углеродистая сталь (1045, 1215, 12Л14)
- Легированная сталь (4140, 4340, 8620)
- Нержавеющая сталь (303, 304, 316, 17-4 PH)
- Алюминий (6061, 7075, 2024)
- Латунь (C36000, C26000)
- Медь (C11000, C10200)
- Пластмассы (ПОМ, ПЭЭК, ПТФЭ, нейлон)
Объем объема:Прототип (1–50 штук), мелкосерийное производство (50–5 000), крупносерийное производство (5 000–500 000+).
Контроль качества: что мы проверяем на каждой детали, обработанной на станке с ЧПУ
Поворот быстрый, но скорость без проверки — трата. Каждая партия производится в соответствии с документированной системой качества:
Входная проверка материалов:
- Сертификаты заводских испытаний на каждый пруток.
- Внутренние проверки твердости и микроструктуры.
Внутрипроцессный мониторинг:
- Первая проверка изделия (FAI) для каждого нового номера детали.
- Статистический контроль процессов (СПК) по критическим диаметрам.
- Мониторинг износа инструмента и плановая замена инструмента для предотвращения смещения.
Окончательная проверка:
- Проверка КИМ сложной геометрии.
- Оптические компараторы для проверки резьбы и профиля.
- Приборы для проверки шероховатости поверхности для проверки Ra.
- Полный отчет о размерах и сертификат на материал прилагается к каждой поставке.
Сертификаты: ISO 9001:2015. Доступно соответствие RoHS и REACH. Документация PPAP по запросу.
Реальный пример – золотник клапана из нержавеющей стали 17-4 PH
Североамериканскому производителю гидравлического оборудования понадобился золотник клапана из нержавеющей стали 17-4 PH с допуском диаметра 0,008 мм, концентричностью 0,005 мм и твердостью 40–45 HRC после термообработки. Их предыдущий поставщик не смог сохранить концентричность после закалки — катушка имела некруглую форму на 0,02 мм.
Что мы сделали по-другому:
- Катушка полностью обработана на 5-осном токарно-фрезерном станке — все диаметры, канавки и поперечные отверстия за один установ.
- Инструмент из CBN использовался для окончательной чистовой обработки после термообработки.
- Соосность проверена с помощью талиронда до и после закалки.
- Отгружено 3500 штук без брака. Заказчик исключил вторичное шлифование и сократил время выполнения заказа на 10 дней.
Часто задаваемые вопросы о деталях, обработанных на станках с ЧПУ
Q1: В чем разница между токарной обработкой с ЧПУ и фрезерной обработкой с ЧПУ?
Ответ: Токарная обработка с ЧПУ вращает заготовку, в то время как стационарный инструмент режет ее — лучше всего подходит для цилиндрических деталей. При фрезеровании с ЧПУ инструмент вращается, а заготовка остается неподвижной — лучше всего подходит для призматических деталей с плоскими гранями и карманами. МногоТокарные детали с ЧПУтакже требуется вторичное фрезерование поперечных отверстий или лысок. Nuote Metals использует оба типа оборудования, а также 5-осевые фрезерно-токарные центры, которые сочетают токарную и фрезерную обработку в одной установке.
В2: Какие допуски вы можете соблюдать на точеных деталях?
Ответ: Наш стандартный допуск составляет ±0,005 мм, а для критических диаметров точность составляет ±0,002 мм. Концентричность и округлость могут поддерживаться на уровне 0,005 мм или выше. Достижимый допуск зависит от материала, соотношения длины детали к диаметру и типа элемента. Для термообработанных деталей рекомендуем указывать допуски после термообработки или с учетом шлифовки. Nuote Metals проверяет каждый чертеж и предоставляет обратную связь DFM, прежде чем вы разместите заказ.
В3: Можете ли вы выточить детали из прутка с поперечными отверстиями и резьбой?
А: Да. Наши токарные станки оснащены приводным инструментом и устройствами подачи прутка, что позволяет нам сверлить поперечные отверстия, фрезеровать лыски и нарезать резьбу на той же установке, что и при токарной обработке. Это исключает второстепенные операции, сокращает время выполнения заказа и улучшает концентричность между функциями. Для изделий сложной геометрии мы используем 5-осевые фрезерно-токарные центры, которые обрабатывают деталь целиком за один установ.
Горячие Теги: Точеные детали с ЧПУ, Китай Токарные детали с ЧПУ
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.


X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности