Продукты
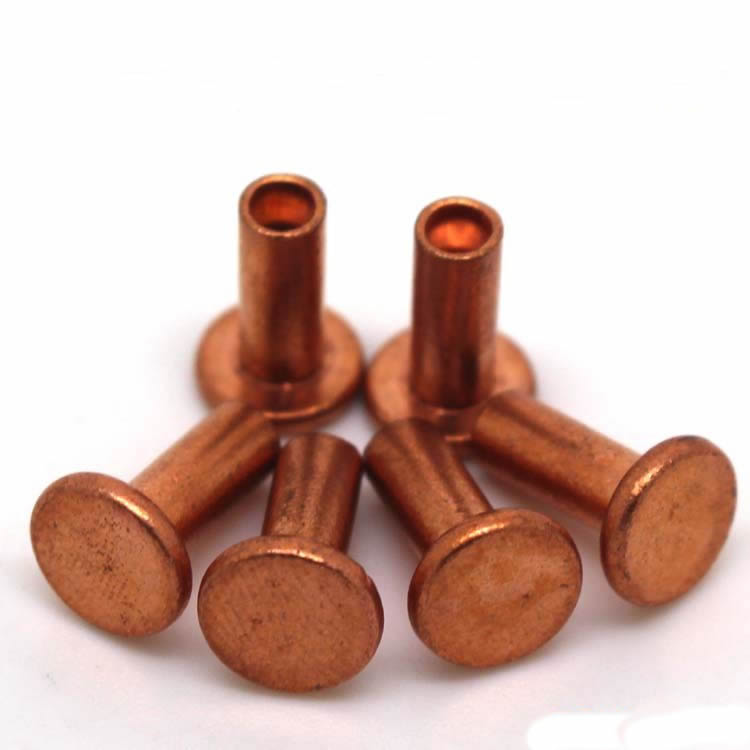

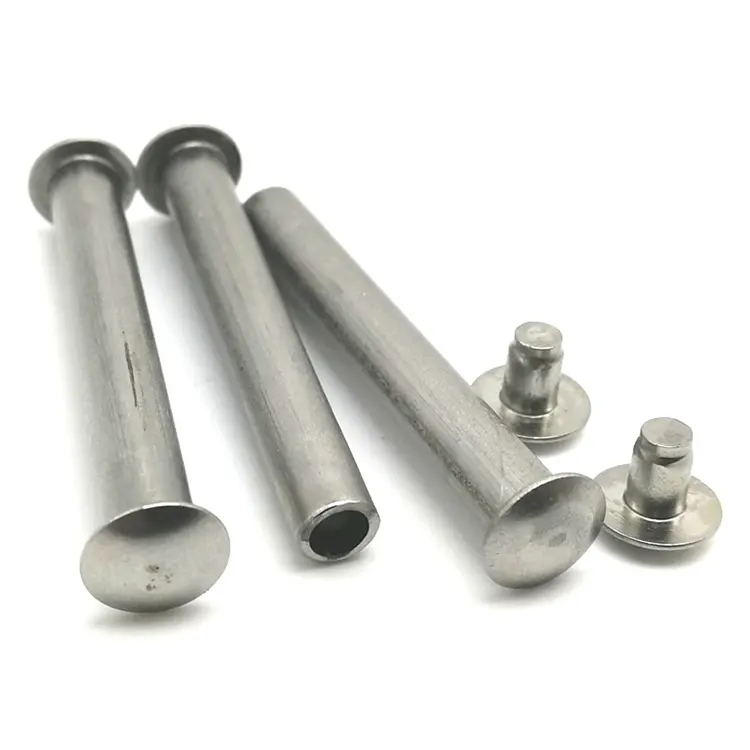
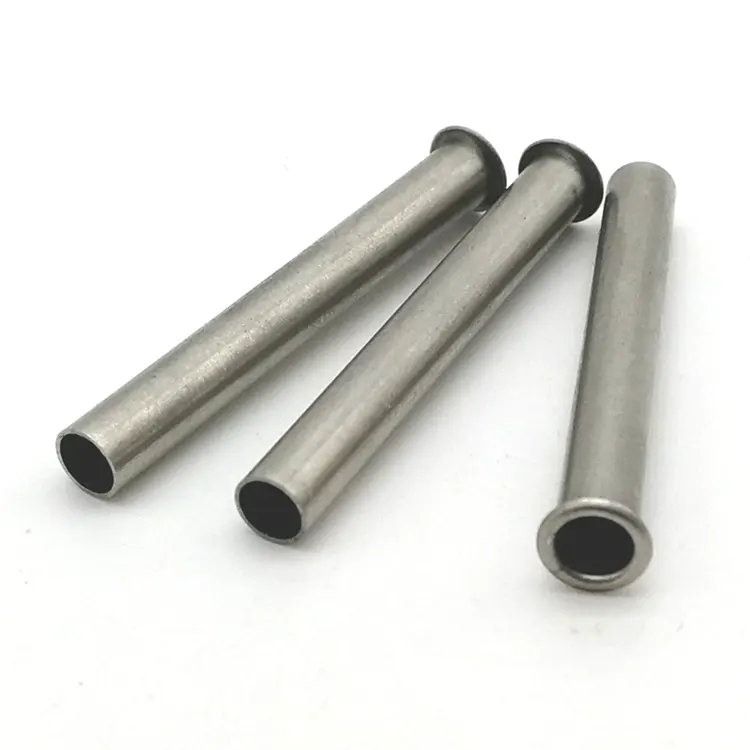

Медные заклепки с потайной головкой
Медные заклепки с потайной головкой, производимые компанией Nuote Metals в Китае, представляют собой обычные металлические крепежные детали, используемые в основном в машиностроении, электронном оборудовании, сборке мебели и других отраслях промышленности. Как традиционный металлический материал, медь обладает превосходной электропроводностью и теплопроводностью, а также устойчивостью к коррозии, что делает ее популярной в конкретных областях применения. Заклепки с потайной головкой — это крепежные детали, изготовленные методами холодной или горячей ковки. Их простая конструкция требует наличия инструментов для клепки для создания специализированного соединения.
Отправить запрос
Описание продукта
Медные заклепки с потайной головкой — отделка заподлицо, когда выступ невозможен
Некоторые приложения не терпят поднятой головы. Настил лодки должен быть гладким под ногами. Медные фасады, где каждая панель должна сидеть идеально ровно. Прецизионные инструменты, в которых выступающая заклепка может мешать движущимся частям. Для этих работ единственным решением является медная заклепка с потайной головкой.
В Nuote Metals мы обрабатываем медные заклепки с потайной головкой под точным углом 90°, которые полностью входят в предварительно вырезанное коническое отверстие. В результате поверхность кажется монолитной — без зацепок, без видимых застежек, просто гладкая медь. Но отделка заподлицо требует компромисса: головка тоньше, установка требует большей точности, и не каждое применение меди подходит.
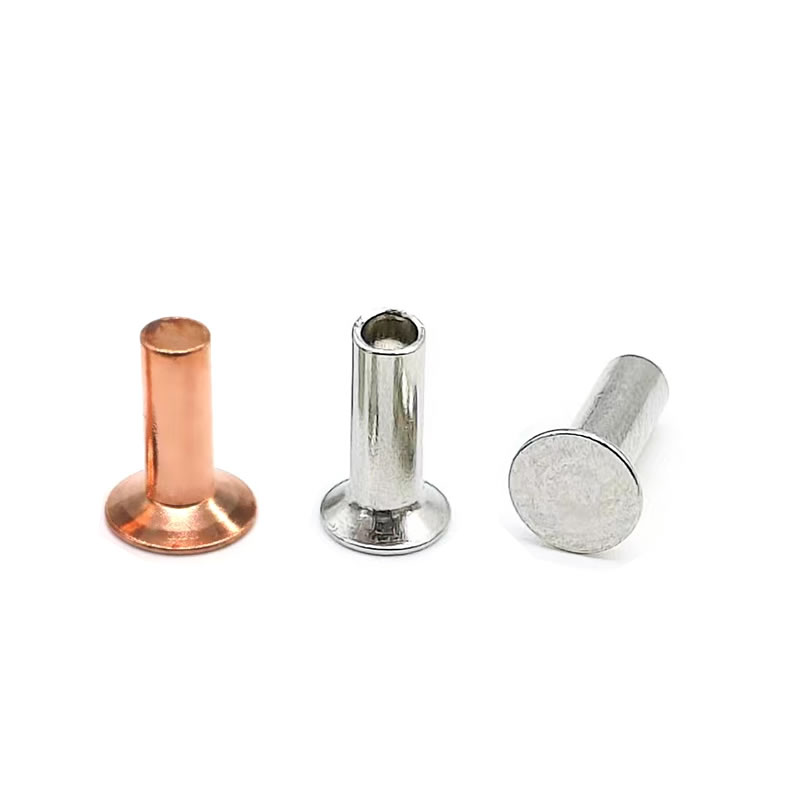
Компромисс с потайной головкой: ровная поверхность или уменьшенная прочность головки
Потайная головка имеет коническую форму снизу и предназначена для вставки в соответствующее коническое отверстие. При правильной установке верхняя часть головки находится на одном уровне с окружающей медной поверхностью.
Что вы получаете:
- Полностью заподлицо – без выступов и зацепок.
- Гладкая поверхность для покраски, лакирования или нанесения патины.
- Снижение сопротивления в морских или аэродинамических применениях.
- Профессиональный законченный внешний вид архитектурной меди
От чего вы отказываетесь:
- Ударопрочность на 15–20 % ниже по сравнению с круглой головкой.– потайная головка имеет меньшую массу материала над хвостовиком.
- Меньшее сопротивление выдергиванию– коническая опорная поверхность имеет меньшую эффективную площадь, чем плоская или цилиндрическая головка.
- Требуется предварительно обработанная зенковка– дополнительный этап производства, который увеличивает затраты и время.
Критическое правило для меди:Поскольку медь мягкая, зенковка должна быть аккуратно срезана и точно соответствовать углу заклепки. Несоответствующий угол — даже 3–5 градусов — создает точку напряжения, которая может привести к растрескиванию головки во время установки или к ее ослаблению под действием вибрации. Nuote Metals поставляет заклепки с документированными углами головки и может порекомендовать подходящий инструмент для зенковки, соответствующий толщине вашей меди.
Технические характеристики – медные заклепки с потайной головкой
Изготовлено по размерам DIN 302 и ISO 1051. Доступны нестандартные углы.
| Параметр | Значение/диапазон | Стандарт испытаний/допуск |
|---|---|---|
| Диаметр хвостовика (d) | 1,5 – 10 мм | ±0,05 мм (≤6 мм) |
| Диаметр головки (дк) | от 1,4×д до 1,6×д | ±0,15 мм |
| Высота головы (к) | от 0,3×д до 0,4×д | ±0,1 мм |
| Угол зенковки | 90° (стандартно) или 120° | ±1° |
| Длина (L) | 3 – 40 мм | ±0,3 мм |
| Предел прочности | 220 – 280 МПа | АСТМ Б152 |
| Прочность на сдвиг | 180 – 220 МПа | АСТМ Ф606 |
| Проводимость | ≥58 МС/м (C11000), ≥59 МС/м (C10200) | АСТМ Б193 |
| Чистота | ≥99,7% (C11000), ≥99,99% (C10200) | АСТМ Е53 |
| Стандарты | ДИН 302, ИСО 1051 | На заказ по чертежу |
Марки материала:
C11000 (ЕТП):99,9% меди, 0,04% кислорода. Общее морское, архитектурное и электрическое использование.
C10200 (ОФХК):99,99% меди, бескислородный. Критическая электроника и криогенные приложения.
Когда потайная потайная головка — правильный выбор, а когда нет
Медные заклепки с потайной головкой не являются универсальной заменой плоских или цилиндрических головок. Они решают одну конкретную проблему — отделку заподлицо — и привносят другие.
Выбирайте «Зенковку», когда:
- Поверхность должна быть полностью ровной – палубы, медная кровля, приборные панели, аэродинамические поверхности.
- Медь достаточно толстая (≥2 мм), чтобы поддерживать чистую зенковку без деформации.
- Соединение обеспечивает низкую вибрацию и низкую ударную нагрузку – статическая архитектура, морские настилы, декоративная отделка.
- Вы можете точно обработать зенковку – с помощью ЧПУ или прецизионного сверления, а не ручными инструментами.
Не выбирайте «Зенковку», если:
- Медь тоньше 1,5 мм — зенковка удаляет слишком много материала и ослабляет лист.
- Сустав испытывает сильную вибрацию или удары – двигатели, генераторы, тяжелая техника. Вместо этого выберите круглую голову.
- Вы не можете гарантировать совпадение углов между заклепкой и отверстием – несовпадение приводит к растрескиванию.
Частая ошибка:Использование медных заклепок с потайной головкой на тонком медном листе, поскольку требуется законченный вид. Результатом является ослабление края отверстия и преждевременный выход из строя. Для тонкой меди выбирайте панорамирующую головку — она обеспечивает низкопрофильную обработку без удаления материала.
Цельный или полутрубчатый – что лучше подходит для меди с потайной головкой?
| Особенность | Твердая медь с потайной головкой | Полутрубчатая медная потайная головка |
|---|---|---|
| Установочная сила | 100% (базовый уровень) | 50–60% |
| Прочность на сдвиг | 100% | 80–85% |
| Риск растрескивания головы | Выше – полный хвостовик сопротивляется потоку | Нижний – полый кончик легко деформируется |
| Лучшее приложение | Толстые медные структурные швы заподлицо | Тонкие медные смывные узлы большого объема |
| Скорость производства | Помедленнее | на 40–50 % быстрее |
Ключевая информация о меди:Поскольку потайная головка тонкая, чрезмерное усилие установки может ее сломать, особенно при использовании цельных заклепок. Полутрубчатые заклепки с потайной головкой уменьшают усилие почти вдвое и более щадят медь. Для меди толщиной менее 3 мм мы рекомендуем полутрубчатую форму. Для более толстой меди или там, где необходима максимальная прочность на сдвиг, выбирайте твердый материал с контролируемым усилием.
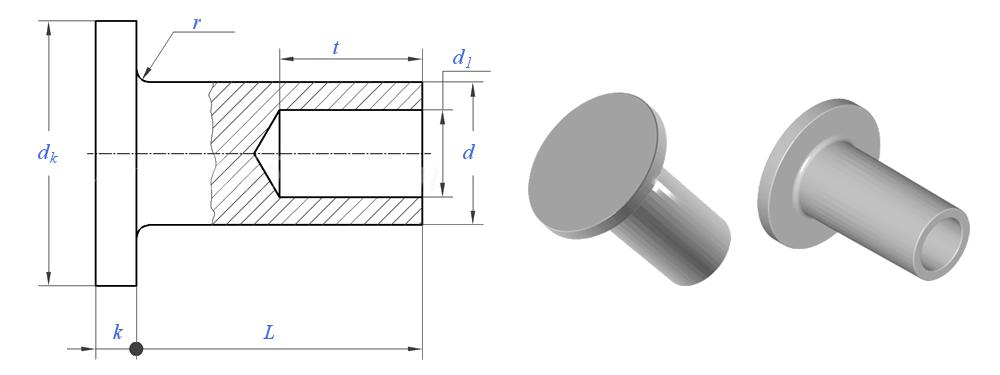
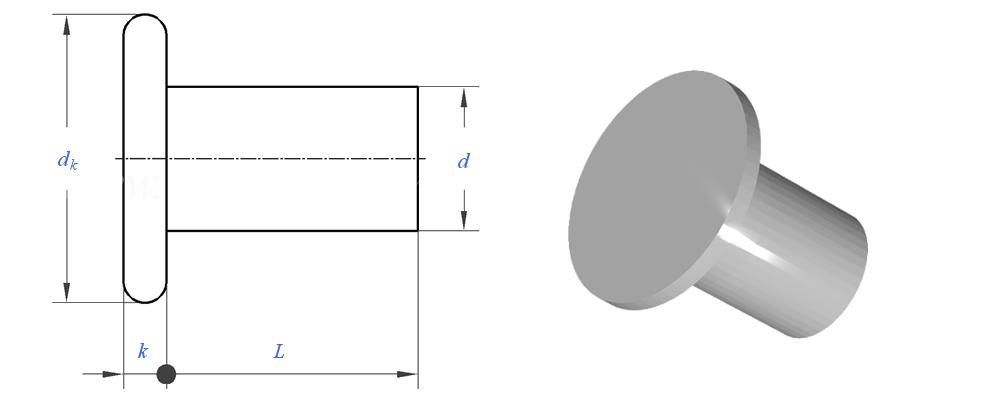
Подготовка зенковки – этап, из-за которого происходит большинство отказов медных заклепок
Заклепка с потайной головкой хороша настолько, насколько хороша дырка, в которой она находится. Для меди этот шаг более важен, чем для стали.
Угловое совпадение:Зенкер должен точно соответствовать углу заклепки — 90° или 120°. Несоответствие 3° на заклепке диаметром 6 мм создает зазор 0,15 мм с одной стороны. Под нагрузкой этот зазор становится точкой зарождения трещины.
Контроль глубины:Глубина зенковки должна равняться высоте головки (k). Слишком мелко – голова выступает. Слишком глубоко – головка опускается под поверхность, и тонкий медный край может деформироваться.
Удаление заусенцев:При обработке меди образуются волокнистые заусенцы. Если их не удалить, эти заусенцы не позволят конической головке полностью встать на место. Перед установкой всегда удаляйте заусенцы с обеих сторон отверстия.
Выбор наковальни:Для заклепок с потайной головкой используйте плоскую наковальню. Вогнутая наковальня деформирует плоскую верхнюю часть и испортит ровную поверхность. Диаметр наковальни должен быть равен или превышать диаметр головки.
Наша поддержка:Компания Nuote Metals может поставить датчики глубины зенковки и порекомендовать характеристики режущего инструмента, соответствующие вашему заказу на заклепки. Для критически важных проектов мы изготовим пробную партию и протестируем посадочные места на вашем реальном медном материале перед началом серийного производства.
Часто задаваемые вопросы о медных заклепках с потайной головкой
В1: Могу ли я использовать медные заклепки с потайной головкой на медном листе толщиной 1,5 мм, не ослабляя соединение?
О: Мы не рекомендуем это делать. Потайное отверстие удаляет материал из листа - обычно на глубину от 0,3×d до 0,4×d. На меди толщиной 1,5 мм с заклепкой диаметром 4 мм, которая удаляет примерно 25–30% толщины листа на краю отверстия, что значительно снижает прочность на выдергивание. Для меди толщиной менее 2 мм вместо этого выберите заклепки с цилиндрической или плоской головкой. Они обеспечивают низкий профиль без удаления материала. Если на тонкой меди абсолютно необходима отделка заподлицо, рассмотрите возможность использования опорной шайбы на глухой стороне для восстановления прочности соединения — Nuote Metals может поставить соответствующие медные шайбы.
Вопрос 2: Почему мои медные заклепки с потайной головкой трескаются во время установки?
Ответ: Растрескивание почти всегда возникает по одной из трех причин: (1) Несоответствие угла между зенкером и головкой заклепки — даже разница в 3–5 ° создает точку напряжения. (2) Чрезмерное усилие установки — для меди требуется только 40–60% усилия, используемого для стальных заклепок. (3) Острый радиус скругления на стыке головки и хвостовика — если радиус меньше 0,3×d, медь не может течь во время осадки. В Nuote Metals мы поддерживаем минимальный радиус скругления 0,5×d и угол управляющей головки ±1°. Если вы сообщите размеры заклепок, характеристики зенковки и давление установки, мы сможем определить причину и порекомендовать ее устранение.
В3: Подходят ли медные заклепки с потайной головкой для строительства лодок и морских настилов?
Ответ: Да, и это одно из их классических приложений. Медные потайные заклепки веками использовались в строительстве деревянных лодок, поскольку они сидят заподлицо с обшивкой, устойчивы к коррозии в соленой воде и не вступают в реакцию с бронзовыми или латунными деталями. Для современного морского использования мы рекомендуем цельные медные заклепки с потайной головкой с натуральной или полированной отделкой — без покрытия, которое может привести к гальваническим различиям. Промывочная головка предотвращает зацепление за веревки, сети или ноги. Nuote Metals поставляет медные заклепки с потайной головкой судостроителям и морским подрядчикам по всей Европе и Северной Америке. Для настила мы предлагаем полутрубчатый корпус, чтобы уменьшить усилие при работе с мягкой древесиной и композитами.
Горячие Теги: Медные заклепки с потайной головкой, Китайские медные заклепки, Медные заклепки с потайной головкой
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.


X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности