Продукты
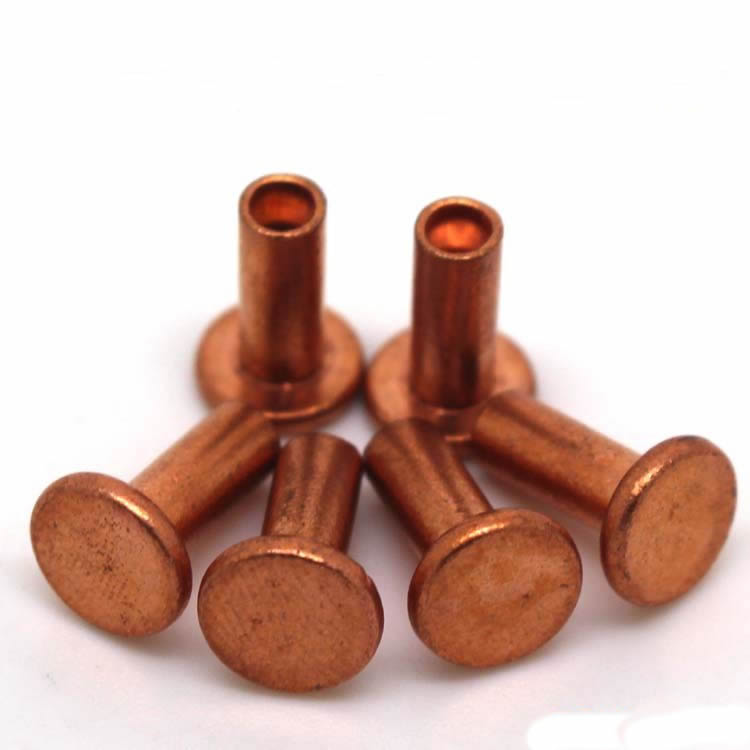

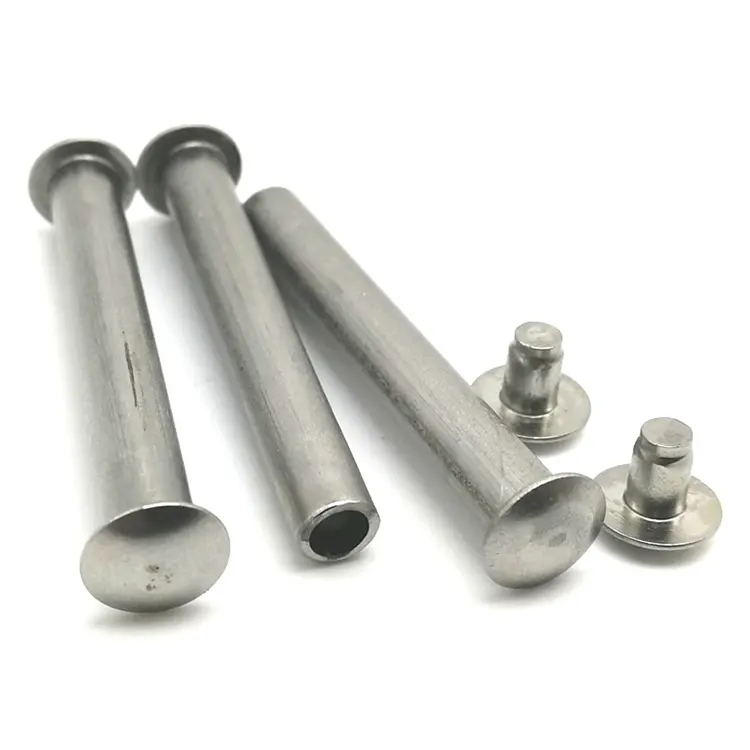

Медные токарные детали
Nuote Metals имеет более чем 10-летний опыт производства и поставки специализированных токарных компонентов, а наше токарное оборудование с ЧПУ способно производить медные токарные детали с чрезвычайно точными размерами, чтобы удовлетворить ваши самые подробные требования. Все детали для обработки меди изготавливаются с минимальными допусками и соответствуют даже самым строгим критериям.
Отправить запрос
Описание продукта
Латунь легко поворачивается. Сталь сопротивляется. Алюминий требует удаления заусенцев. Медь другая. Он мягкий, липкий и склонен к размазыванию. Он быстро затвердевает. От него образуются длинные, волокнистые стружки, которые обволакивают инструмент и царапают поверхность. А если вы обработаете ее со стандартными параметрами, вы получите деталь, которая выглядит приемлемо, но не проходит испытания на проводимость.
Новые металлымашиныМедные токарные деталидля применений, где электропроводность или теплопроводность не являются характеристикой — это вся функция. Шинные соединители, компоненты радиочастотного экранирования, вакуумные уплотнения, штыри радиатора. Если ваша деталь должна проводить ток, рассеивать тепло или поддерживать немагнитный путь прохождения сигнала, материал — это медь. Но только в том случае, если он правильно обработан.
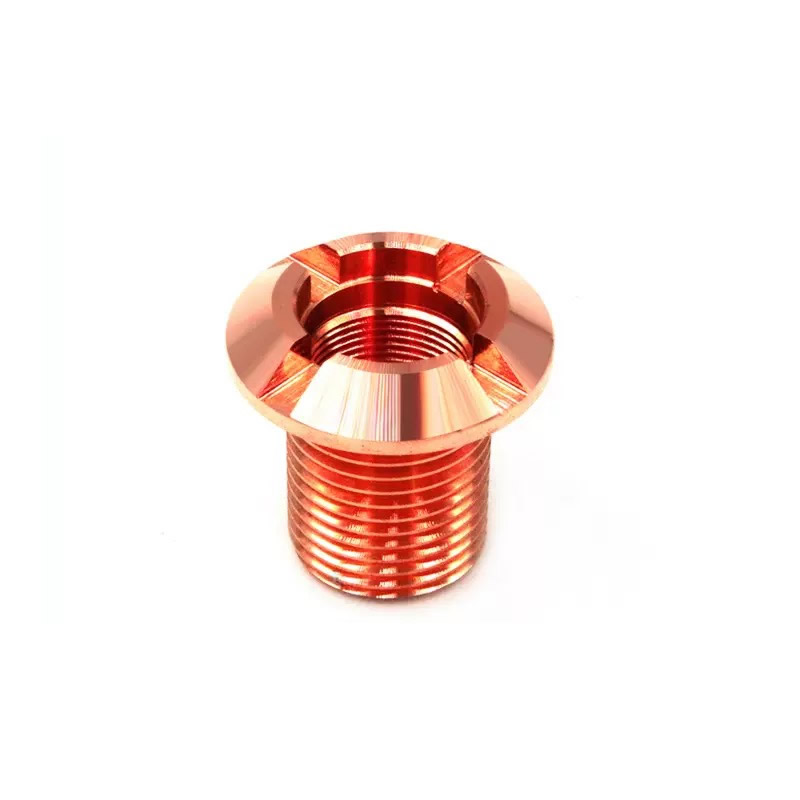
Четыре ловушки точения меди
1. Размазывание и нарост на краю.
Медь мягкая и пластичная, поэтому под давлением она имеет тенденцию привариваться к режущей кромке. При этом образуется нарост на кромке (BUE), который непредсказуемо отламывается, что приводит к ухудшению качества поверхности, смещению размеров и образованию вкраплений частиц, которые увеличивают контактное сопротивление. Мы используем полированные твердосплавные пластины без покрытия с высоким положительным передним углом — инструменты с покрытием увеличивают трение и ухудшают BUE в меди. Скорость резания поддерживается высокой, подача умеренная, подача СОЖ направлена точно на кромку.
2. Заусенцы, разрушающие проводимость.
Медные заусенцы пластичны и прилипают к детали. Заусенец на контактной поверхности шины создает точку с высоким сопротивлением. Заусенец в ВЧ-полости меняет поведение сигнала. При стандартном удалении заусенцев не затрагиваются внутренние края. Мы используем контролируемую скорость подачи, чтобы свести к минимуму образование заусенцев в источнике, а затем термическое удаление заусенцев или абразивную обработку внутренних деталей. Критические электрические поверхности мы проверяем с помощью профилировщика перед лужением или покрытием.
3. Наклеп при механической обработке.
Медь быстро затвердевает. Если инструмент вместо резания трется, поверхность затвердевает, следующий проход затупляется быстрее, и деталь может стать слишком твердой для последующей формовки или гибки. Мы программируем скорость резания выше порога наклепа и используем острую положительную геометрию для чистого среза. При необходимости для C10200 (OFHC) мы проводим отжиг между черновыми и чистовыми проходами.
4. Окисление между операциями.
Медь быстро окисляется на воздухе, особенно после механической обработки, когда подвергается воздействию свежего металла. Оксидные пленки увеличивают контактное сопротивление и мешают пайке, лужению или гальваническому покрытию. Мы промываем и сушим детали сразу после обработки и храним их в шкафах, продуваемых азотом. Для деталей, которые будут посеребрены или лужены, мы планируем окончательную обработку в течение 24 часов после обработки.
Марки меди, которые мы обрабатываем – и почему они важны
| Оценка | Чистота | Проводимость | Ключевая характеристика | Типичное применение |
|---|---|---|---|---|
| C11000 (ЕТП) | ≥99,9% | 58 МС/м | Общее назначение, хороший баланс | Шинопроводы, клеммы, радиаторы |
| C10200 (ОФХК) | ≥99,99% | 59 МС/м | Бескислородный, без охрупчивания | Вакуумные уплотнения, высокотемпературная электроника |
| C10100 (ОФЕ) | ≥99,99% | 59 МС/м | Чрезвычайно низкий уровень кислорода, высочайшая пластичность | Критическая электроника криогенная |
| C14500 (Теллур) | ≥99,5% | 50 МС/м | Обрабатываемость улучшена за счет Te | Высокоскоростные токарные соединители |
| C17510 (Бериллий) | – | 45 МС/м | Высокая прочность, хорошая проводимость | Пружины, сильноточные контакты |
Примечание по сравнению C11000 и C10200: C11000 — это стандартная электрическая медь. Он содержит ~0,04% кислорода, что подходит для большинства шин и клемм. C10200 не содержит кислорода — он устойчив к водородному охрупчиванию во время сварки, пайки или эксплуатации при высоких температурах. Для вакуумных уплотнений или криогенных деталей выберите C10200 или C10100. Компания Nuote Metals имеет в наличии все три изделия и может дать рекомендации в зависимости от вашего применения.
Наша линия токарной обработки меди – созданная с учетом проводимости и целостности поверхности
Компания Nuote Metals располагает специализированной станцией токарной обработки меди, изолированной от наших линий обработки стали, нержавеющей стали и алюминия. Перекрестное загрязнение – враг проводимости. Одиночная стальная стружка, встроенная в медную шину, становится горячей точкой.
Управление оборудованием и технологическим процессом:
8 токарных станков с ЧПУпредназначен для меди и медных сплавов, диаметр стержней от 2 до 60 мм.
Полированный твердый сплав без покрытиявставки предназначены только для меди — перекрестное использование с другими материалами запрещено.
СОЖ под высоким давлением(70 бар), направленный на режущую кромку для разрушения стружки и предотвращения размазывания.
Лужение и серебрение на собственном производстве.— мы контролируем процесс от обработанной детали до готовой паяемой поверхности.
Проверка проводимости:каждая партия протестирована с помощью сигма-тест-метра для подтверждения ≥58 МС/м для C11000.
Объем объема:
Прототип:1–50 шт., 5-осевые фрезерно-токарные центры.
Производство:50–200 000 штук, токарные станки с подачей прутка, автоматическими загрузчиками и контролем в процессе обработки.
Почему это важно: Для токарной обработки меди требуются инструменты, СОЖ и средства обращения, специально предназначенные для мягких, проводящих и чувствительных к кислороду материалов. Благодаря нашей специализированной ячейке мы можем обеспечить допуски ±0,005 мм на соединителе сборной шины и обеспечить поверхность, которая после посеребрения выдерживает испытания на проводимость.
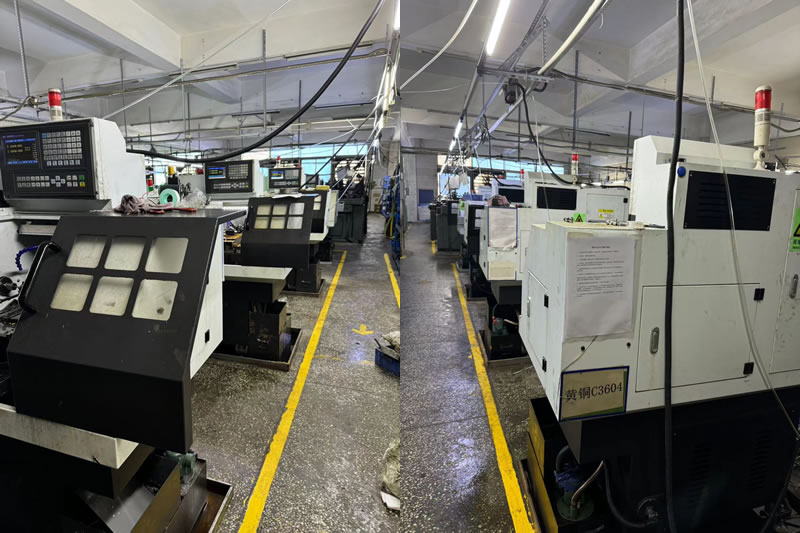
Реальный пример — шинный разъем C11000 для зарядной станции электромобилей
Европейскому производителю зарядных устройств для электромобилей требовался шинный разъем C11000 с допуском отверстия 0,01 мм, чистотой поверхности Ra 0,8 мкм и серебряным покрытием, который выдержал 24-часовое испытание в солевом тумане. Их предыдущий поставщик поставлял детали со внедренными частицами меди, что приводило к снижению сопротивления после нанесения покрытия.
Что мы сделали по-другому:
- Используются пластины из полированного твердого сплава без покрытия для предотвращения налипания кромок и вкраплений частиц.
- Перешел на чистовую обработку внутреннего отверстия абразивной обработкой — удаление заусенцев, которые не удалось пропустить ручным инструментам.
- Перед нанесением серебрения проверьте чистоту поверхности с помощью теста на сульфат меди.
- Отгружено 8000 штук с нулевым сопротивлением отказам. Заказчик исключил входной контроль на контактное сопротивление.
Часто задаваемые вопросы о токарных деталях из меди
Вопрос 1: Какая марка меди лучше всего подходит для электрических шин и разъемов?
О: C11000 (ETP) является стандартным выбором для большинства шин, клемм и разъемов. Он обеспечивает проводимость 58 МС/м, хорошую обрабатываемость и экономичность. Для вакуумных уплотнений, криогенных деталей или применений, связанных со сваркой или пайкой, выбирайте C10200 (OFHC) или C10100 (OFE) — они не содержат кислорода и устойчивы к водородному охрупчиванию. Для высокоскоростной токарной обработки, где обрабатываемость является приоритетом, C14500 (медь теллур) обрабатывается быстрее, но имеет немного меньшую проводимость (50 МС/м). Nuote Metals имеет на складе все марки и может проконсультировать вас в соответствии с вашими требованиями.
В2: Как предотвратить появление заусенцев на медных токарных деталях?
Ответ: Медные заусенцы пластичны, и их трудно полностью удалить ручными инструментами. Профилактика начинается с геометрии инструмента: мы используем высокоположительный передний угол, полированные пластины без покрытия и программируем скорость подачи, обеспечивающую чистый срез материала. Для поперечных отверстий и внутренних элементов мы применяем абразивную обработку или термическое удаление заусенцев. Детали, которые будут посеребрены или лужены, перед окончательной обработкой проверяются на профилировщике, поскольку покрытие не скрывает заусенцев; оно усиливает их.
В3: Можете ли вы обрабатывать бескислородную медь без загрязнения?
А: Да. Мы обрабатываем C10200 и C10100 на специализированных токарных станках с твердосплавными инструментами без покрытия, предназначенными только для меди. Никакая стальная, алюминиевая или латунная стружка не попадает в медный элемент. Мы промываем детали сразу после обработки, храним их в шкафах с продувкой азотом и планируем лужение или покрытие в течение 24 часов. Для критически важных вакуумных или криогенных деталей мы предоставляем сертификаты на содержание кислорода и отчеты об испытаниях проводимости с каждой поставкой.
Горячие Теги: Токарные детали из меди, Токарные детали в Китае
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.


X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности