Что отличает надежную токарную станцию с ЧПУ от цеха, работающего по принципу «цена и доставка»?
Когда поворот — правильный процесс, а когда нет
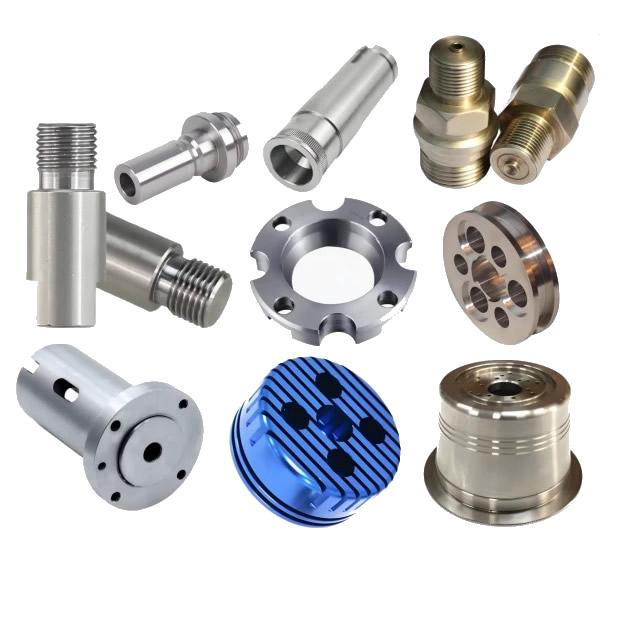
Токарная обработка с ЧПУ оптимизирована для деталей с симметрией вдоль центральной оси. Вал, в котором преобладают характеристики внешнего и внутреннего диаметра, почти всегда будет быстрее и дешевле точить, чем фрезеровать. Токарные детали обычно производятся быстрее и с меньшими затратами, чем фрезерованные детали круглой формы.
Матрица выбора процессов
| Геометрия детали | Рекомендуемый процесс | Причина |
|---|---|---|
| Валы, пальцы, проставки, втулки | токарная обработка с ЧПУ | Вращательная симметрия, непрерывное режущее действие |
| Резьбовые соединители, фитинги | токарная обработка с ЧПУ | Резьба по наружному/внутреннему диаметру нарезается за одну установку |
| Призматические корпуса, карманы, многогранные элементы | Фрезерование с ЧПУ | Вращение не может достичь элементов, находящихся за пределами оси вращения. |
| Сложные детали как с круглыми, так и с фрезерованными элементами. | Фрезерно-токарный (5-осевой) | Одиночный зажим, без дополнительных операций |
НадежныйТокарные услуги с ЧПУподскажет вам, когда ваша деталь не токарная. Если важнейшими элементами являются карманы или отверстия, распределенные по нескольким граням, то для токарной обработки потребуются вторичные операции, которые увеличивают затраты и риски при обращении. Лучшие поставщики отмечают это перед тем, как цитировать.
Сигналы возможностей, которые на самом деле предсказывают производительность
Списки машин и сертификаты ISO — это отправная точка, а не выводы. Что отличает способногоТокарные услуги с ЧПУиз маргинального – повторяемость в производственных условиях.
Допуск и качество поверхности — реальные цифры
Возможности Стандартный диапазон Прецизионный диапазон Что это означает для вашей стороны
| Возможность | Стандартный диапазон | Прецизионный диапазон | Что это значит с вашей стороны |
|---|---|---|---|
| Размерный допуск | ±0,05 мм (ISO 2768-f) | От ±0,005 мм до ±0,01 мм | Прецизионный диапазон требует зажима заземления, термоконтроля и измерения в процессе работы. |
| Чистота поверхности (Ra) | 3,2 мкм (в состоянии обработки) | 0,8 мкм или лучше | Более тонкая обработка требует снижения скорости подачи, полировки пластин или вторичных операций. |
| Концентричность | 0,05 мм ППИ | 0,01 мм ППИ | Критично для сопряжения валов, седел подшипников и вращающихся узлов. |
ISO 2768-f для металлов определяет ±0,05 мм для номинальных размеров от 0,5 до 6 мм и ±0,1 мм от 6 до 30 мм. Поставщик, заявляющий о точности ±0,005 мм при производстве, должен иметь возможность предоставить данные SPC для сопоставимой детали, а не только для единичного образца.
Преимущество швейцарского типа для тонких деталей
Для деталей диаметром менее 20–32 мм с соотношением длины к диаметру более 5:1 подходящим оборудованием является токарный станок с продольно-скользящей бабкой (швейцарского типа). Направляющая втулка поддерживает пруток в зоне резания, обеспечивая значительно лучшую виброустойчивость, чем у токарного станка с фиксированной головкой. Если ваша деталь длинная и тонкая, а поставщик предлагает станок с фиксированной головкой, ожидайте отклонения, вибрации или конусности.
Документация по качеству: что серьезный партнер предоставляет в качестве стандарта
Разница между способнымТокарные услуги с ЧПУа транзакционный документ виден в документах, поставляемых вместе с деталями.
Первая проверка изделия (FAI) не является обязательной
FAI проверяет, соответствует ли первая производственная деталь всем требованиям чертежа. Это базовый документ для внедрения любой новой детали. В автомобильных программах PPAP идет дальше: он демонстрирует, что вся производственная система повторяема, а не только один образец. Поставщик, который предлагает «отчеты о размерах по запросу», говорит вам, что FAI — это дополнительная услуга, а не стандартный шаг.
Текущая проверка, а не только окончательная проверка
Окончательная проверка выявляет дефекты после того, как стоимость уже добавлена. Надежный партнер по токарной обработке проверяет размеры во время производства:
- Проверка ШМ при первом изделии, запуске партии и окончательном выпуске
- Keyence или оптические датчики для критически важных функций большого объема
- SPC-мониторинг важных допусков с корректирующими действиями, вызванными тенденцией, а не просто выходом за пределы спецификации
Прослеживаемость материала по номеру плавки
Каждая партия должна соответствовать заводскому сертификату на необработанный пруток. Без этого замена материала или несоответствие термообработки незаметны до тех пор, пока деталь не выйдет из строя.
Два производственных случая, когда изменение токарной обработки решило проблему
Вал ротора электродвигателя (5-осевая фрезерно-токарная обработка, уменьшение допусков и настроек)
Проблема: Поставщик двигателей для электромобилей производил валы роторов на пяти отдельных токарных и фрезерных станках. Каждый повторный зажим приводил к ошибке концентричности, а совокупное накопление приводило к тому, что биение от отверстия до наружного диаметра превышало предел ±0,02 мм. Доля брака составила 4%.
Наш подход: Мы переместили деталь в 5-осевую токарно-фрезерную ячейку. Токарная обработка, фрезерование и сверление выполнялись за один зажим. Устранение повторного зажима устранило основной источник ошибки концентричности.
Результат: Отклонение биения упало ниже ±0,01 мм. Количество установок упало с пяти до одного, а процент брака упал ниже 0,5%.
Медицинский костный винт (швейцарская токарная обработка, обработка поверхности и отслеживаемость)
Проблема: Стартапу по производству медицинского оборудования потребовались костные винты, изготовленные из нержавеющей стали 17-4PH. Боковые поверхности резьбы должны были иметь Ra менее 0,8 мкм для обеспечения усталостной прочности, и каждую партию необходимо было отслеживать по номеру плавки стана. Предыдущий поставщик поставил детали, которые прошли визуальный контроль, но не прошли испытание на усталость в основании резьбы.
Наш подход:Мы обрабатывали винты на токарных станках швейцарского типа с приводным инструментом для привода. Нарезание резьбы выполнялось за один непрерывный проход полированной твердосплавной пластиной, а Ra проверялся на каждой 50-й детали с помощью портативного профилометра. Каждая партия поставляется с заводским сертификатом и отчетом о размерах, охватывающим все характеристики чертежа.
Результат: Ra корня резьбы постоянно измеряется в диапазоне от 0,4 до 0,6 мкм. Усталостные испытания прошли с запасом. Заказчик устранил 100% входной контроль после третьей партии.
Технические характеристики – наши токарные конверты
| Параметр | Диапазон | Примечания |
|---|---|---|
| Максимальный диаметр детали | 431 мм | Для больших диаметров требуются токарные станки с фиксированной головкой. |
| Максимальная длина детали | 990 мм | Более длинные детали могут потребовать специального крепления. |
| Допуск диаметра хвостовика | от ±0,005 мм до ±0,05 мм | Прецизионный диапазон требует измерения в процессе работы |
| Чистота поверхности | Ra от 0,4 мкм до Ra 3,2 мкм | Более тонкая отделка доступна при вторичных операциях. |
| Материалы | Алюминий, латунь, медь, нержавеющая сталь, углеродистая сталь | Применяются параметры, зависящие от материала |
О деталях, выходящих за пределы этих диапазонов, мы сообщим вам об этом до цитирования, а не после того, как первая статья окажется неудачной.
Часто задаваемые вопросы
Вопрос 1: Как узнать, следует ли мою деталь точить или фрезеровать?
О: Решающим фактором является геометрия. Если деталь осесимметрична — вал, штифт, втулка, фитинг или соединитель — токарная обработка с ЧПУ почти всегда выполняется быстрее и дешевле, чем фрезерование. При токарной обработке используется непрерывное резание вращающейся заготовки, что обеспечивает более высокую скорость съема материала на круглых деталях и снижение затрат на оснастку при средних и больших объемах обработки. Если критически важными элементами являются карманы, пазы или рисунки отверстий, распределенные по нескольким граням, то фрезерование является подходящим основным процессом. Детали, сочетающие в себе как круглые, так и призматические характеристики, лучше всего производить на токарно-фрезерном станке, который выполняет обе операции за один зажим. СпособныйТокарные услуги с ЧПУпорекомендую фрезерование, когда токарная обработка не является правильным ответом.
Вопрос 2: Какую документацию по качеству я должен ожидать от токарных услуг с ЧПУ?
Ответ: Как минимум, потребуйте первую проверку изделия (FAI) для первой производственной детали, сертификат на материал, прослеживаемый по номеру плавки стана, и записи производственного контроля для критических размеров. Для автомобильных программ документация PPAP является стандартом — FAI сама по себе не демонстрирует повторяемости производственной системы. Для медицинской или аэрокосмической работы может потребоваться технологическая дисциплина, соответствующая стандарту AS9102 (аэрокосмическая FAI) или ISO 13485. Серьезный партнер предоставляет их как стандартные этапы рабочего процесса, а не как платные дополнения. Если поставщик не может показать завершенный FAI из сопоставимой детали, претензия по качеству считается неподтвержденной.
Вопрос 3: Какие допуски реально может соблюдать токарная служба с ЧПУ в производстве?
A: Стандартная производственная токарная обработка выдерживает ±0,05 мм для металлов по ISO 2768-f для номинальных размеров менее 30 мм. Точность токарной обработки обычно достигает ±0,01 мм при шлифовании и калибровке в процессе обработки. Допуски ±0,005 мм достижимы для отдельных элементов с помощью токарных станков швейцарского типа и термокомпенсации, но они требуют контроля SPC, а не просто однократной выборки. Практическим ограничением является не максимальная производительность станка, а способность поставщика поддерживать этот допуск для тысяч деталей. Попросите контрольную карту производственного цикла, а не отчет о проверке отдельной детали.
В4: Каков минимальный заказ и время выполнения токарной обработки с ЧПУ в Nuote Metals?
О: Наш стандартный минимальный заказ составляет 500 штук для деталей, выточенных по индивидуальному заказу, при этом меньшее количество доступно для прототипов и первых изделий. Стандартные латунные и стандартные соединительные профили могут поставляться от 100 штук. Срок изготовления стандартных материалов при объемах производства до 50 000 штук составляет 7–12 дней. Индивидуальное покрытие или вторичные операции добавляют 5–8 дней. На изготовление новых деталей, требующих оснастки и FAI, в общей сложности требуется 15–25 дней. Каждое предложение включает в себя точное время выполнения заказа, а не диапазон. Сертифицирован по стандарту ISO 9001:2015.
Отправить запрос
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности