Продукты

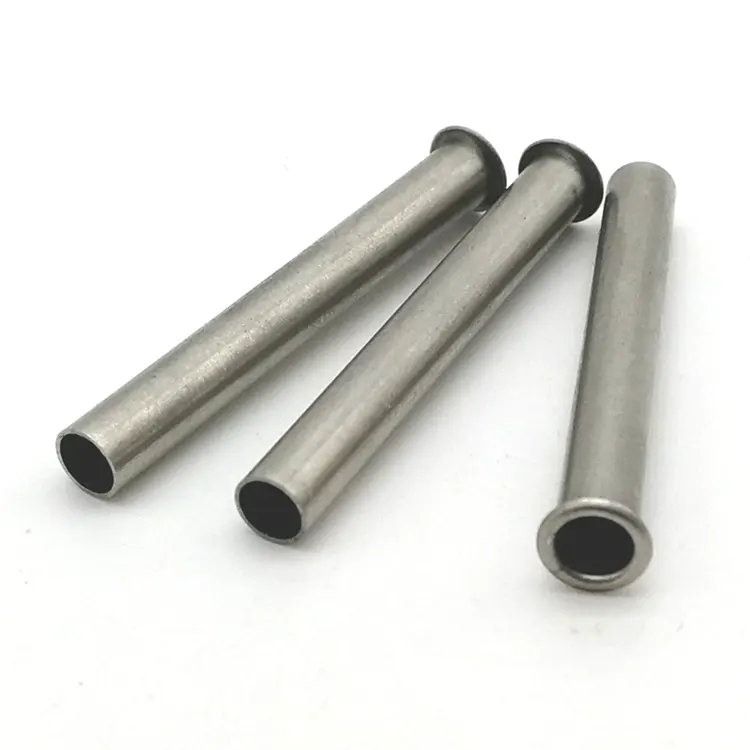
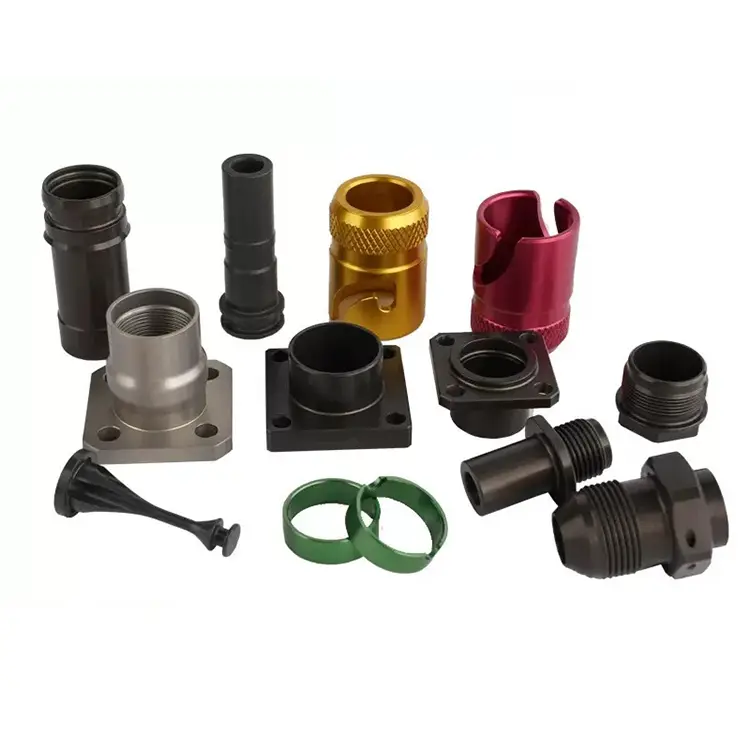
Токарные услуги с ЧПУ
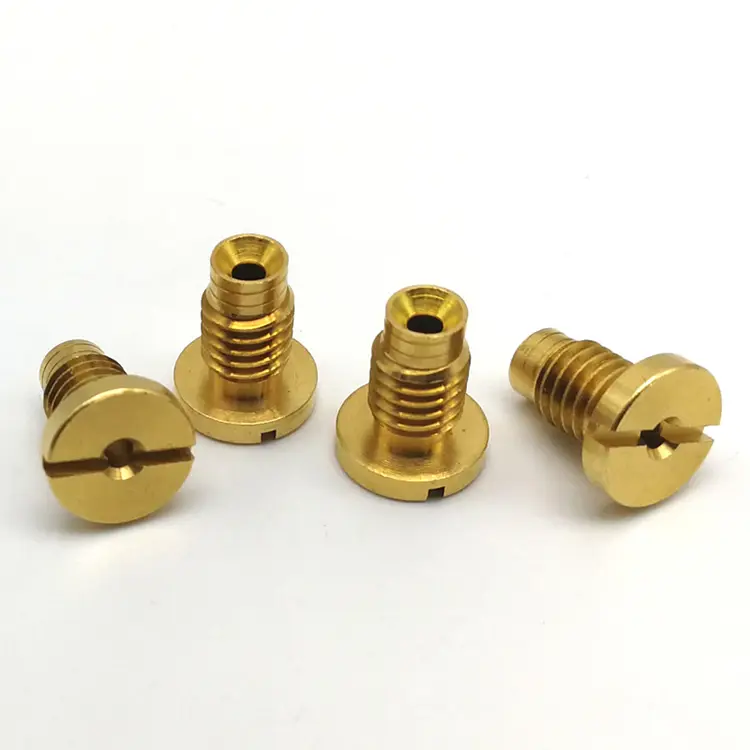
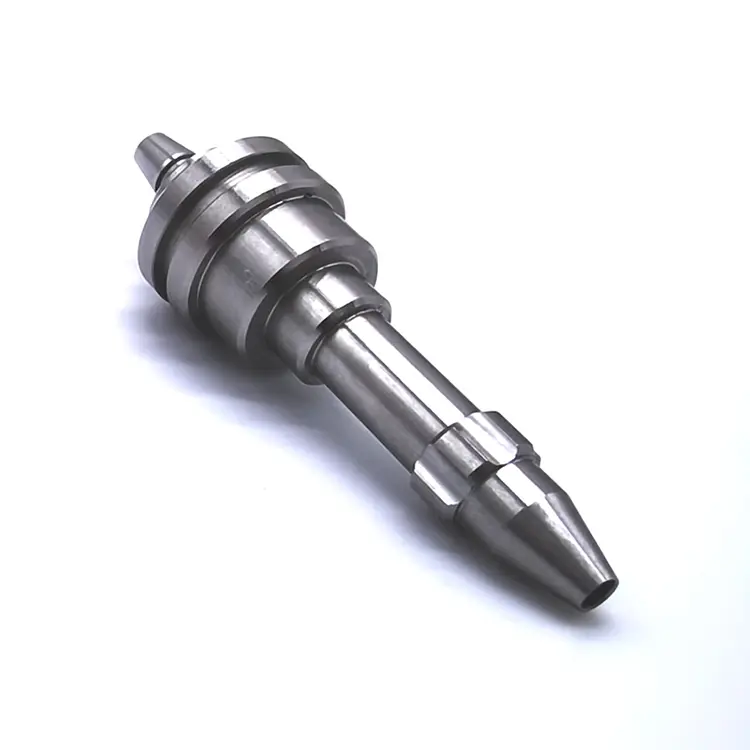
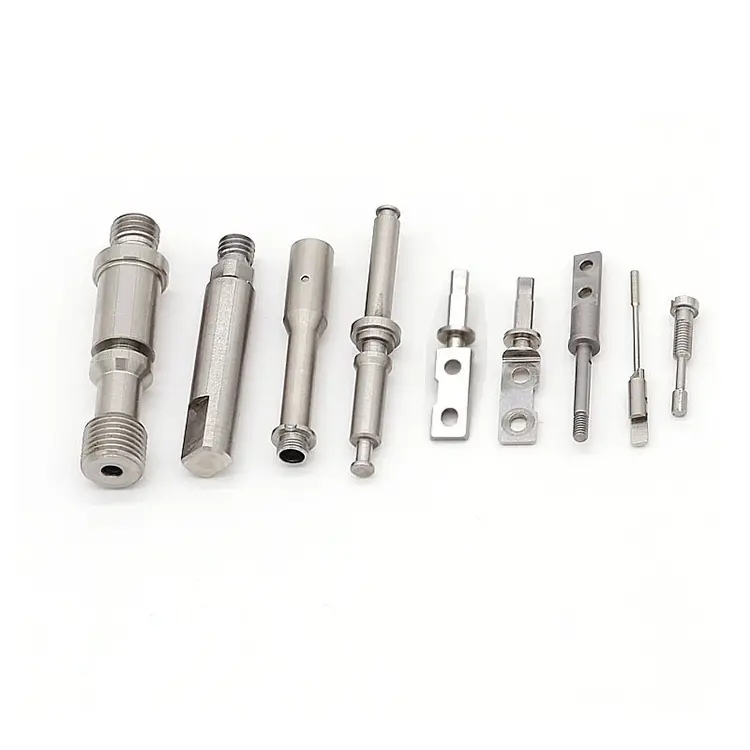
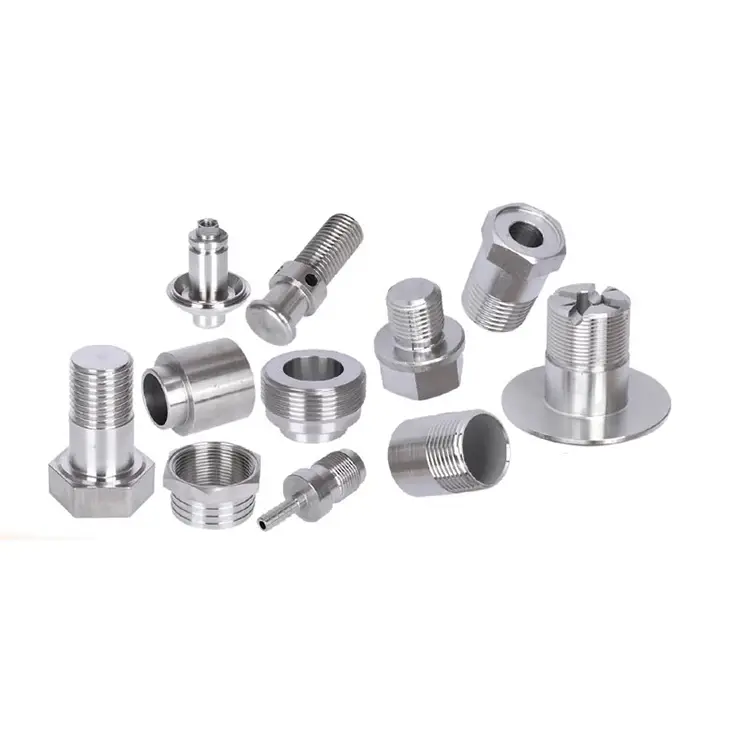
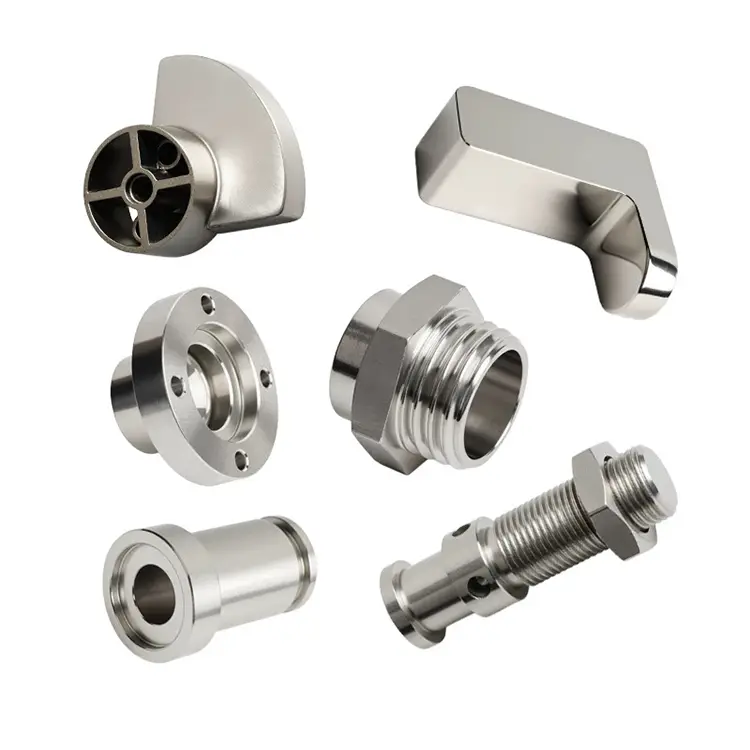
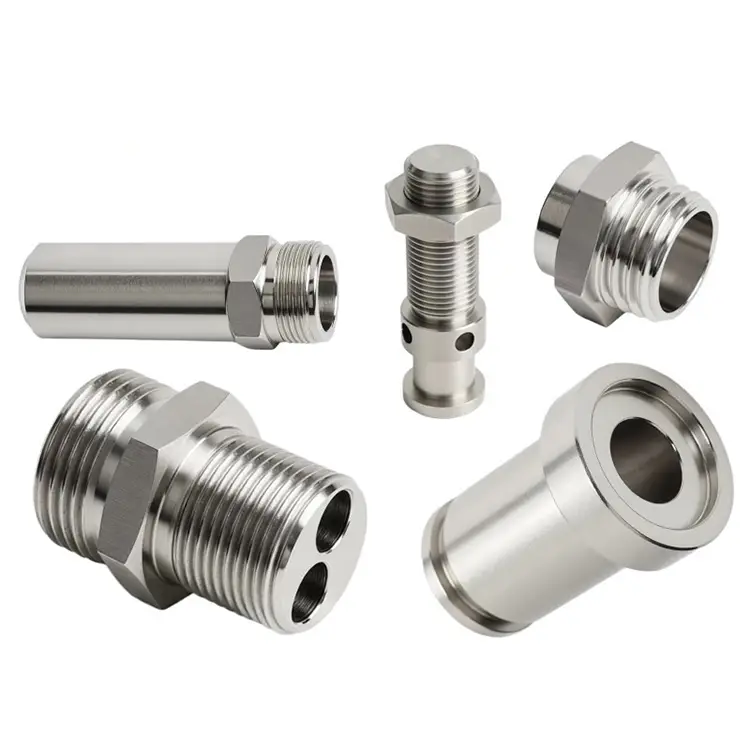
Nuote Metals — ведущий производитель, предлагающий токарные услуги с ЧПУ в Китае. Токарная обработка с ЧПУ — одна из передовых технологий, которая значительно повысила эффективность, скорость и качество выпускаемой продукции. Мы работаем в этой области более 10 лет, пожалуйста, пришлите нам ваши требования.
Отправить запрос
Описание продукта
Токарная обработка – самый быстрый способ изготовления цилиндрической детали. Но скорость шпинделя — это только половина дела. АТокарные услуги с ЧПУэффективен, когда материал поступает без задержки, деталь снимается со станка в целости и партия отправляется без вмешательства второго поставщика. Когда любой из этих шагов нарушается, скорость шпинделя перестает иметь значение.
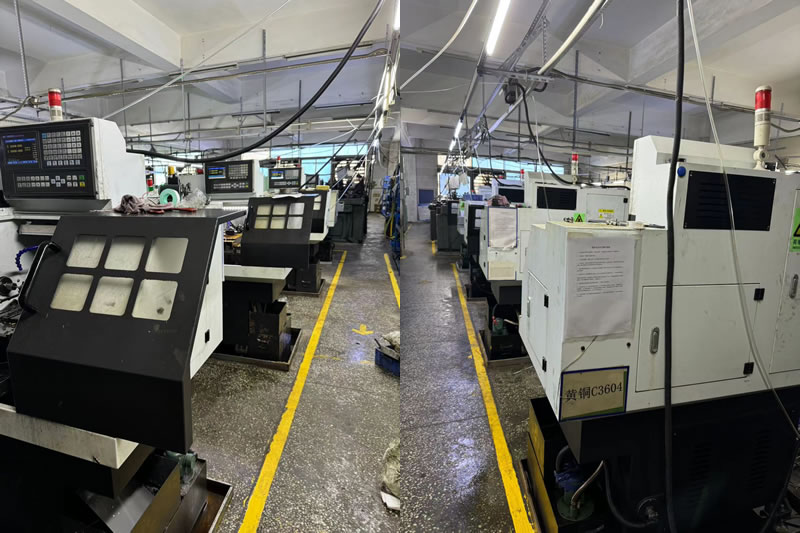
В Nuote Metals мы организуем токарные услуги по всей цепочке, а не только на токарных станках. Мы храним и закупаем прутковый материал, эксплуатируем 30 токарных станков с подачей прутка и патрона, выполняем второстепенные операции собственными силами и проверяем в рамках единой системы качества. Имея более чем 20-летний опыт экспорта клиентам из автомобилестроения, гидравлики и электроники, мы поняли, что качество токарной обработки оценивается по тому, что происходит между прутом и транспортировочной коробкой.
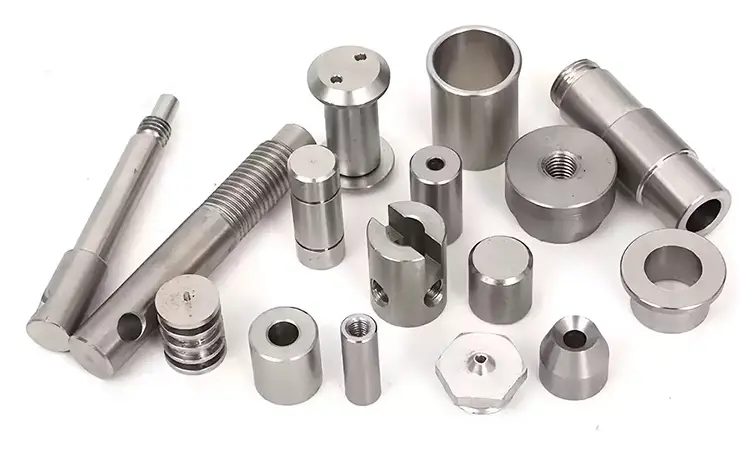
Источник эффективности – подача прутка и непрерывная резка
Токарный станок с подачей прутка автоматически подает материал в шпиндель. Деталь обрабатывается, отрезается и начинается следующая деталь — без открытия дверцы оператором. Этот непрерывный цикл является основным преимуществом токарной обработки перед фрезерной или общей механической обработкой.
Какие изменения в подаче прутка:
- Время установки амортизируется по всему пакету.Для 5000 штук стоимость установки одной детали становится незначительной.
- Время цикла предсказуемо.Машина работает без присмотра в течение нескольких часов, производя детали с постоянной скоростью.
- Стоимость рабочей силы за деталь снижается.Один оператор может контролировать несколько токарных станков с подачей прутка.
Для диаметров от 2 до 80 мм подача прутка является методом производства по умолчанию. При толщине более 80 мм или для деталей со сложными характеристиками мы переходим на обработку патронами на токарных станках с ЧПУ с приводным инструментом. Сервис охватывает и то, и другое, но экономика лучше всего, когда деталь подходит для подачи прутка.
Что включает в себя наша услуга токарной обработки: материал, вторичные операции, контроль
Токарные услуги, заключающиеся только в поворотах, являются частичными услугами. Большинству цилиндрических деталей требуются второстепенные элементы — поперечные отверстия, лыски, резьба, пазы — и большинство покупателей не хотят нанимать второго поставщика для этих операций. В таблице ниже показано, что мы храним внутри компании, а что — у наших партнёров, и что это значит для вашего проекта.
| Этап | Внутренний или партнерский | Что это охватывает | Что это значит для вас |
|---|---|---|---|
| Поиск материалов | Внутренний | Углеродистая сталь, легированная сталь, нержавеющая сталь, алюминий, латунь, медь, пластмасса. | Нет отдельного поставщика материалов; сертификаты мельницы проверяются перед обработкой |
| токарная обработка с ЧПУ | Внутренний | 30 токарных станков с подачей прутка и патрона, диаметр 2–300 мм. | Токарная обработка, растачивание, торцовка, обработка канавок за один установ |
| Вторичное фрезерование | Внутренний | Приводной инструмент на токарных станках, а также 12 обрабатывающих центров | Поперечные отверстия, лыски, пазы — без второго поставщика |
| Термическая обработка | Внутренний/партнерский | Закалка, отпуск, нитрид, науглероживание | Искажение измерено до и после; компенсированные акции |
| Отделка | Внутренний/партнерский | Анодирование, гальваническое покрытие, пассивация, полировка. | Проверка после нанесения покрытия; не отправляется вслепую на предприятие по нанесению покрытия |
| Окончательная проверка | Внутренний | КИМ, Талиронд, профилометр | Отчет о размерах с фактическими измеренными значениями |
Поиск материалов.Мы поставляем и поставляем углеродистую сталь, легированную сталь, нержавеющую сталь, алюминий, латунь, медь и конструкционные пластмассы. Сертификаты мельниц проверяются перед обработкой.
Второстепенные операции внутри компании.Наши токарные станки оснащены приводным инструментом для обработки поперечных отверстий, лысок и пазов. Для деталей, требующих фрезерования, мы передаем деталь в наши обрабатывающие центры — в рамках той же системы качества, без отправки ее третьей стороне.
Проверка и документация.Каждая поставка включает в себя отчет о размерах с фактическими измеренными значениями важнейших характеристик, а также сертификаты на материалы. Для регулируемых отраслей документация PPAP доступна по запросу.
Согласованность партии – где действительно тестируется токарная обработка
Первая партия доказывает возможности. Повторная партия доказывает последовательность. Токарная обработка, которая меняет инструменты, смещения или материал между заказами, создает вариации, которые невозможно увидеть до сборки.
Мы архивируем схему настройки, список инструментов, план проверки и утвержденный первый артикул для каждого номера детали. Когда поступает повторный заказ — даже через год — мы извлекаем исходную запись и сверяем первое изделие с утвержденным образцом перед запуском производства. Если изменился поставщик материала или цикл термообработки, мы уведомим вас до начала партии.
При крупносерийной токарной обработке мы используем калибровку в процессе обработки и плановую замену инструмента, чтобы предотвратить смещение. Срок службы инструмента отслеживается по времени резания, а не по мнению оператора. В этом разница между токарной службой, которая доставляет одну и ту же деталь дважды, и службой, которая доставляет две разные детали с одним и тем же номером чертежа.
Реальный пример – корпус датчика из нержавеющей стали 316, 40 000 штук
Немецкому производителю датчиков требовался корпус из нержавеющей стали 316 с допуском отверстия 0,01 мм, поперечным отверстием и резьбовым отверстием. Их предыдущий поставщик перевернул корпус, а затем отправил его во второй цех для сверления поперечных отверстий и нарезания резьбы. Время выполнения заказа составило 7 недель, а положение поперечного сечения отверстий менялось между партиями.
Что мы сделали по-другому:
- Обработал корпус на токарном станке с подачей прутка с помощью приводного инструмента — точение, поперечное отверстие и нарезание резьбы за один установ.
- Компания приобрела слиток 316 и проверила сертификат завода перед началом производства.
- Используемый в процессе замер по расточке и поперечине отверстия – каждые 50 штук.
- Отгружено 40 000 штук за 5 недель без отклонений по позициям поперечных отверстий. Заказчик устранил второго поставщика и сократил время выполнения заказа на 2 недели.
Это то, чтоТокарные услуги с ЧПУдолжен поставлять не только обработанные детали, но и целые детали — в срок, партию за партией.
Часто задаваемые вопросы
В1: В чем разница между услугами токарной обработки с ЧПУ и обычным механическим цехом?
О: Обычная механическая мастерская может производить детали, ноТокарные услуги с ЧПУорганизована вокруг эффективности токарной обработки — токарные станки с подачей прутка, собственный источник материалов, приводной инструмент для второстепенных деталей и постоянство повторных заказов. Разница проявляется в цене за единицу цилиндрических деталей и во времени выполнения заказа, когда необходимы вторичные операции. Обычному цеху может потребоваться отправить вашу деталь на просверливание отверстий или термообработку. Мы осуществляем эти операции внутри компании или в рамках нашей системы качества.
В2: Можете ли вы обрабатывать как небольшие партии, так и большие объемы обработки?
А: Да. Для прототипов и небольших партий (1–50 штук) мы используем патронные токарные станки и 5-осевые фрезерно-токарные центры — гибкая настройка, быстрый цикл обработки. Для производства (50–500 000+ штук) мы используем токарные станки с подачей прутка с автоматическими загрузчиками и контролем в процессе обработки. План процесса меняется в зависимости от объема, но исходные данные, стратегия оснастки и стандарты контроля остаются прежними, поэтому деталь, которую вы утверждаете на этапе прототипа, — это деталь, которую вы получаете в производстве.
В3: Как вы гарантируете, что повторные заказы соответствуют исходной партии?
О: Мы архивируем схему настройки, список инструментов, план проверки и утвержденный первый артикул для каждого номера детали. Когда поступает повторный заказ, мы извлекаем исходную запись и сверяем первое изделие с утвержденным образцом перед запуском производства. Если изменился поставщик материала или цикл термообработки, мы уведомим вас до начала партии. Последовательность — это процесс, а не обещание, и это основа надежногоТокарные услуги с ЧПУ.
Горячие Теги: Токарные услуги с ЧПУ
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности