Продукты
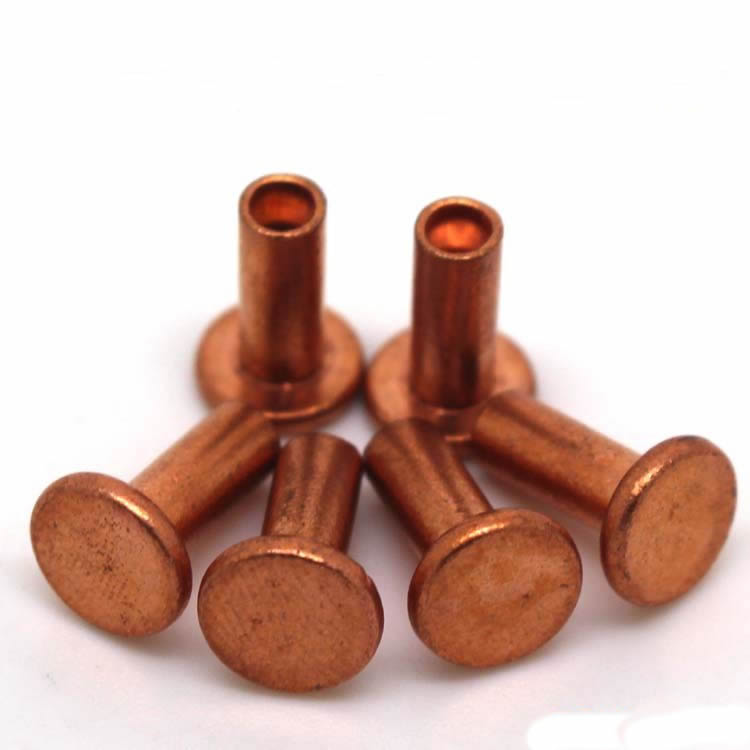
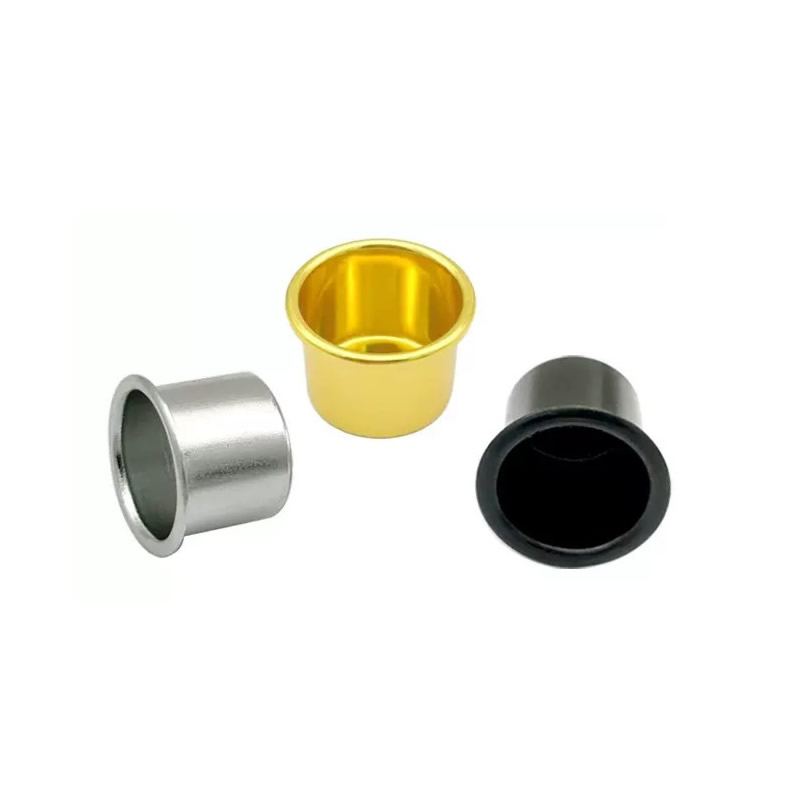

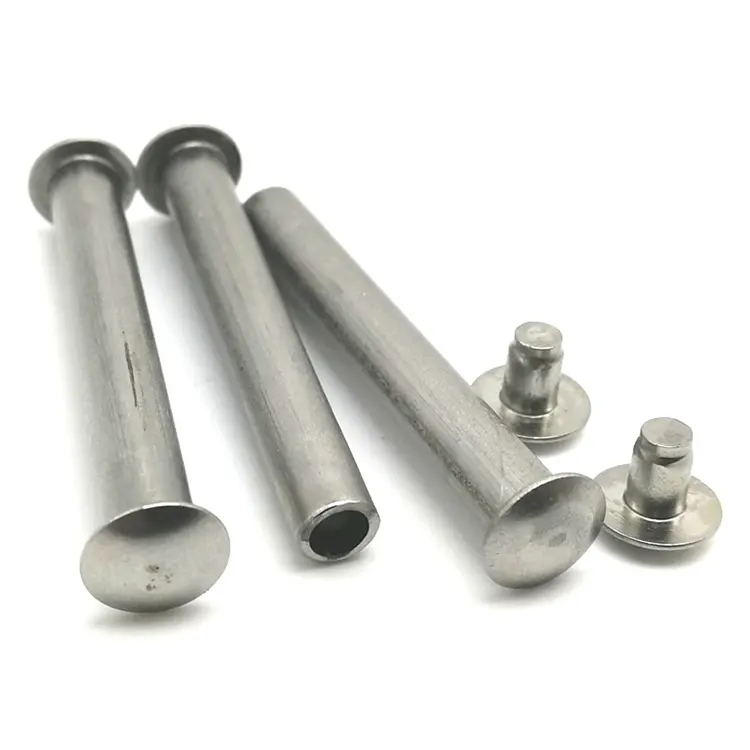
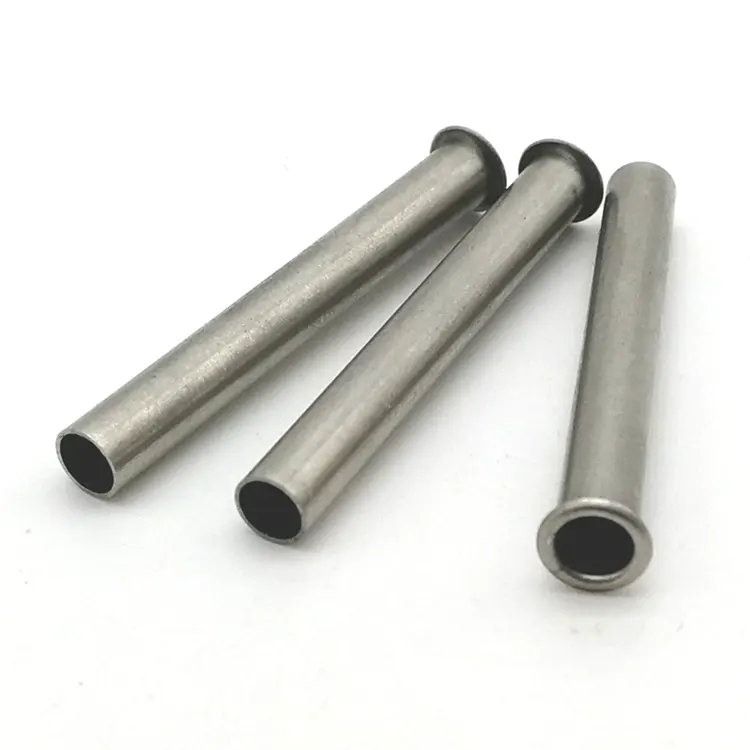
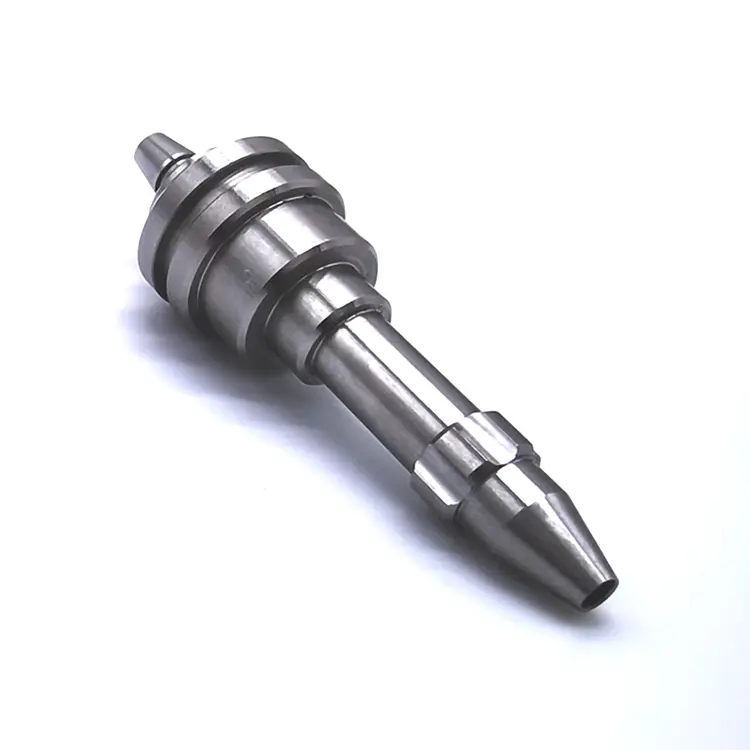
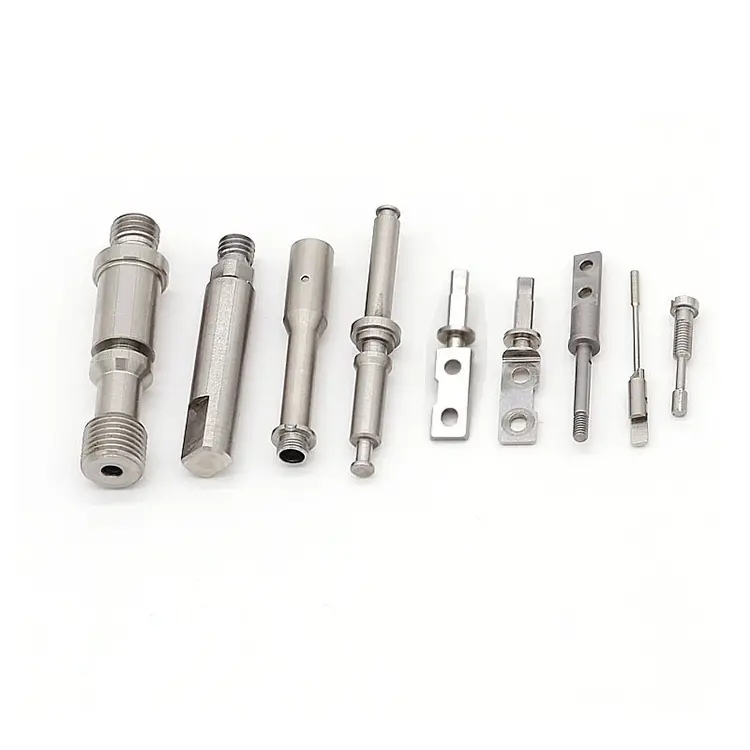
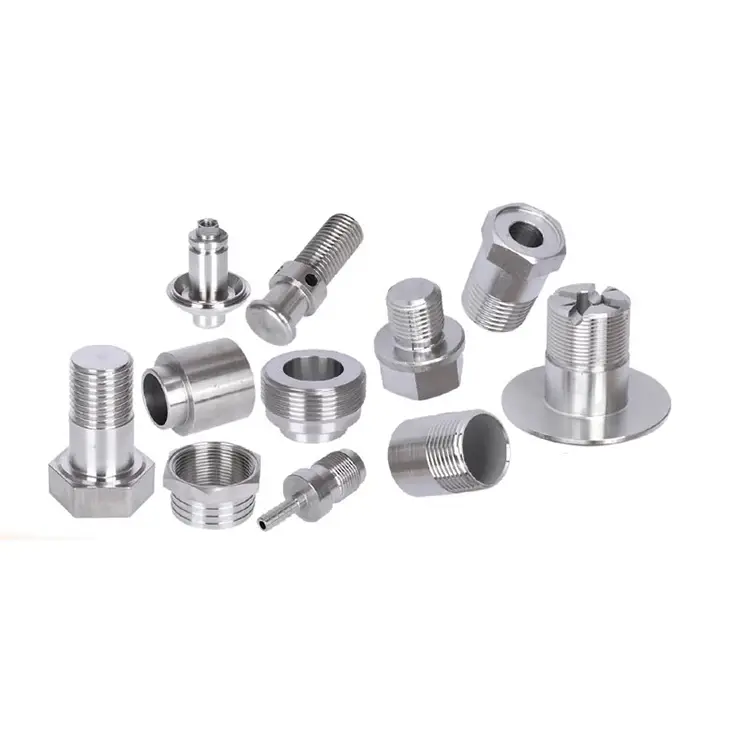
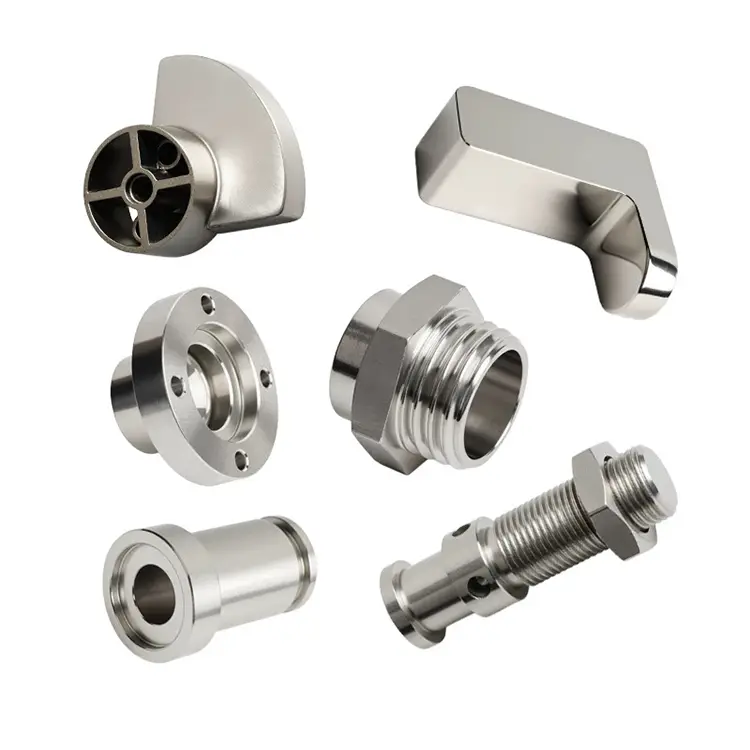
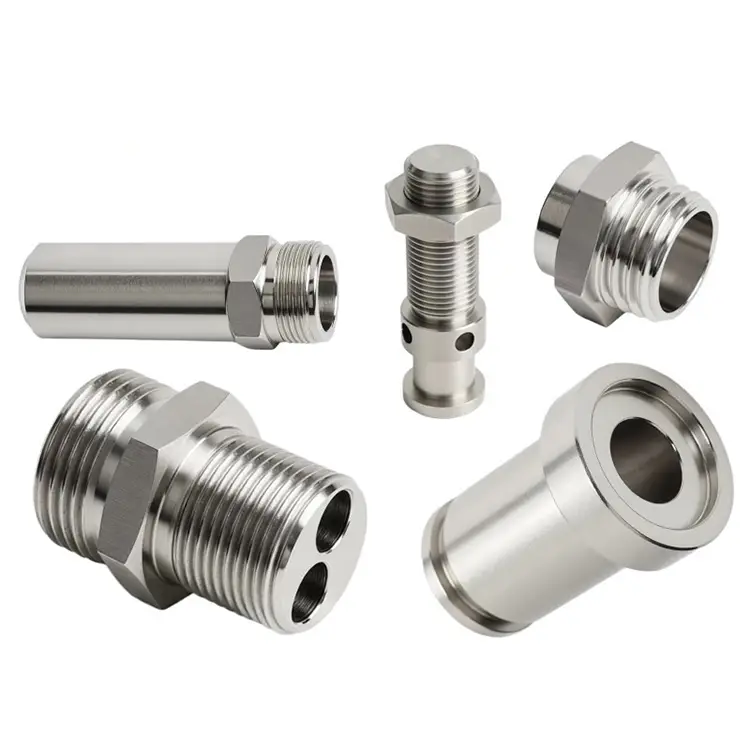
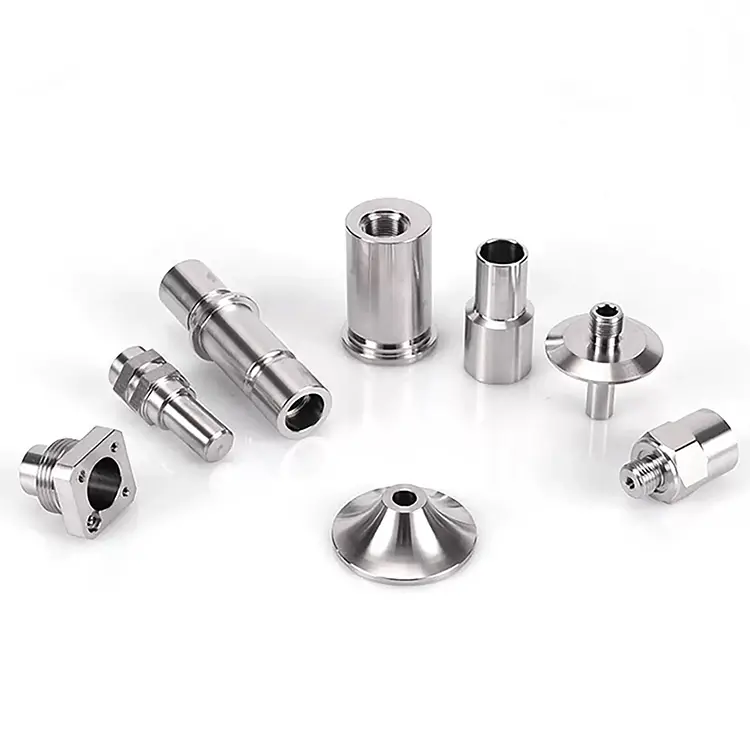
Прецизионные токарные детали с ЧПУ
Nuote Metals предлагает индивидуальные токарные детали с ЧПУ, адаптированные к вашим конкретным требованиям. От прототипа до производства мы тесно сотрудничаем с вами, чтобы гарантировать, что ваши компоненты соответствуют точным спецификациям.
Отправить запрос
Описание продукта
Прецизионные токарные детали с ЧПУ – когда допуск измеряется в микрометрах
Стандартная токарная обработка выдерживает ±0,005 мм. Этого достаточно для большинства гидравлических фитингов, валов и соединителей. Но некоторые приложения требуют большего. Компонент топливной форсунки, измеряющий расход при давлении 2000 бар. Хирургический инструмент, который необходимо собирать без люфта. Оптическое крепление, обеспечивающее выравнивание при изменении температуры до 40°C.
Это детали, которые отличают прецизионную токарную обработку от стандартной токарной обработки. В Nuote Metals мы используем специальный участок прецизионной токарной обработки, где каждая переменная — температура, износ инструмента, рост шпинделя, погрешность измерения — контролируется и документируется. Это не маркетинговое заявление. Это процессуальная дисциплина, и в этой статье объясняется, как именно мы ее придерживаемся.
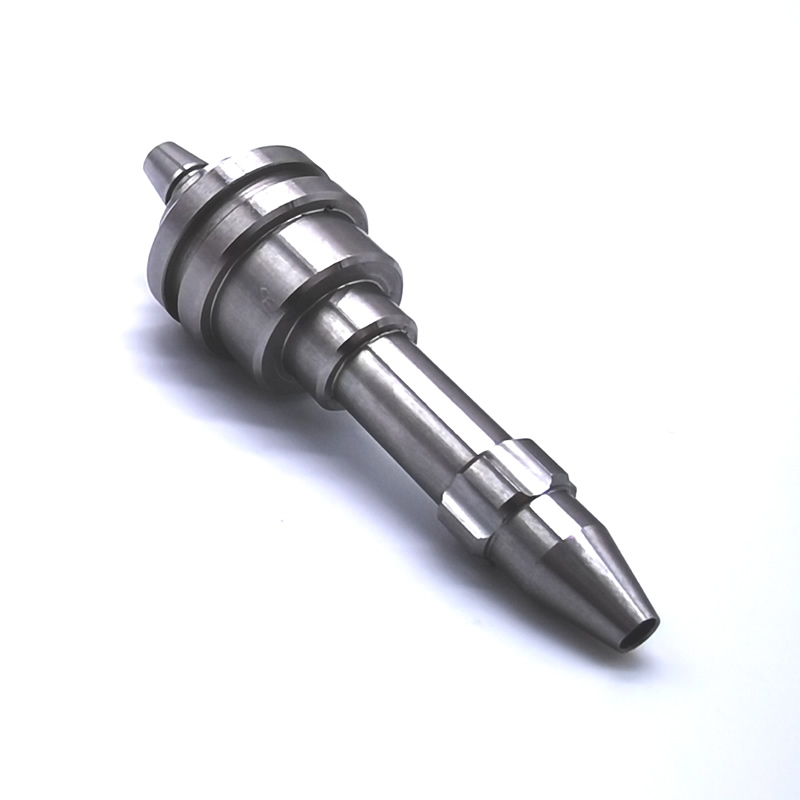
Что делает поворот «точным»: пять переменных, которые необходимо контролировать
Точность зависит не только от машины. Это происходит благодаря контролю над каждым источником вариаций.
1. Термическая стабильность.
Шпиндель токарного станка растет по мере нагрева. Деталь диаметром 100 мм может вырасти на 0,02 мм при изменении температуры на 10°C. Наша прецизионная токарная камера круглый год поддерживает температуру 20°C ± 1°C. Перед окончательной проверкой детали вымачивают до комнатной температуры.
2. Управление износом инструмента.
Изношенная вставка режется иначе, чем новая. Мы отслеживаем срок службы инструмента, сокращая время и корректируя смещения через определенные промежутки времени, не дожидаясь, пока оператор заметит смещение. Для работы ±0,002 мм смена инструмента запланирована, а не реактивна.
3. Калибровка шпинделя и оси.
Термический рост влияет на саму конструкцию машины. Каждое утро мы запускаем цикл прогрева и ежемесячно проверяем положение оси с помощью лазерного интерферометра. Шарико-винтовые пары предварительно нагружены, а линейные шкалы обеспечивают прямую обратную связь по положению.
4. Повторяемость обработки.
Цанга, которая по-разному захватывает деталь 1 и деталь 500, вносит разнообразие. Мы используем закаленные цанги с упорами и проверяем биение перед каждым производственным циклом. Для тонкостенных деталей мягкие губки обрабатываются в соответствии с диаметром детали.
5. Неопределенность измерения.
Измерение настолько хорошо, насколько хорош инструмент и метод. Мы ежедневно калибруем микрометры и нутромеры по сертифицированным стандартам. Для критически важных функций мы используем координатно-измерительную машину (КИМ) в том же помещении с контролируемой температурой, поскольку измерение детали в теплой зоне контроля дает другой результат, чем измерение ее в цехе.
Наши возможности точной токарной обработки
| Параметр | Стандартный | Прецизионная ячейка |
|---|---|---|
| Допуск на диаметр | ±0,005 мм | ±0,002 мм |
| Концентричность | 0,01 мм | 0,003 мм |
| Шероховатость поверхности | Ра 0,4 мкм | Ра 0,2 мкм |
| Округлость | 0,008 мм | 0,002 мм |
| Допуск длины | ±0,1 мм | ±0,02 мм |
| Контроль температуры | Магазин эмбиент | 20°С ± 1°С |
| Инспекция | На основе выборки | 100 % CMM по критически важным функциям |
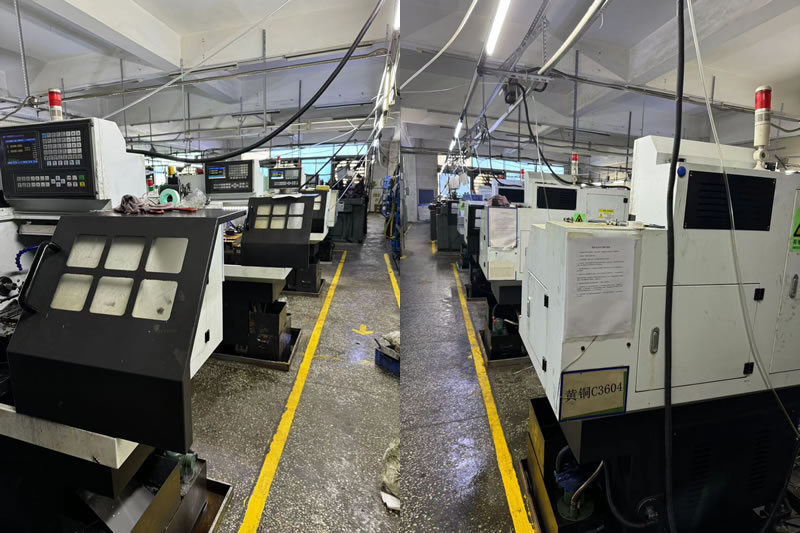
Материалы, обрабатываемые в прецизионной ячейке:
- Нержавеющая сталь (303, 304, 316, 17-4 PH, 440C)
- Легированная сталь (4140, 4340, 8620)
- Алюминий (6061, 7075, 2024)
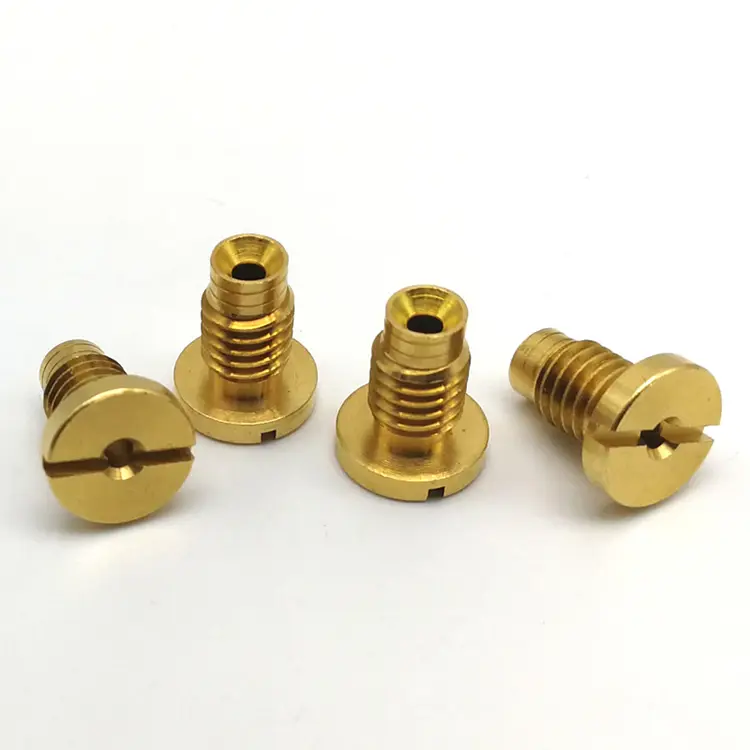
- Латунь и медь (C36000, C11000, C10200)
- Титан (класс 5, класс 2)
- Пластмассы (ПЭЭК, ПОМ, ПТФЭ)
Объем объема:Прототип (1–50 штук), мелкосерийное производство (50–5 000), крупносерийное производство (5 000–200 000+).
Измерение – основа прецизионного точения
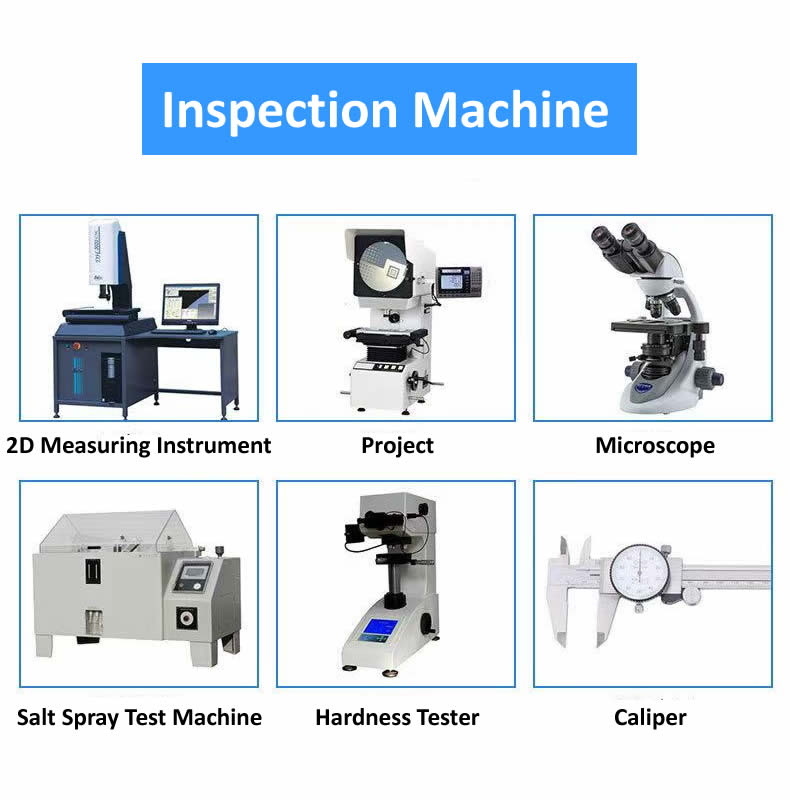
Вы не можете удерживать ±0,002 мм, не измерив правильно. Наша прецизионная ячейка оснащена:
- Координатно-измерительная машина (КИМ): Zeiss Contura со сканирующим датчиком. Используется для проверки сложной геометрии, концентричности и положения.
- Тестер округлости: Talyrond 131 для измерения округлости, цилиндричности и концентричности.
- Тестер шероховатости поверхности: Mitutoyo SJ-210 для проверки Ra и Rz.
- Оптический компаратор: для проверки профиля, радиусов и формы резьбы.
- Цифровые микрометры и нутромеры: ежедневно калибруются по сертифицированным стандартам.
- Температурная компенсация: все измерения проводились при температуре 20°C с учетом поправочных коэффициентов теплового расширения материала.
Что это означает для вас: каждый критический размер вашего чертежа измеряется и сообщается. Если на чертеже указано значение ±0,002 мм, в отчете о проверке отображается фактическое измеренное значение, а не просто соответствие/несоответствие. Вы получаете данные, а не штамп.
Реальный пример – компонент хирургического инструмента 17-4 PH
Немецкому производителю медицинского оборудования требовался компонент из нержавеющей стали 17-4 PH с допуском на диаметр 0,002 мм, концентричностью 0,003 мм и чистотой поверхности Ra 0,2 мкм. Деталь собиралась в хирургический сшивающий инструмент, любой люфт которого мог привести к пропуску зажигания.
Что мы сделали по-другому:
- Обработали деталь в нашей прецизионной камере с температурой 20°C, а не в токарном цехе.
- Используемый инструмент из CBN для окончательного прохода после термообработки.
- Соосность проверена с помощью талиронда до и после окончательной обработки.
- Отгружено 4000 штук без брака. Заказчик исключил входной контроль — наши отчеты ШИМ были приняты как отчет о качестве.
Часто задаваемые вопросы о прецизионных токарных станках с ЧПУ
В1: В чем разница между стандартной точением и прецизионной точением?
A: Стандартная токарная обработка выдерживает ±0,005 мм и подходит для большинства гидравлических, автомобильных и общепромышленных деталей. Прецизионные токарные детали с ЧПУ выдерживают ±0,002 мм или лучше, имеют более высокую концентричность и чистоту поверхности. Разница заключается не только в машине, но и в окружающей среде (контроль температуры), управлении инструментом (запланированные изменения) и дисциплине измерений (проверка КИМ). Прецизионная токарная обработка стоит дороже, поскольку требует больше времени, большего количества инструментов и дополнительных проверок. Это оправдано, когда этого требует приложение.
В2: Можете ли вы удерживать ±0,002 мм на термообработанной нержавеющей стали?
О: Да, но с оговорками. Термическая обработка перемещает деталь. Для 17-4 PH или 440C с закалкой до 40+ HRC мы обрабатываем детали увеличенного размера, подвергаем термообработке, а затем чистовую обработку с использованием инструментов из CBN в прецизионной ячейке. Заключительный проход удаляет 0,05–0,1 мм материала для достижения допуска. Для очень сложной геометрии или тонкостенных сечений мы можем рекомендовать твердое точение с последующим шлифованием. Компания Nuote Metals проверяет каждый чертеж и подтверждает достижимые допуски перед выставлением цены.
Вопрос 3: Как вы проверяете концентричность деталей, выточенных на станках с ЧПУ?
О: Мы используем тестер округлости Talyrond для проверки концентричности, округлости и цилиндричности. Деталь вращается на прецизионном шпинделе, в то время как датчик измеряет поверхность. Результатом является полярный график, показывающий отклонение в микрометрах. Для более простых функций КИМ со сканирующим датчиком обеспечивает эквивалентные данные. Каждый заказ на прецизионную токарную обработку поставляется с отчетом о размерах, показывающим фактические измеренные значения, а не только результаты «пройдено/не пройдено».
Горячие Теги: Прецизионные токарные детали с ЧПУ
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности