Продукты
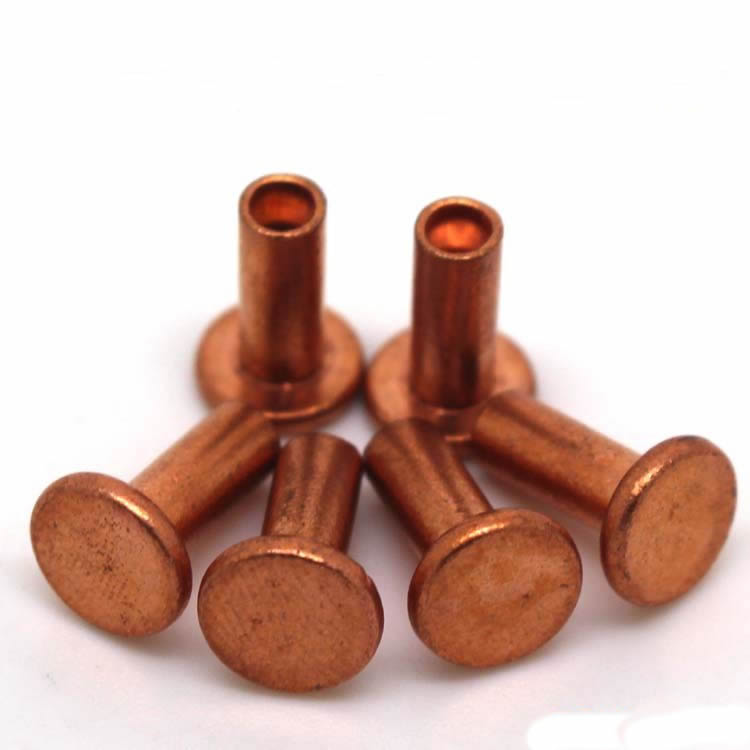
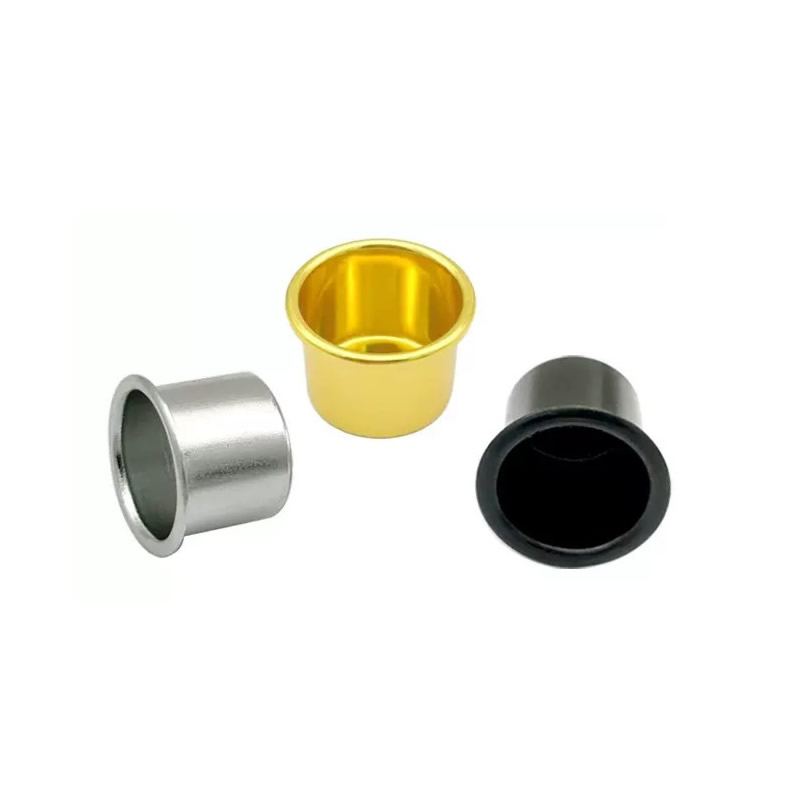

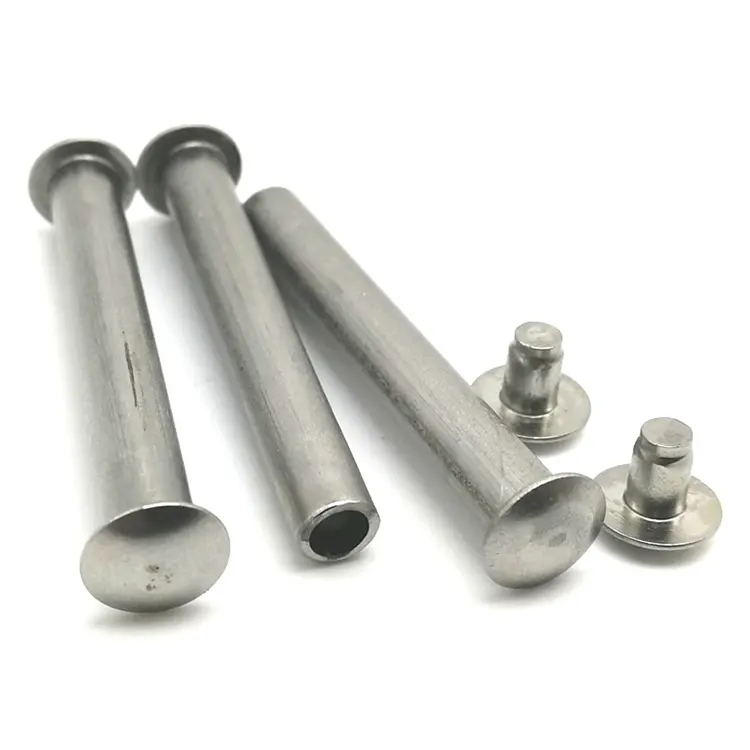
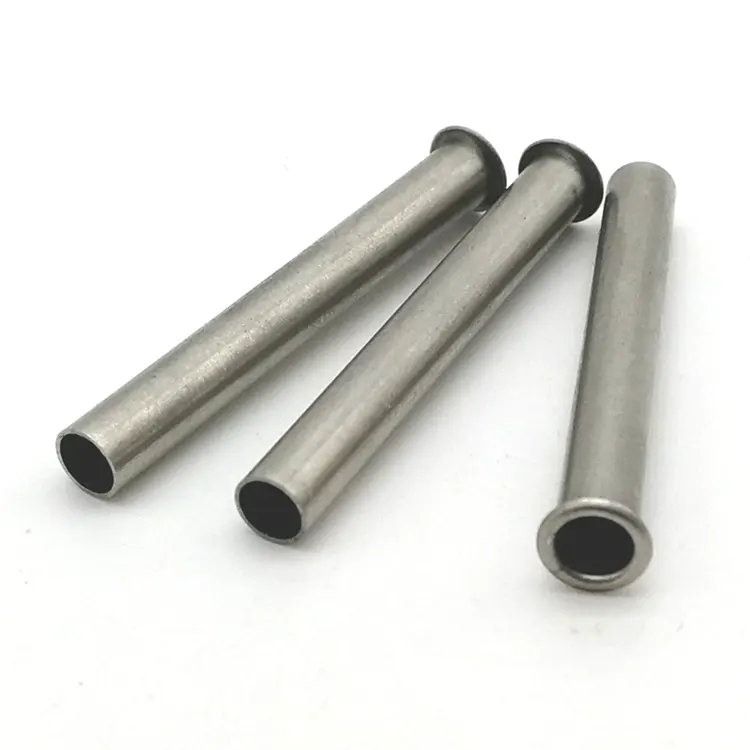

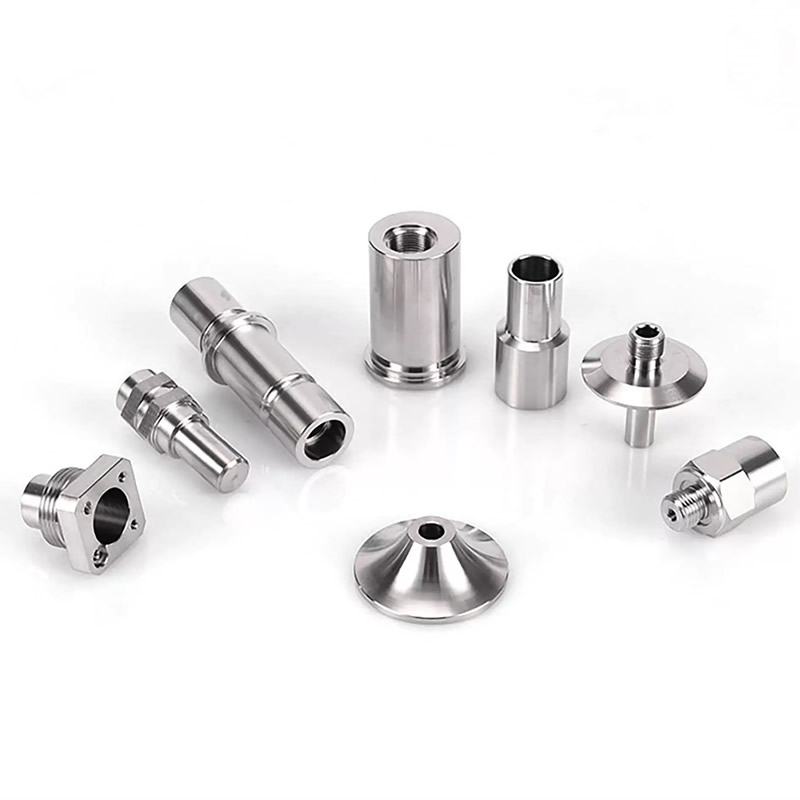
Токарные детали из нержавеющей стали
Nuote Metals предлагает токарные детали из нержавеющей стали высокой точности. Мы находимся в Дунгуане, Китай. Обработка нержавеющей стали — это процесс придания формы нержавеющей стали путем резки материала заготовки или обработки внутреннего радиуса поверхности.
Отправить запрос
Описание продукта
Токарные детали из нержавеющей стали – когда коррозионная стойкость сочетается со сложностью обработки
Нержавеющая сталь – это не просто «сталь, которая не ржавеет». Это семейство сплавов, которые подвергаются агрессивному упрочнению, образуют волокнистую стружку, которая обволакивает инструмент, и требуют целостности поверхности, чего никогда не требует углеродистая сталь. Многие механические мастерские обращаются с нержавеющей сталью как с углеродистой сталью 1045, что приводит к плохой отделке, короткому сроку службы инструмента и высокому проценту брака.
Nuote Metals обрабатывает токарные детали из нержавеющей стали по-другому. Мы подбираем инструмент, СОЖ и параметры резки специально для нержавеющей стали. Мы проверяем целостность поверхности, а не только размеры. И мы понимаем, что для клиентов из медицинской, пищевой и морской промышленности царапина или испачканная поверхность являются функциональным дефектом, а не косметическим.
Скрытая стоимость токарной обработки нержавеющей стали – дело не в материале, а в металлоломе
Пруток из нержавеющей стали стоит дороже, чем из углеродистой стали, но это не тот случай, когда проекты выходят за рамки бюджета. Реальная стоимость — это металлолом: детали, которые не соответствуют требованиям по качеству поверхности, отклонению размеров или пассивации. Большинство потерь при точении нержавеющей стали приходится на три режима отказа.
1. Упрочняющий штрек.
Нержавеющая сталь затвердевает, когда инструмент трет, а не режет. Поверхность становится тверже основы, что приводит к притуплению следующего прохода и выходу размера за пределы допуска. К тому времени, когда оператор это замечает, десятки деталей оказываются в металлоломе.
2. Налет стружки и повреждение поверхности.
Из нержавеющей стали образуется вязкая липкая стружка, особенно из марок 304 и 316. Если стружка наматывается на инструмент или деталь, она царапает поверхность. Для медицинских и пищевых деталей поверхность Ra 0,4 мкм может стать Ra 1,6 мкм за считанные секунды.
3. Непоследовательная пассивация.
В основе нержавеющей стали лежит пассивный слой оксида хрома, обеспечивающий устойчивость к коррозии. Если механическая обработка размазывает поверхность или оставляет вкрапленные частицы железа, пассивация не удалась. Деталь может выглядеть чистой, но при эксплуатации подвергаться коррозии.
Как мы обрабатываем нержавеющую сталь: разные инструменты, разные правила
Мы не указываем цены на работы по нержавеющей стали со скоростями и подачами из углеродистой стали. Каждая деталь из нержавеющей стали имеет специальный технологический план.
Оснастка:
Мы используем острые, высокоположительные пластины с твердосплавными пластинами с PVD-покрытием (TiAlN или AlCrN), разработанными специально для нержавеющей стали. Для 17-4 PH и 440C переходим на CBN для финишных проходов. Острые края аккуратно режут, а не трут — это единственный наиболее важный фактор в предотвращении наклепа.
Охлаждающая жидкость:
СОЖ под высоким давлением (70–100 бар), направленная на режущую кромку. Это разбивает стружку, контролирует нагрев и подавляет наклеп. Для 304 и 316 мы используем токарную обработку с азотным охлаждением на чистовых проходах.
Параметры:
Низкая скорость резания, высокая скорость подачи. Мы режем достаточно быстро, чтобы оставаться выше порога наклепа, но достаточно медленно, чтобы избежать быстрого износа инструмента. Для 316 типичная скорость поверхности составляет 120–150 м/мин — примерно половина той, которую мы используем для углеродистой стали 1045.
Проверка:
Шероховатость поверхности проверена портативным профилометром. Пассивация проверена тестом на сульфат меди или тестом на ферроксил. Проверка размеров с помощью КИМ по всем критическим характеристикам.
Марки нержавеющей стали, которые мы обрабатываем – и для чего каждая из них предназначена
| Оценка | Обрабатываемость | Коррозионная стойкость | Типичная твердость | Лучшее приложение |
|---|---|---|---|---|
| 303 | Отличный | Умеренный | 160–200 ХБ | Крупносерийные токарные детали, гайки, фитинги |
| 304 | Умеренный | Хороший | 150–200 ГБ | Пищевое оборудование медицинское общее |
| 316 | Умеренный | Отлично (морской) | 150–200 ГБ | Морская, химическая, фармацевтическая |
| 17-4 PH | Трудный | Очень хороший | 40–45 HRc (H900) | Аэрокосмическая промышленность, высокопрочные валы |
| 440С | Трудный | Хороший | 58–62 HRС | Подшипники, клапаны, режущий инструмент |
Примечание о 303 и 304:303 содержит серу для улучшения обрабатываемости — он вращается быстрее и дает более короткую стружку. Но сера снижает коррозионную стойкость и свариваемость. Для медицинских или пищевых деталей обычно требуется 304 или 316. Мы помогаем клиентам выбрать правильный сплав в зависимости от их применения, а не только того, что легче всего обрабатывать.
Реальный пример – коллектор из нержавеющей стали 316 для медицинского анализатора
Европейскому производителю медицинского оборудования требовался коллектор из нержавеющей стали 316 с внутренней отделкой Ra 0,4 мкм и допуском отверстия 0,01 мм. Их предыдущий поставщик поставил детали, которые не прошли испытания на пассивацию: частицы железа вызвали коррозию в жидкостном тракте анализатора.
Что мы сделали по-другому:
- Используемый специальный инструмент предназначен только для нержавеющей стали 316 — перекрестного загрязнения углеродистой сталью нет.
- Перешел на чистовую обработку с азотным охлаждением во избежание размазывания.
- Добавлен тест на ферроксил для проверки пассивации перед отправкой.
- Отгружено 3000 штук без сбоев пассивации. Заказчик отменил входной контроль целостности поверхности.
Часто задаваемые вопросы о токарных деталях из нержавеющей стали
В1: В чем разница между нержавеющей сталью 303 и 304 для точеных деталей?
А: 303 содержит серу (0,15–0,35%) для улучшения обрабатываемости. Он вращается быстрее, производит более короткую стружку и обеспечивает лучшее качество поверхности. Но сера снижает коррозионную стойкость и затрудняет сварку. В 304 нет серы — он обеспечивает лучшую коррозионную стойкость и свариваемость, но его труднее обрабатывать. Для крупносерийных токарно-обточенных деталей, не подвергающихся воздействию агрессивных сред, сталь 303 является экономически эффективной. Для медицинского, пищевого или морского применения выберите 304 или 316. Nuote Metals может дать рекомендации в зависимости от вашего применения и окружающей среды.
Вопрос 2: Как предотвратить нагартование при точении нержавеющей стали?
Ответ: Нагартование происходит, когда инструмент трется, а не режет. Для профилактики необходимо: (1) использовать острые инструменты с высоким передним углом — никогда не используйте изношенные пластины; (2) скорости резания выше порога наклепа (обычно 120–150 м/мин для 316); (3) высокие скорости подачи, позволяющие удерживать инструмент в зацеплении; (4) СОЖ под высоким давлением, направленная на режущую кромку. В Nuote Metals мы программируем работы по нержавеющей стали с этими параметрами и проверяем твердость поверхности после обработки, чтобы убедиться в отсутствии образования закаленного слоя.
Вопрос 3: Можете ли вы достичь Ra 0,4 мкм на точеных деталях из нержавеющей стали?
А: Да. Ra 0,4 мкм достижим для нержавеющей стали при наличии соответствующих инструментов и параметров. Для внутренних растачиваний мы используем расточные оправки с полированными пластинами и токарную обработку с азотным охлаждением. Для наружных поверхностей на чистовом проходе мы используем пластины Wiper. Мы проверяем шероховатость поверхности портативным профилометром и включаем результаты в отчет о проверке. При Ra 0,2 мкм и выше мы рекомендуем притирку или полировку в качестве вторичной операции. Компания Nuote Metals проверяет требования к качеству поверхности на каждом чертеже и подтверждает достижимый Ra перед ценой.
Как запросить цену на токарные детали из нержавеющей стали
Отправьте нам свой чертеж (STEP, IGES, PDF или DWG) с помощью:
- Марка нержавеющей стали (303, 304, 316, 17-4 PH, 440C или другая)
- Требование к чистоте поверхности (значение Ra)
- Требования к испытаниям на пассивацию или коррозию, если применимо
- Требования по допускам для критических размеров
- Годовой объем и размеры партий
Наша команда инженеров рассматривает каждый запрос в течение 24 часов и возвращает подробное ценовое предложение с отзывами DFM о обрабатываемости, возможности обработки поверхности и требованиях к пассивации.
Горячие Теги: Токарные детали из нержавеющей стали
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.


X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности