Продукты

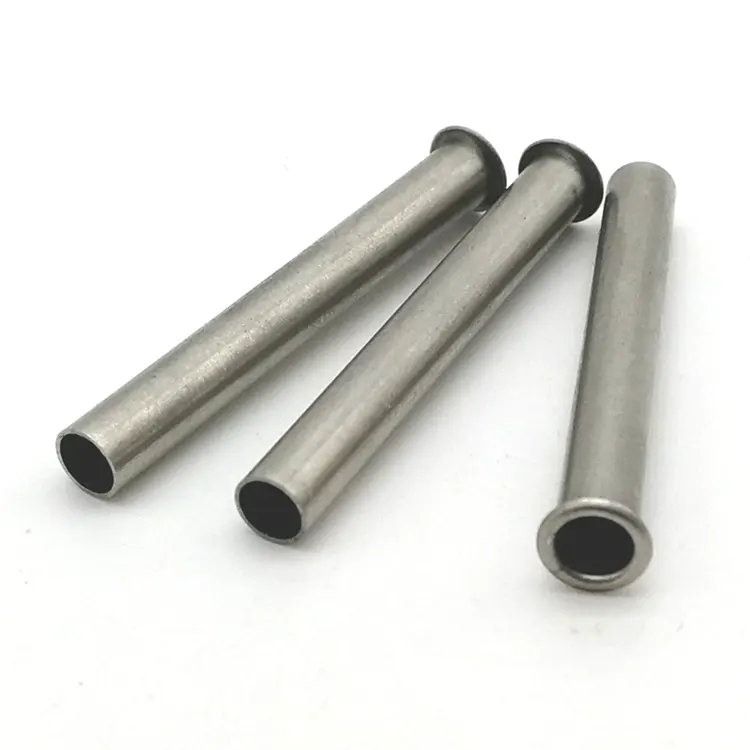
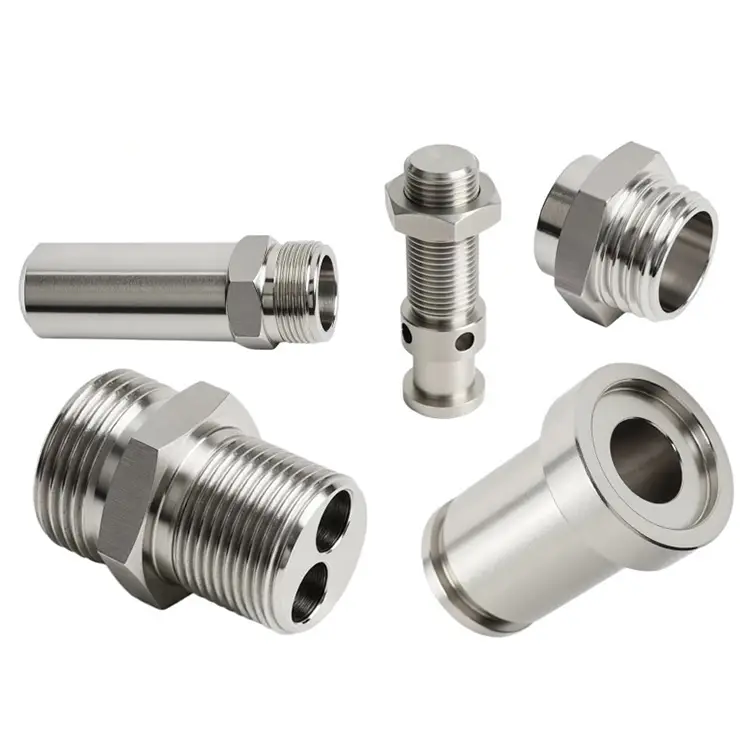
Токарная обработка с ЧПУ
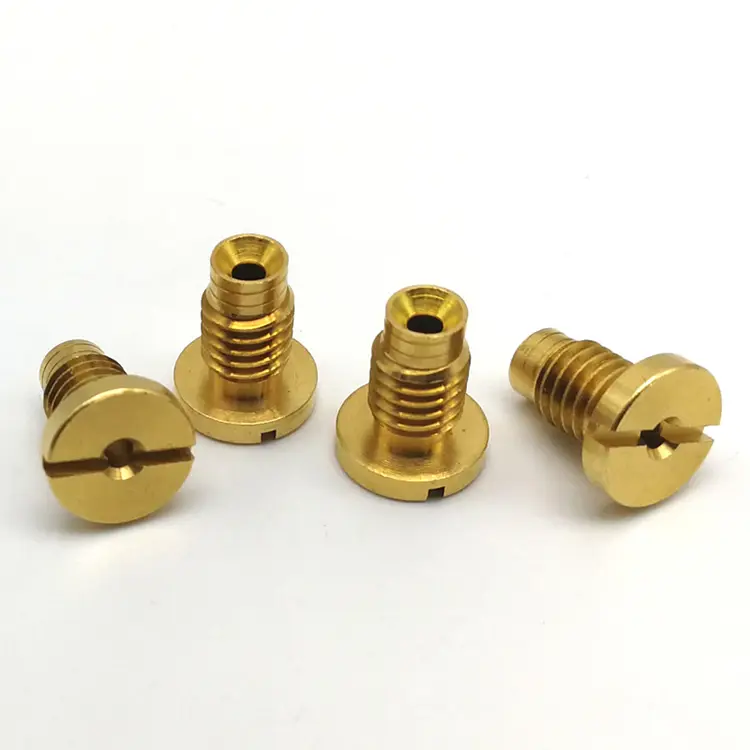
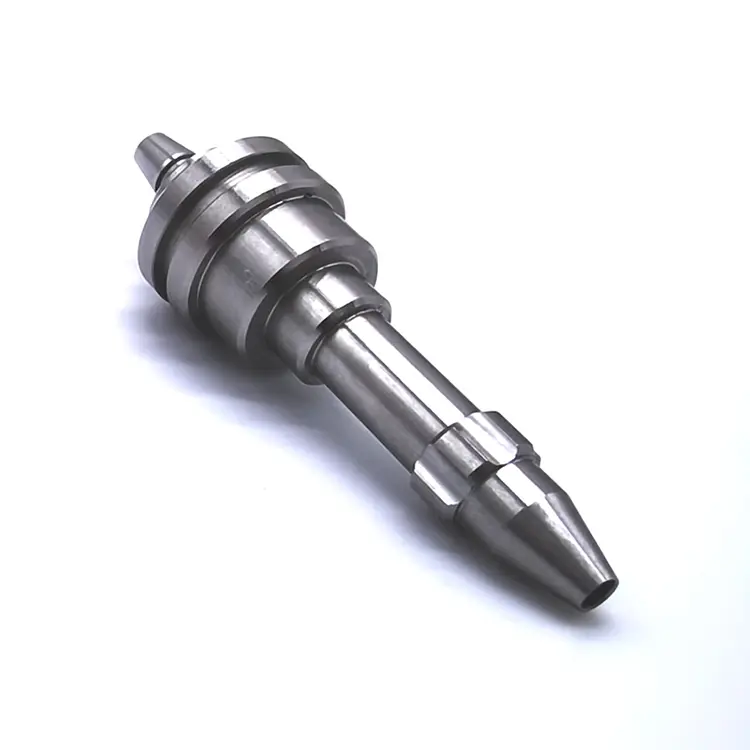
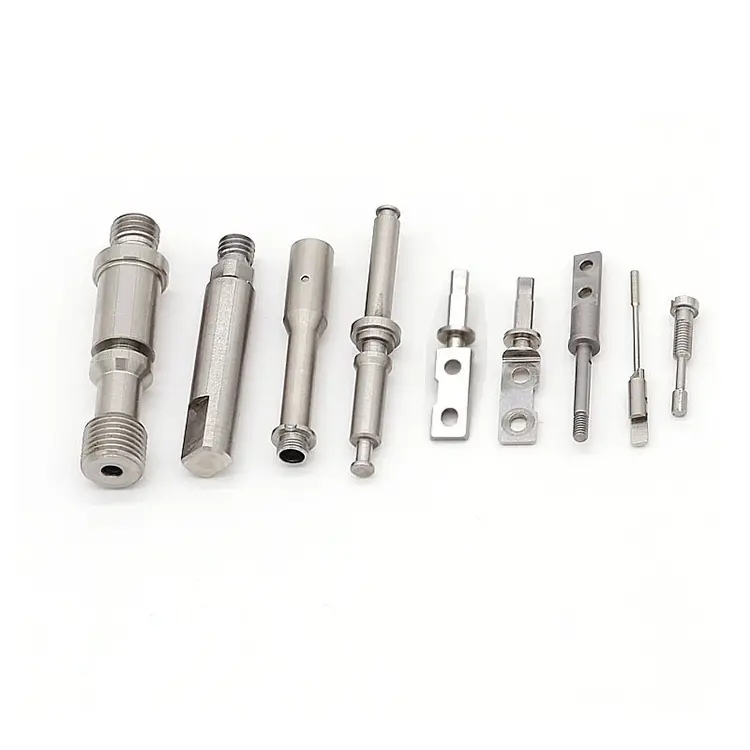
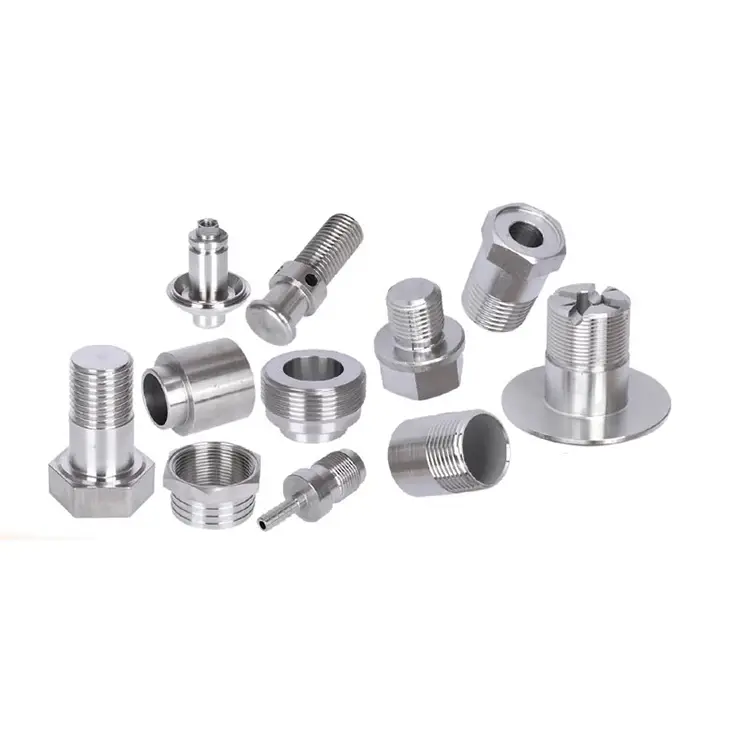
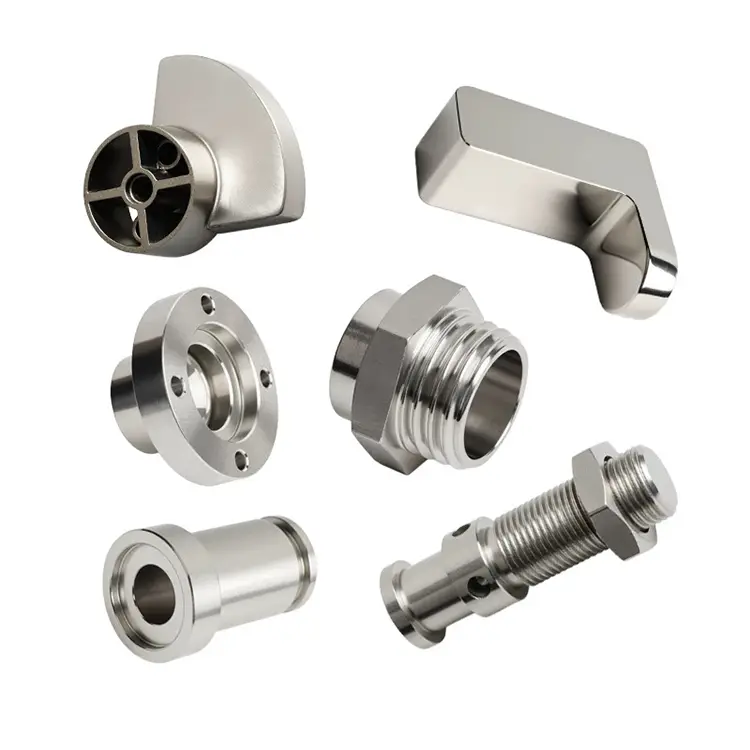
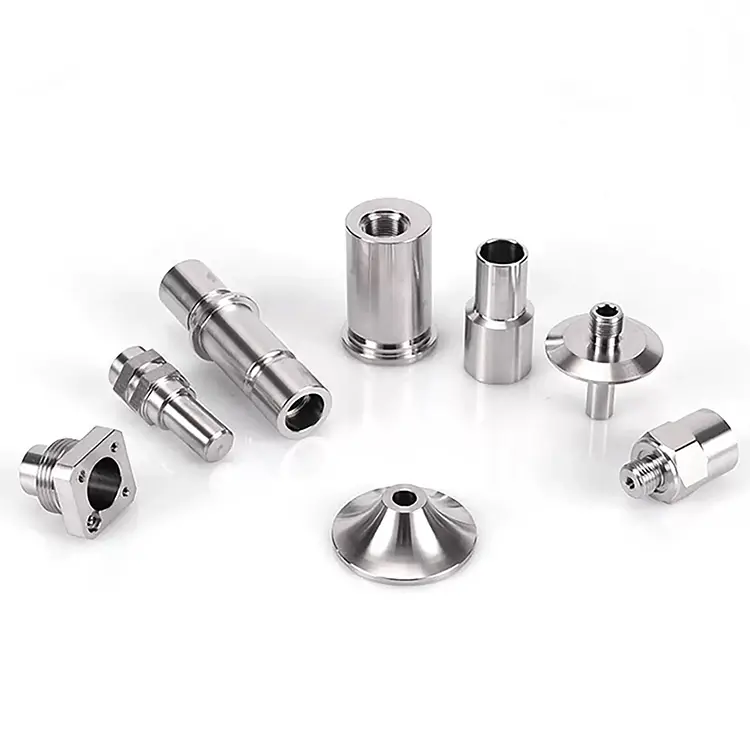
Nuote Metals предлагает услуги быстрого прототипирования для токарных станков с ЧПУ, которые позволяют вам быстро тестировать и проверять конструкции ваших изделий, сокращая время вывода на рынок и повышая эффективность, как того требуют пользователи, которым требуется быстрая обработка.
Отправить запрос
Описание продукта
Почему геометрия инструмента и контроль стружки определяют качество поверхности и время цикла
Большинство покупателей сосредотачивают внимание на машине, когда оцениваютТокарная обработка с ЧПУпоставщик. Скорость шпинделя. Количество осей. Емкость подачи прутка. Эти вещи имеют значение. Но не они определяют, получится ли у вашей детали зеркальная или рваная поверхность. Они не являются причиной сбоя или поломки инструмента.
Разница заключается в двух вещах, которые редко встречаются в спецификациях: геометрии инструмента и стружкоконтроле. Токарный станок с правильными углами режет чисто и дает короткую, легко управляемую стружку. Тот же станок под неправильными углами трет, закаливает и наматывает на инструмент длинную волокнистую стружку. Деталь может по-прежнему соответствовать допуску, но качество поверхности ухудшается, срок службы инструмента падает, а время цикла увеличивается.
В Nuote Metals мы рассматриваем выбор инструмента и управление стружкой как основные инженерные решения, а не предпочтения оператора. ВТокарная обработка с ЧПУЭти два фактора определяют, будет ли ваша деталь производиться с прибылью или с убытком.
Геометрия инструмента – углы, определяющие качество резки
Токарная пластина – это не обычный кусок твердого сплава. Он имеет определенные углы, которые определяют, как он входит в материал, как ломает стружку и как распределяет тепло. Вот ракурсы, которые имеют наибольшее значение:
Угол наклона.Передний угол определяет, насколько агрессивно режется инструмент. Положительный передний угол имеет острую кромку, которая врезается в материал, что идеально подходит для мягких, липких материалов, таких как алюминий и медь. Отрицательный передний угол имеет тупую кромку, которая вдавливается в материал — лучше всего подходит для твердых и хрупких материалов, таких как закаленная сталь и чугун. Использование неправильного переднего угла и неподходящего материала приводит к наростам на кромке, плохой обработке или поломке инструмента.
Угол зазора.Угол зазора предотвращает трение инструмента о заготовку. Слишком маленький размер приводит к трению инструмента, выделению тепла и упрочнению поверхности. Слишком большой размер режущей кромки становится слабым и склонным к сколам. Для нержавеющей стали мы используем больший угол зазора, чтобы уменьшить истирание и деформационное упрочнение.
Радиус носа.Радиус вершины влияет на качество поверхности и прочность инструмента. Больший радиус вершины обеспечивает более гладкую поверхность, но увеличивает силы резания и может вызвать вибрацию тонкостенных деталей. Меньший радиус вершины снижает усилия, но оставляет более грубую поверхность. Для чистовых проходов мы используем больший радиус при вершине; для черновой обработки - поменьше.
Геометрия стружколома.Это особенность, определяющая форму чипа. Слишком агрессивный стружколом производит короткую стружку, которая может заклинить инструмент. Слишком пассивно, и чип наматывается на деталь. Мы выбираем геометрию стружколома на основе материала, глубины резания и скорости подачи, а не только того, что есть в наборе инструментов.
Контроль стружки – почему длинная стружка стоит денег
Стружка, которая наматывается на инструмент или деталь, — это не просто неудобство. Это стоит денег по трем причинам:
Поверхностное повреждение.Длинная волокнистая щепка, протащенная по готовой поверхности, царапает ее. На уплотнительной поверхности или шейке подшипника эта царапина становится местом утечки или местом износа. Для деталей, которые будут анодированы или покрыты металлом, поцарапанная поверхность после нанесения покрытия становится видимым дефектом.
Выход из строя инструмента.Стружка, которая обволакивает хвостовик инструмента, изолирует режущую кромку, повышая температуру и ускоряя износ. В тяжелых случаях стружка застревает в гнезде вставки и трескает вставку.
Вмешательство оператора.Машина, которая останавливается каждые несколько минут для очистки стружки, не производит детали. Для крупносерийного производства контроль стружки — это разница между стабильным процессом и постоянными перерывами.
Мы управляем фишками через три переменные:
Скорость подачи:Более высокие скорости подачи позволяют получить более толстую стружку, которая легче ломается.
Глубина реза:Слишком мелкая, и скол трется, а не срезается.
Давление охлаждающей жидкости:СОЖ под высоким давлением (70–100 бар), направленная на режущую кромку, разбивает стружку и вымывает ее из рабочей зоны.
Как мы подбираем инструмент к материалу
Разные материалы требуют разных стратегий обработки инструментов. Вот как мы подходим к наиболее распространенным материалам вТокарная обработка с ЧПУ:
| Параметр | Спецификация | Метод испытания |
|---|---|---|
| Марка материала | AISI 304 (UNS S30400) | Сертификат завода + РФА |
| Диаметр вала | 5,0 мм (±0,05 мм) | Лазерный микрометр |
| Длина под головой | 32,0 мм (±0,10 мм) | Цифровой штангенциркуль |
| Диаметр головки | 9,5 мм (±0,15 мм) | Оптический компаратор |
| Высота головы | 1,6 мм (±0,10 мм) | Цифровой штангенциркуль |
| Предел прочности | ≥520 МПа | АСТМ Е8 |
| Твердость | ≤90 HRB | АСТМ Е18 |
| Устойчивость к солевому туману | ≥72 часов (без красной ржавчины) | АСТМ Б117 |
Реальный пример – вал из нержавеющей стали с проблемой контроля стружки
Североамериканскому производителю гидравлического оборудования требовался вал из нержавеющей стали 316 с допуском диаметра 0,01 мм и чистотой поверхности Ra 0,8 мкм. Их предыдущий поставщик поставлял детали с рваными поверхностями и неоднородной отделкой — стружка наматывалась на инструмент и царапала деталь во время токарной обработки.
Что мы сделали по-другому:
- Перешел на пластины с высоким положительным передним краем и покрытием AlCrN — более острая кромка, меньше трения на 316.
- Увеличенная скорость подачи для увеличения толщины стружки и ускорения разрушения.
- Подача СОЖ под высоким давлением 70 бар направлена на режущую кромку.
- Отгружено 4000 штук без дефектов поверхности. Заказчик исключил входящую полировку и сократил сроки выполнения заказа на 6 дней.
Часто задаваемые вопросы о токарной обработке с ЧПУ
В1: Почему моя точеная деталь имеет порванную или испачканную поверхность?
Ответ: Порванное или испачканное покрытие обычно возникает из-за наростов на краях или потертостей. Инструмент не режет чисто — он прижимает или приваривает материал. Общие причины включают неправильный передний угол, изношенную пластину, недостаточное количество охлаждающей жидкости или слишком низкую скорость подачи. Для липких материалов, таких как алюминий и медь, используйте высокоположительную переднюю часть и полированные вставки без покрытия. Для нержавеющей стали используйте острую кромку с охлаждающей жидкостью под высоким давлением. В Nuote Metals мы подбираем геометрию инструмента в соответствии с материалом, чтобы предотвратить появление этих дефектов в самом источнике — это фундаментально важно для любого процесса.Токарная обработка с ЧПУпроцесс.
Вопрос 2. Как узнать, использует ли мой поставщик токарных станков правильный инструмент?
Ответ: Задайте им три вопроса: (1) Какой передний угол вы используете при работе с этим материалом? (2) Какая геометрия стружколома? (3) Какое давление охлаждающей жидкости? Поставщик, который не может ответить на эти вопросы, не контролирует свою деятельность.Токарная обработка с ЧПУпроцесс. Поставщик, который дает общий ответ: «Мы используем положительный наклон во всем», — не сопоставляет инструмент с материалом. Компания Nuote Metals документирует выбор инструмента для каждого номера детали и включает его в схему наладки.
Вопрос 3. Может ли геометрия инструмента сократить время цикла?
А: Да. Инструмент с правильной геометрией режет быстрее, поскольку он может без сбоев выдерживать большую глубину резания и более высокую подачу. Инструмент с неправильной геометрией вынуждает оператора замедляться, чтобы избежать вибрации или поломки инструмента. Для типичной детали из нержавеющей стали оптимизация геометрии инструментаТокарная обработка с ЧПУможет сократить время цикла на 15–25%. Это напрямую снижает себестоимость единицы продукции. Nuote Metals анализирует стратегию оснастки во время планирования процесса, а не после того, как первая партия работает медленно.
Горячие Теги: Токарная обработка с ЧПУ, Токарная обработка с ЧПУ в Китае, Прототип токарной обработки с ЧПУ
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности