Продукты

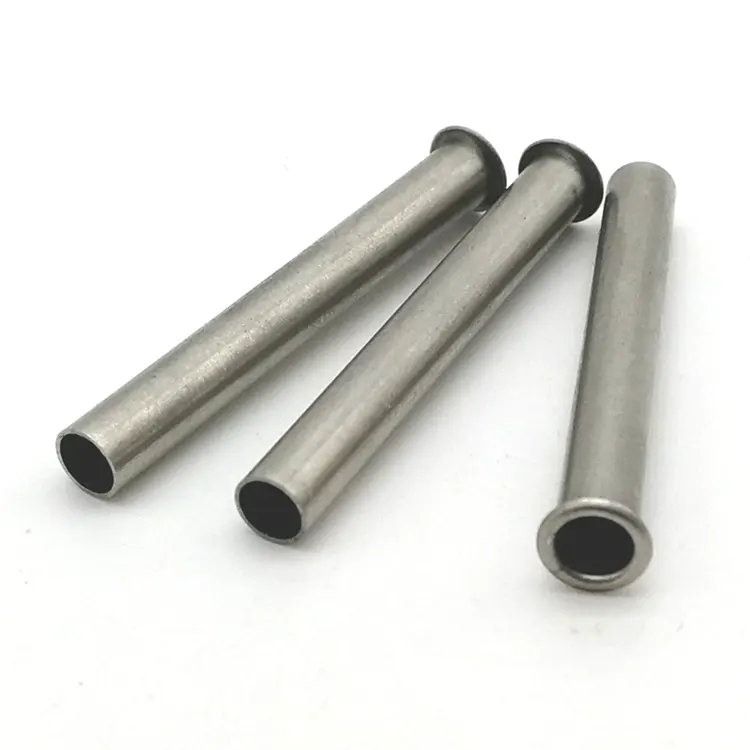
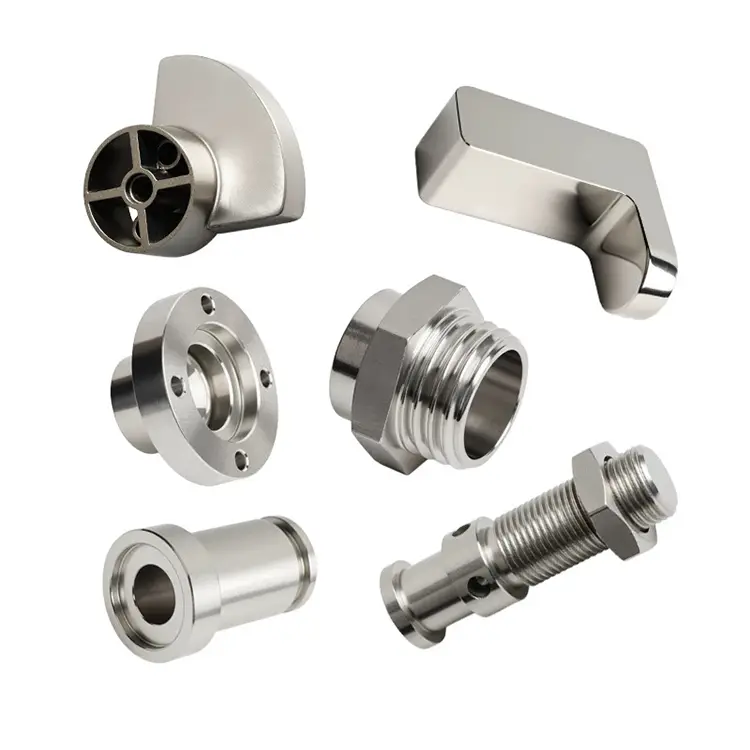
обработка с ЧПУ
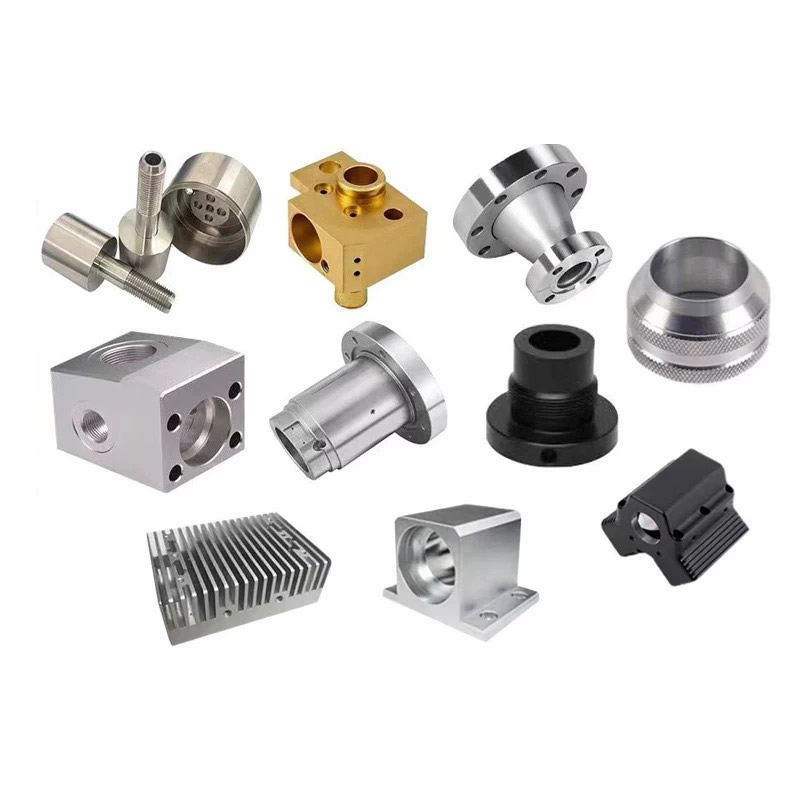
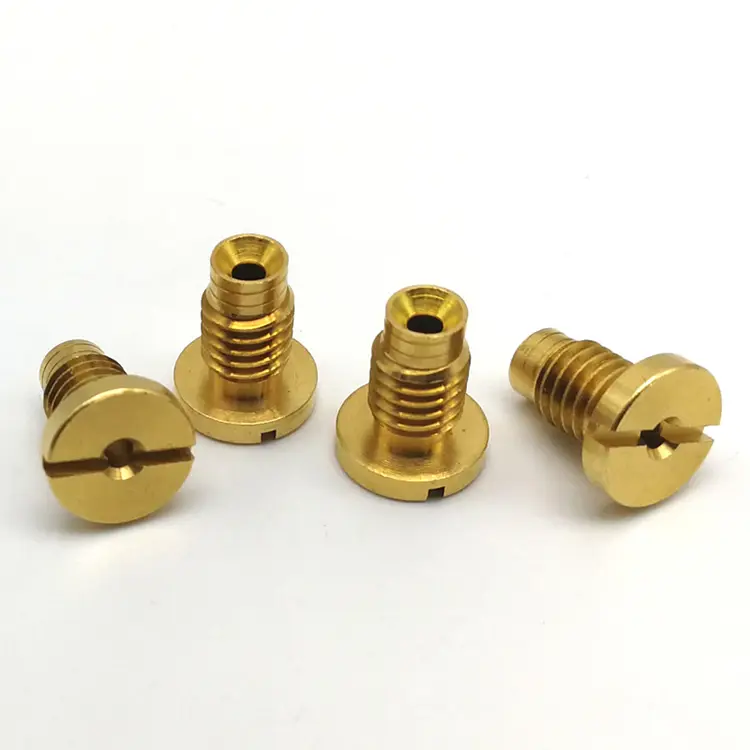
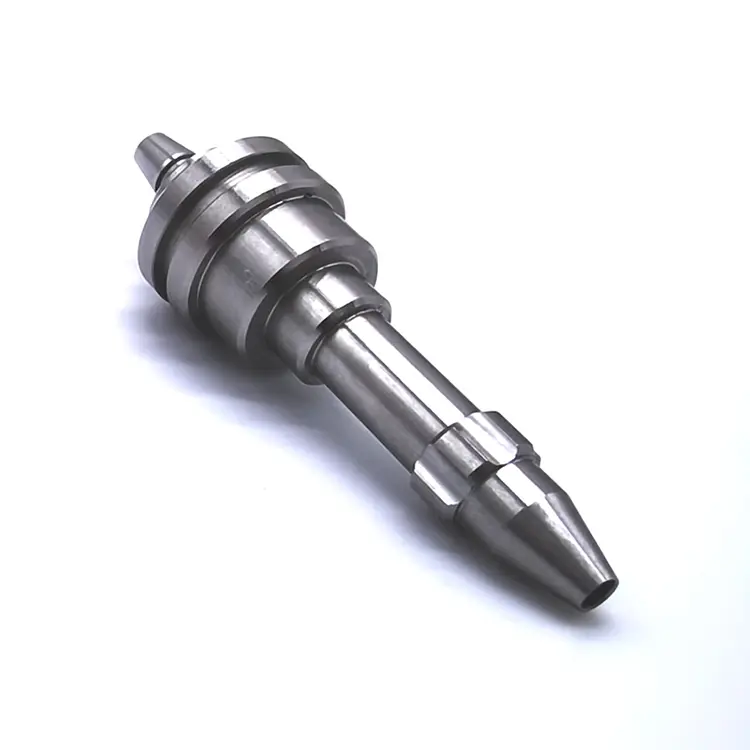
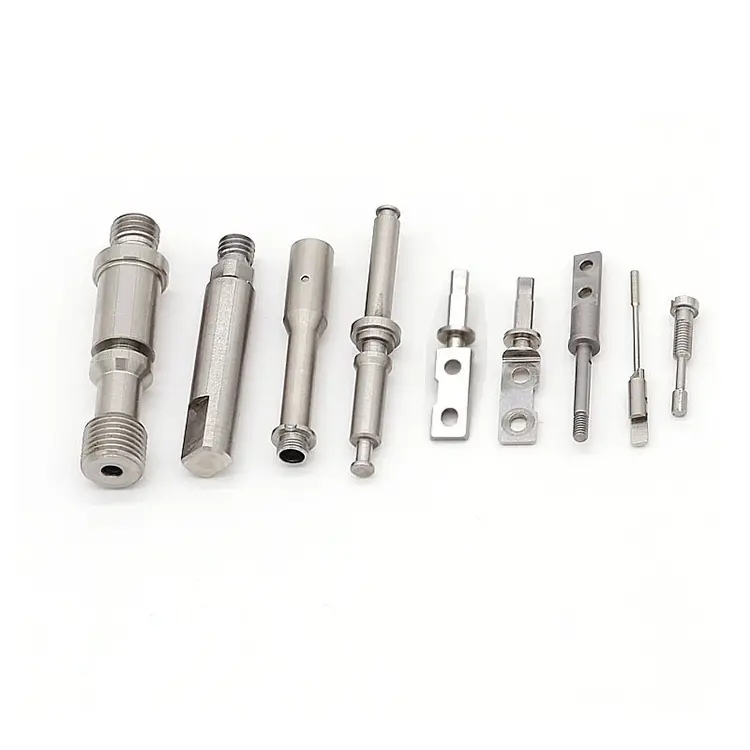
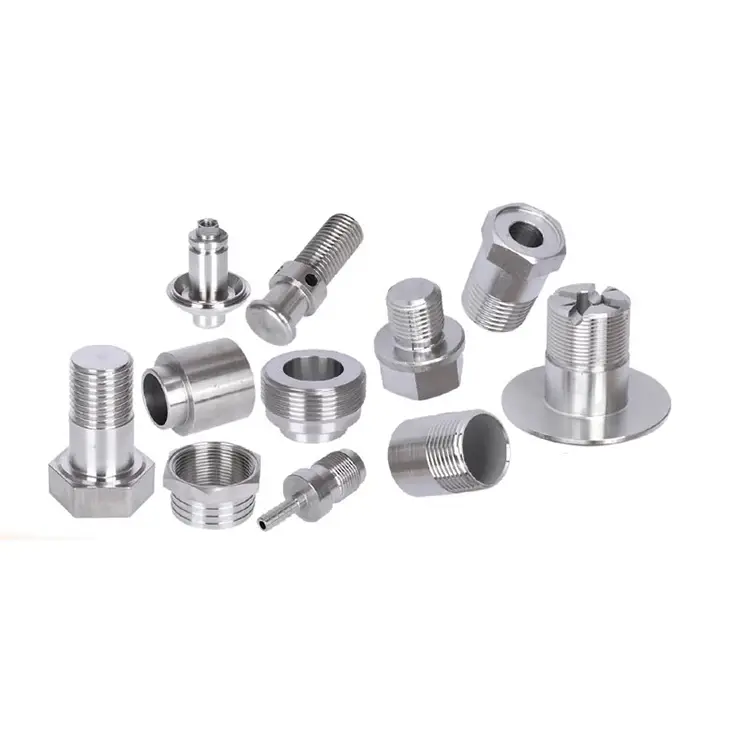
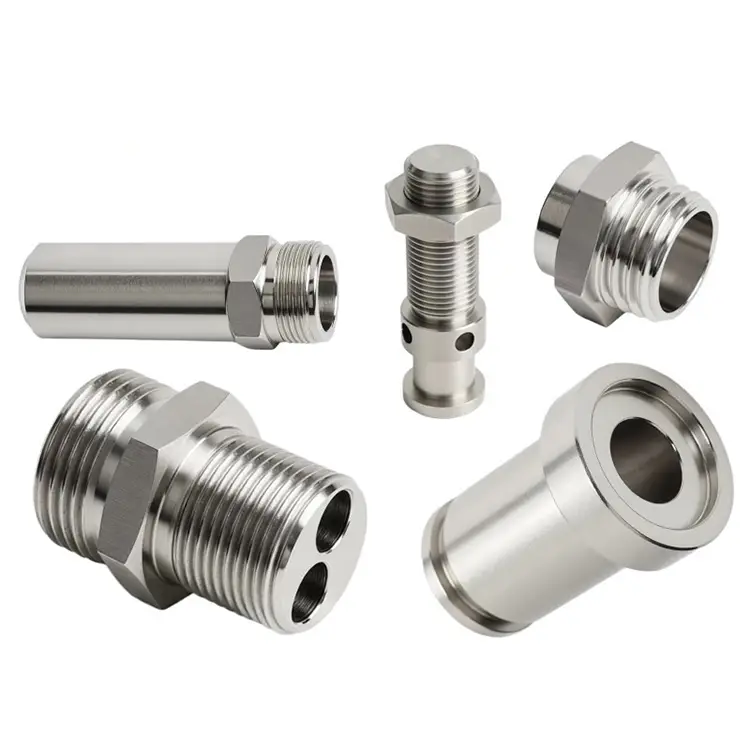
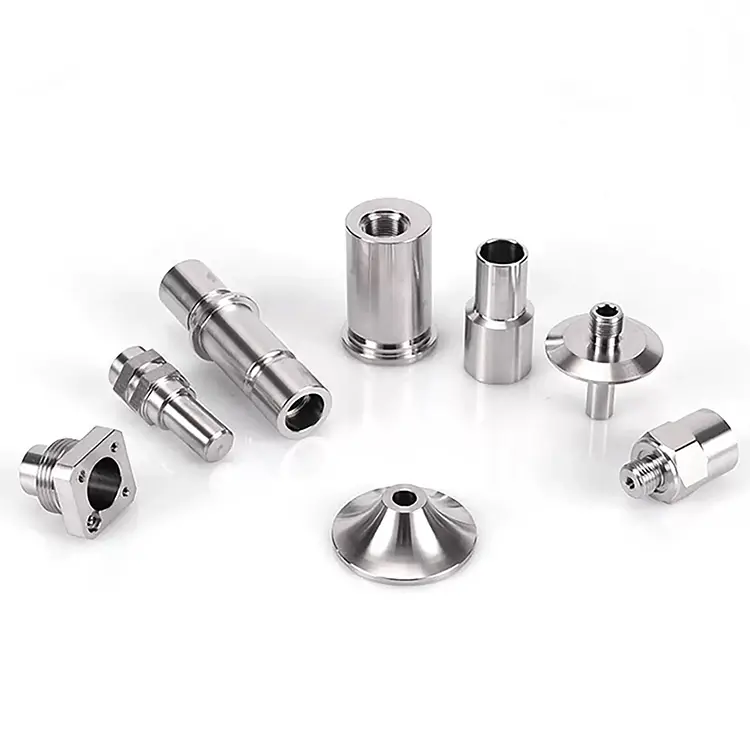
Nuote Metals предлагает услуги механической обработки с ЧПУ, которые позволяют создавать детали по индивидуальному заказу с учетом ваших конкретных потребностей, обеспечивая точную подгонку и функциональность. Мы работаем с различными материалами, включая алюминий 6061, латунь, бронзу, медь, нержавеющую сталь, стальные сплавы и другие материалы.
Отправить запрос
Описание продукта
Обработка на станках с ЧПУ: почему прототип и производственные детали должны производиться в одном процессе
Многие компании совершают одну и ту же ошибку. Они создают прототипы с помощью 3D-печати или в местной мастерской, а затем переходят к производству с другим поставщиком и другим процессом. На чертеже детали выглядят одинаково. Но когда они приходят, они не подходят. Допуски разные. Отделка поверхности разная. Материал ведет себя по-другому. И конвейер останавливается.
В Nuote Metals мы придерживаемся другого подхода. Мы используемобработка с ЧПУкак для прототипов, так и для производства — один и тот же процесс, одна и та же система качества, один и тот же стандарт измерения. Единственное, что меняется – это оснащение и объем. В этой статье объясняется, почему это важно и как нам удается перейти от 10 штук к 500 000.
Разрыв между прототипом и производством: почему детали меняются при масштабировании
Разрыв возникает потому, что прототипирование и производство часто рассматриваются как отдельные проекты. Цех прототипирования обрабатывает одну деталь за раз, проверяя размеры штангенциркулем. В производственном цехе работает устройство подачи прутка и проводится проверка путем отбора проб. Эти два процесса дают разные результаты, даже если рисунок один и тот же.
Три типичные неисправности:
Сдвиг датума:Прототип магазина ссылается на одну поверхность. Производственный цех ссылается на другое. Характеристики не совпадают.
Отклонение допуска:Прототип выдерживает ±0,01 мм, поскольку машинист проявляет особую осторожность. Производственный цех выдерживает ±0,05 мм, поскольку процесс оптимизирован по скорости.
Материальное несоответствие:В прототипе используется отожженная заготовка. В производстве используется холоднотянутый. Материал обрабатывается по-разному, и качество поверхности меняется.
Устраняем эти сбои, используя тот жеобработка с ЧПУпроцесс от первой статьи до последней. Прототип изготовлен на 5-осном токарно-фрезерном станке. Производство осуществляется на токарных станках с прутковой подачей и обрабатывающих центрах. Но исходные данные, стратегия оснастки и стандарт проверки идентичны.
Как выбрать правильный процесс для геометрии вашей детали
Не каждую деталь следует поворачивать. Не каждую деталь следует фрезеровать. Геометрия решает. Вот логика, которую мы используем:
Цилиндрические элементы доминируют?Токарная обработка происходит быстрее и лучше сохраняет допуск по диаметру. Валы, штифты, соединители, втулки.
Преобладают призматические черты?Фрезерование – правильный выбор. Корпуса, кронштейны, коллекторы, пластины.
Требуется и токарная, и фрезерная обработка?5-осевой токарно-фрезерный центр обрабатывает деталь целиком за один установ — без переноса исходных данных и вторичных операций.
Сложные 3D контуры?Одновременная 5-осевая обработка позволяет обрабатывать геометрии, которые потребовали бы нескольких наладок на 3-осном фрезерном станке.
Что касается объемов производства, мы оцениваем, есть ли выделенныйобработка с ЧПУячейка может снизить затраты за счет объединения операций. Для прототипов мы отдаем приоритет гибкости и скорости. Логика процесса остается прежней — меняется только оборудование.
Стратегия толерантности – прототип против производства
Распространенное заблуждение: прототипы требуют более жестких допусков, чем производство. На самом деле, обоим нужны допуски, необходимые для сборки. Разница в том, как вы их проверяете.
Этап прототипа:Мы измеряем каждую функцию на КИМ. В первом отчете по статьям показаны фактические значения. Мы используем прототип для проверки конструкции и подтверждения того, что допуски достижимы в производстве.
Стадия производства:Мы используем ту же КИМ, те же светильники и одно и то же помещение с контролируемой температурой. Статистический контроль процессов (SPC) отслеживает критические параметры. Если процесс отклоняется, мы вносим корректировки до того, как детали выйдут из строя.
Ключевым моментом является последовательность. Прототип, соответствующий ±0,005 мм, полезен только в том случае, если производство может выдержать такой же допуск. Мы подтверждаем это перед цитированием, а не после первой партии.
Оборудование и мощности – что меняется от прототипа к производству
| Фактор | Прототип (1–50 шт.) | Производство (50–500 000+ шт.) |
|---|---|---|
| Основное оборудование | 5-осевые фрезерно-токарные центры | Токарные станки с подачей прутка, обрабатывающие центры |
| Время установки | Выше за штуку | Оптимизирован для объема |
| Инспекция | 100% CMM по всем функциям | SPC + 100 % на критически важные функции |
| Оснастка | Стандартные держатели, быстросменные | Специальные приспособления, предварительно настроенный инструмент |
| Время выполнения | 5–10 дней | 10–20 дней в зависимости от объема |
| Стоимость единицы | Выше | Нижняя — установка амортизирована |
| Датам | Такой же | Такой же |
| Система качества | ИСО 9001:2015 | ИСО 9001:2015 |
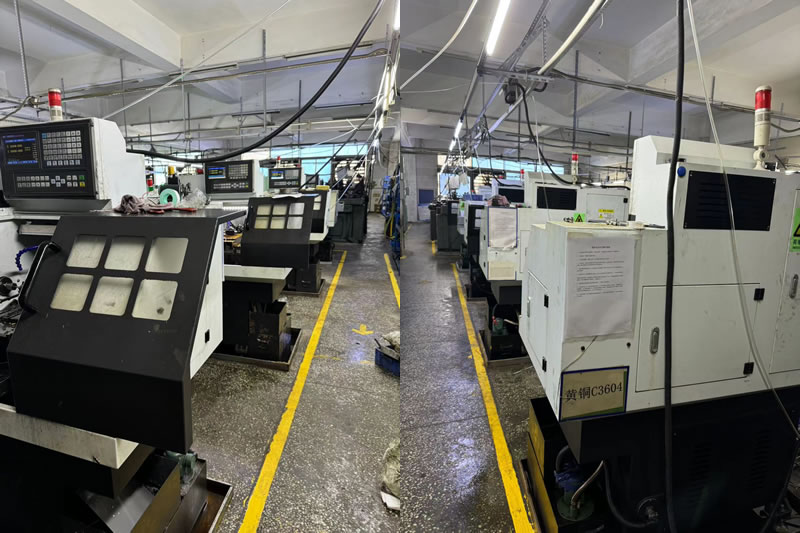
Контроль качества – одна система от первой партии до окончательной отгрузки
Потому что мы используем одно и то жеобработка с ЧПУПроцесс создания прототипов и производства, наша система качества охватывает весь жизненный цикл.
Первая инспекция изделия (FAI):Для каждого нового номера детали предоставляется полный отчет. Мы проверяем исходные данные, важные характеристики и качество поверхности.
Внутрипроцессный мониторинг:Производство контролируется с помощью SPC. Критические размеры проверяются через определенные промежутки времени. Коррекции инструмента корректируются до того, как произойдет смещение.
Окончательная проверка:Каждая поставка включает в себя отчет о размерах с фактическими измеренными значениями. Сертификаты на материалы и записи о термообработке прилагаются.
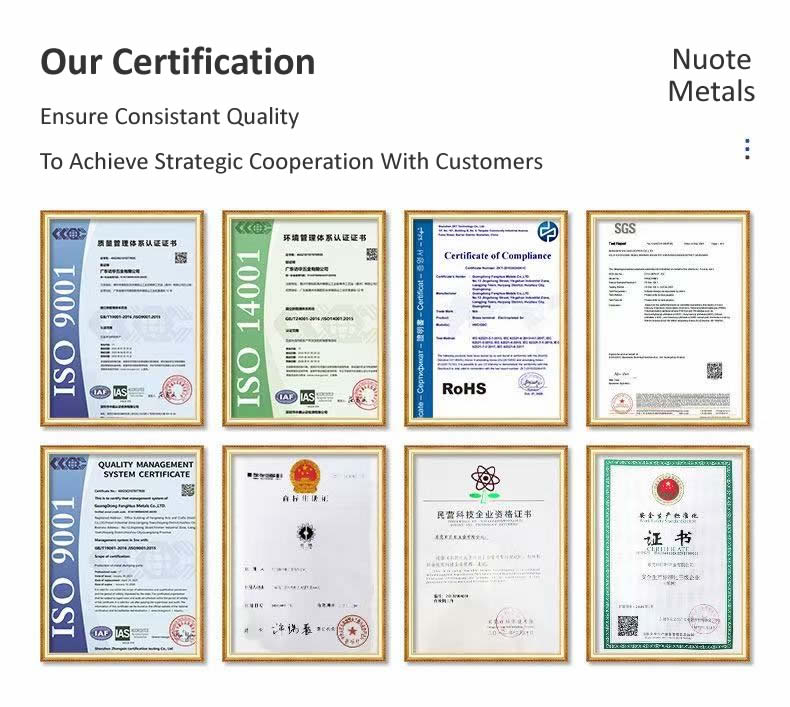
Сертификаты:ИСО 9001:2015. Документация PPAP по запросу.
Реальный пример – от 10 прототипов до 50 000 серийных деталей
Европейскому поставщику автомобилей требовался компонент привода из нержавеющей стали. Они начали с 10 прототипов для проверки конструкции, а затем увеличили выпуск до 50 000 штук в год. Их предыдущий поставщик использовал прототипный цех для первых 10 штук и другой производственный цех для этого объема. Производственные детали не удалось собрать — отверстие было смещено от центра на 0,02 мм.
Что мы сделали по-другому:
- Обработал 10 прототипов на 5-осном токарно-фрезерном станке — том же семействе станков, которое использовалось в производстве.
- Использовались одни и те же данные для прототипирования, производства и проверки.
- Применил то же самоеобработка с ЧПУпараметры и стратегия оснастки от прототипа до производства.
- Отгружено 10 прототипов за 7 дней, затем 50 000 серийных деталей за 6 недель. Заказчик отказался от повторной проверки и сократил время вывода продукта на рынок на 4 месяца.
Часто задаваемые вопросы
В1: В чем разница между допусками прототипа и производства?
Ответ: Допуск должен быть таким же, если этого требует сборка. Разница заключается в проверке: прототипы измеряются на 100 % по всем функциям, тогда как при производстве используется SPC плюс 100 % проверка критически важных функций. В Nuote Metals мы используем то же самоеобработка с ЧПУПроцесс и одни и те же данные для обоих — поэтому прототип, который вы утверждаете, — это деталь, которую вы получаете в производство.
В2: Как выбрать правильный процесс обработки, чтобы снизить общую стоимость?
Ответ: Начните с геометрии. Если деталь цилиндрическая, точение происходит быстрее и дешевле. Если он призматический, правильным выбором будет фрезерование. Если требуется и то, и другое, то 5-осевой фрезерно-токарный центр исключает второстепенные операции и снижает трудоемкость. Что касается объемов производства, мы оцениваем, могут ли специальные инструменты и устройства подачи прутка снизить себестоимость единицы продукции. The goal is to match the process to the part—not to force the part into a process.
Вопрос 3. Как обеспечить согласованность результатов нескольких производственных циклов?
О: Мы используем то же самоеобработка с ЧПУпрограмма, одни и те же приспособления и один и тот же план проверки для каждого запуска. Инструменты предварительно настраиваются и отслеживаются по времени резки. SPC контролирует критические размеры. Если новая партия запланирована на несколько месяцев позже, мы извлекаем исходную схему установки и сверяем первое изделие с утвержденным образцом. Последовательность — это процесс, а не обещание.
Горячие Теги: обработка с ЧПУ
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности