Продукты

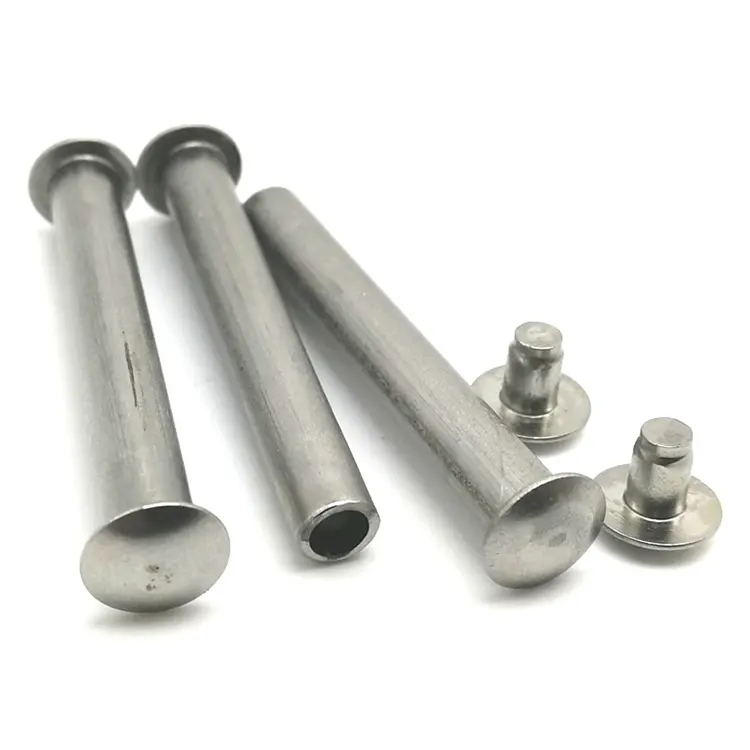
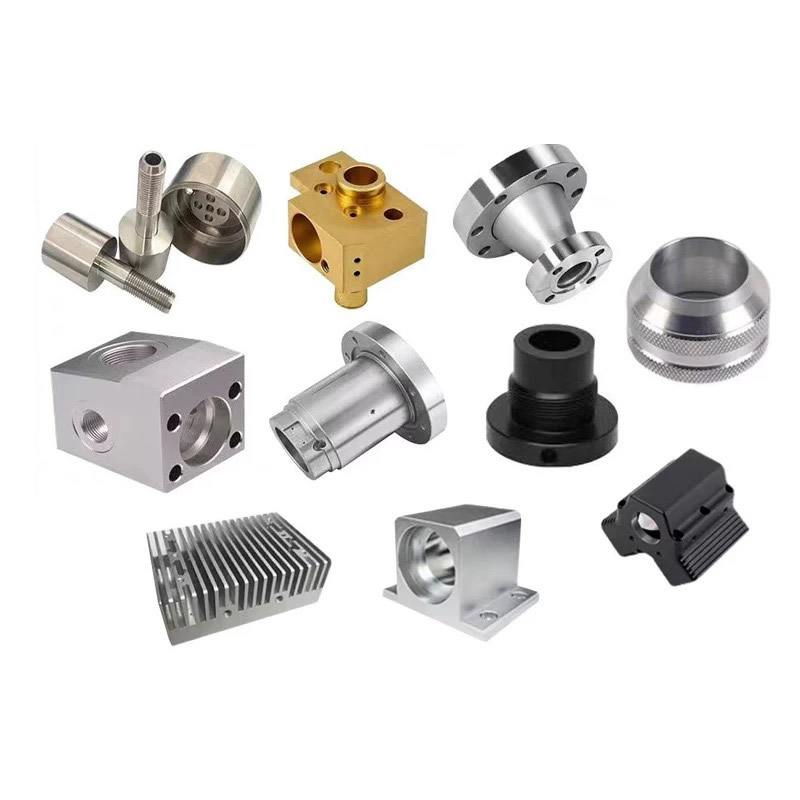
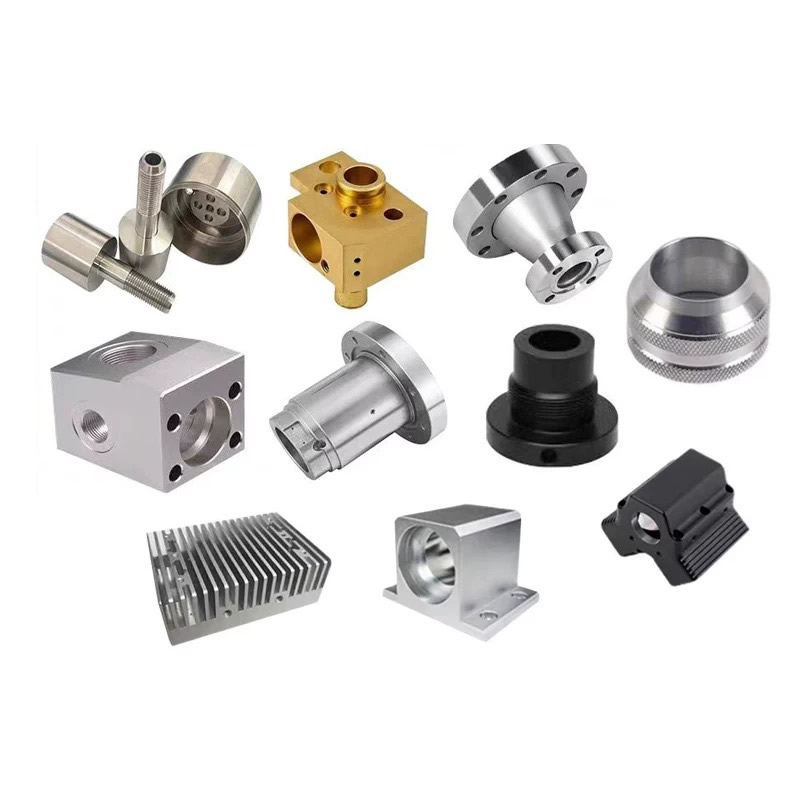
Токарные и фрезерованные детали
Не каждая токарно-фрезерованная деталь нуждается в 5-осном токарно-фрезерном центре. Что ему нужно, так это план установки, который соответствует взаимосвязям между объектами: функции, которые должны быть согласованы, входят в одну настройку; функции, которые не могут перемещаться между машинами. Nuote Metals производит токарные и фрезерованные детали в Китае, при этом планирование наладки определяется взаимосвязями элементов чертежа, а не списком возможностей станка. ±0,005 мм на критических отношениях.
Отправить запрос
Описание продукта
Токарные и фрезерованные детали – взаимосвязь элементов определяет настройку
Токарную и фрезерованную деталь часто называют «фрезерной обработкой» — один станок, одна настройка готова. Но не каждой части это нужно. Ему нужен план установки, который соответствует взаимосвязям элементов на чертеже. Поперечное отверстие, которое должно совпадать с отверстием с точностью до 0,02 мм, требует одной настройки — соединение не выдержит повторного зажима. Монтажную плоскость, которая должна быть параллельна оси всего на 0,1 мм, можно фрезеровать во второй установке — допуск достаточно свободный, чтобы компенсировать смещение базовой точки.
Токарные и фрезерованные детали не определяются станком — они определяются взаимосвязями между элементами. План установки соответствует отношениям: тесные отношения включаются в одну установку; свободные отношения могут двигаться. Поставщик, который фрезерует все на 5-осном центре, перерабатывает отдельные детали. Поставщик, который перемещает все между машинами, теряет тесные отношения.
В Nuote Metals мы производим токарные и фрезерованные детали, планируя установку на основе взаимосвязей элементов чертежа. В этой статье рассматриваются три типа отношений, когда допустимы отдельные настройки и что нужно проверить перед принятием детали.
Три взаимосвязи функций, требующие одной настройки
Решение использовать одну или две настройки не является предпочтением — оно определяется допуском между функциями.
| Связь между функциями | Пример | Допуск, требующий одной настройки | Что произойдет, если разделить |
|---|---|---|---|
| Поперечное отверстие для отверстия | Гидравлический порт к главному отверстию | Позиция ≤0,03 мм | Повторный зажим смещает отверстие на допуск наружного диаметра. |
| Плоско относительно оси | Монтаж плоско на оси вала | Параллельность ≤0,02 мм | Вторая установка ссылается на другую поверхность |
| Слот для растачивания | Шпоночный паз в отверстии подшипника | Симметрия ≤0,05 мм | Смена приспособления приводит к повороту паза относительно отверстия. |
Поперечное отверстие для отверстия— это наиболее распространенная связь, требующая одной настройки. Поперечное отверстие должно пересекать отверстие в правильном положении — если деталь повторно зажимается и приспособление соответствует наружному диаметру, поперечное отверстие смещается на допуск наружного диаметра. Допуск наружного диаметра 0,05 мм становится ошибкой положения поперечного отверстия в 0,05 мм, что выходит за рамки требования в 0,03 мм.
Плоско относительно оситребует одной настройки при жестком параллелизме. Монтажная плоскость, которая должна быть параллельна оси вала в пределах 0,02 мм, не может быть фрезерована во второй установке — второе приспособление ориентируется на другую поверхность, и параллельность смещается.
Слот для растачиваниятребует одной настройки при строгой симметрии. Шпоночная канавка, которая должна быть симметрична отверстию подшипника в пределах 0,05 мм, не сможет выдержать замену приспособления — канавка вращается относительно отверстия.
Для токарных и фрезерованных деталей план настройки определяется соотношением, а не количеством элементов.
Стандартная ссылка:Допуски положения и параллельности соответствуют ASME Y14.5 и ISO 1101, если не указано более жесткое обозначение.
Когда допустимы отдельные настройки
Не каждая функция требует одной настройки. Элементы со слабыми связями могут перемещаться между машинами, и их перемещение обходится дешевле, чем добавление 5-осевой установки.
Особенности, которые могут перемещаться:
- Монтажные отверстияс допуском положения ≥0,1 мм — смещение повторного зажима компенсируется допуском.
- Квартирыпри параллельности ≥0,05 мм — второе приспособление достаточно точное.
- Резьбовые портыпри положении ≥0,1 мм — зацепление резьбы компенсирует незначительное смещение.
- Удаление заусенцев и фасок— вообще никакого отношения к данным.
Компромисс по стоимости:5-осевой фрезерно-токарный центр стоит дороже в час, чем токарный станок или 3-осевой фрезерный станок. Если половину функций можно перенести на вторую установку, деталь будет дешевле производить на токарном станке и фрезерном станке, а не на токарно-фрезерном станке. План установки — это не только решение о допуске, но и решение о затратах.
Распространенная ошибка:Цитируем каждую токарную и фрезерованную деталь в 5-осном центре, потому что «это более точно». Для деталей со слабыми взаимосвязями 5-осевой центр увеличивает стоимость, но не добавляет ценности — вторая установка в любом случае сохранила бы допуск.
Оборудование и мощность
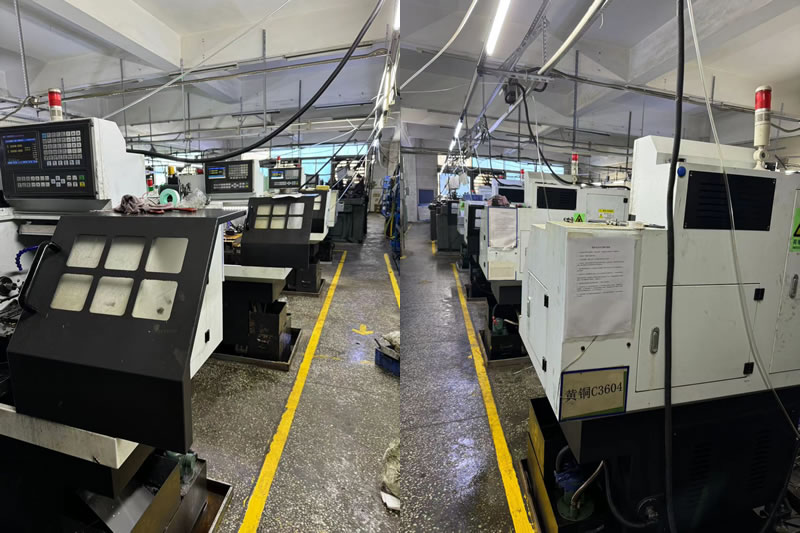
Nuote Metals управляет как 5-осевыми токарно-фрезерными центрами, так и отдельными токарными станками и обрабатывающими центрами, поэтому план установки учитывает деталь, а не доступность станка.
- 5-осевые фрезерно-токарные центры(DMG MORI NHX 5000, Mazak Integrex) — для деталей с жесткой взаимосвязью элементов.
- Токарные станки с ЧПУ с приводным инструментом(Haas ST-20Y) — для токарных деталей с простыми поперечными отверстиями и лысками.
- 3-х и 4-х осевые обрабатывающие центры— для вторичного фрезерования свободных деталей.
- КИМ со сканирующим датчиком(Zeiss Contura 7/10/6) — фиксируется на базе обработки.
Сертификация:ISO 9001:2015 (сертификат предоставляется по запросу). Годовая мощность: 2,5 миллиона токарных и фрезерованных деталей для гидравлических, медицинских и автомобильных программ.
Ограничение:План установки на основе взаимосвязей предполагает, что все узкие элементы доступны за один патрон. Для деталей с тесными взаимосвязями на обоих концах (независимо от того, что требуются две установки) мы проверяем перенос исходных данных и можем порекомендовать другую геометрию или функциональный калибр.
Реальный пример: два отношения, две установки, экономия 20 %
Немецкому производителю автомобильных датчиков требовался алюминиевый корпус 6061 с точеным отверстием, фрезерованной монтажной поверхностью на 0,02 мм параллельно оси отверстия и четырьмя монтажными отверстиями на расстоянии ±0,15 мм.
Что мы рекомендовали:
- Одна установка для отверстия и монтажной поверхности— 5-осевой фрезерно-токарный центр, параллельность поддерживается на уровне 0,015 мм.
- Вторая установка для четырех монтажных отверстий— 3-осевой фрезерный станок, смещение повторного зажима поглощается допуском ±0,15 мм.
- Предыдущий поставщик разместил всю деталь на 5-осном центре.на 20% дорожечем план разделения.
Урок, который мы усвоили:В начале нашей программы планирования наладки мы разделили деталь с требованием симметрии паза к отверстию 0,04 мм на две установки. Повторное вращение зажима сместило паз на 0,06 мм — 3% партии было списано. С тех пор симметрия паза к отверстию менее 0,05 мм всегда обрабатывается за один установ.
Ограничение:План разделения проверен для этой геометрии — плотное соединение находится на поверхности отверстия, а свободные отверстия — на фланце. Если бы на конце фланца была тесная связь, разделение не сработало бы.
Отгружено 2000 деталей без каких-либо сбоев при сборке. Это то, что должны обеспечивать токарно-фрезерованные детали: не самый мощный станок, а план наладки, соответствующий взаимосвязям – точные детали в одной наладке, свободные детали там, где им место.
Часто задаваемые вопросы
Вопрос 1. Как узнать, какие элементы требуют одной настройки на токарной и фрезерованной детали?
A: Сопоставьте взаимосвязь элемента с допуском. Для растачивания поперечного отверстия в положении ≤0,03 мм требуется одна установка. Для плоской оси при параллельности ≤0,02 мм требуется одна настройка. Прорезь для отверстия с симметрией ≤0,05 мм требует одной настройки. Детали с допусками ≥0,1 мм обычно можно перенести на вторую настройку — смещение повторного зажима компенсируется. Для токарных и фрезерованных деталей план настройки определяется соотношением, а не количеством элементов.
Вопрос 2: Всегда ли 5-осевой токарно-фрезерный центр лучше подходит для этих деталей?
О: Нет, это лучше для деталей с тесными взаимосвязями между элементами. Для деталей со слабыми взаимосвязями 5-осевой центр увеличивает стоимость, но не добавляет ценности — вторая настройка сохраняет допуск. Машина выбирается для связи, а не для списка возможностей. Деталь с одним узким поперечным отверстием и десятью свободными отверстиями может быть дешевле на токарном станке и фрезерном станке, а не на токарно-фрезерном станке.
Вопрос 3. Что произойдет, если конкретный объект будет разделен между двумя установками?
A: Сдвиг повторного зажима увеличивает положение элемента. Допуск наружного диаметра 0,05 мм становится ошибкой положения поперечного отверстия в 0,05 мм, что выходит за рамки требования в 0,03 мм. Если допуск достаточно жесткий, разделенная наладка не сможет его удержать — деталь должна быть обработана за один налад или база данных должна быть передана с помощью функционального датчика.
Вопрос 4. Увеличивает ли план раздельной установки затраты на приспособления или осмотр?
О: План разделения добавляет второе приспособление и второй этап проверки, но экономит время 5-осевого станка. Для деталей со свободными характеристиками общая стоимость при раздельном плане ниже. Мы предоставляем разбивку затрат, показывающую стоимость крепления и проверки в зависимости от времени 5-осевой обработки, чтобы вы могли увидеть, какой план дешевле для вашей детали.
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности