Продукты
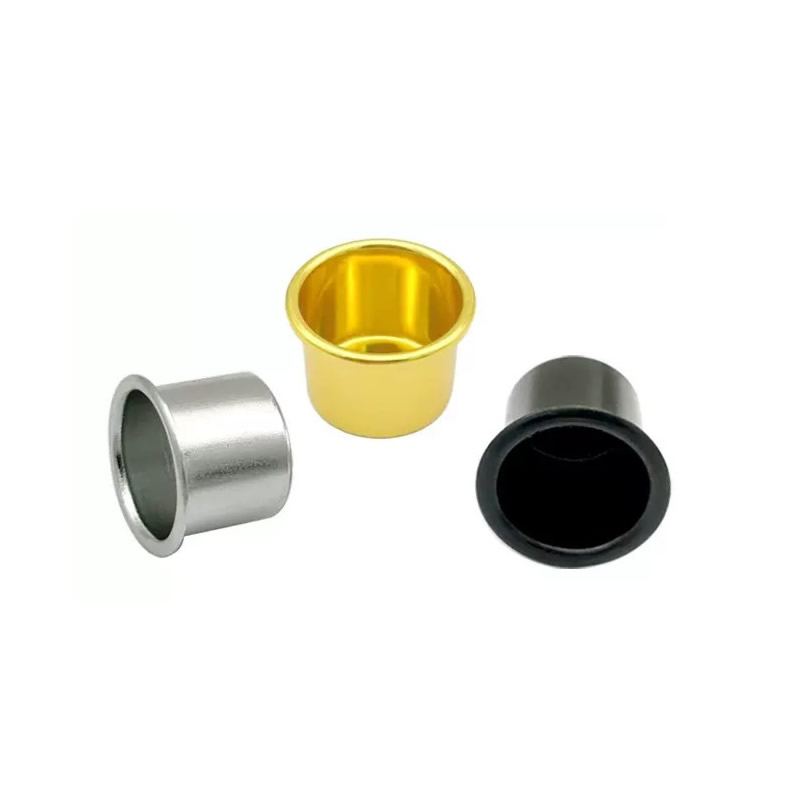

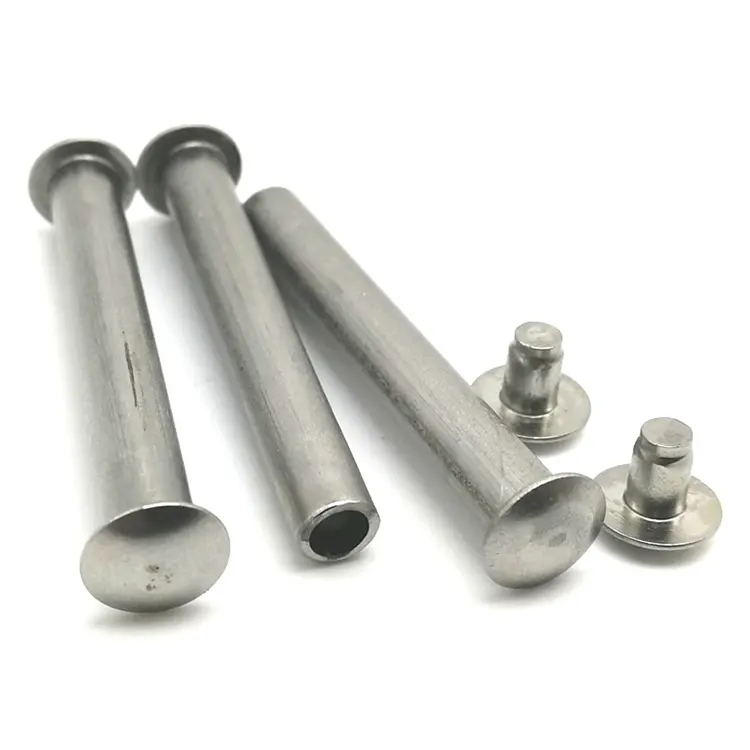

Глубокая штамповка металла
Деталь глубокой вытяжки выходит из строя по одному из двух способов: сминается фланец или рвется боковина. Оба контролируются одними и теми же тремя переменными: силой держателя заготовки, радиусом матрицы и смазкой. Nuote Metals производит в Китае металлические штамповки глубокой вытяжки, параметры которых соответствуют каждому материалу и этапу вытяжки. Чашки, корпуса и корпуса толщиной от 0,1 мм до 6,0 мм. PPAP задокументирован.
Отправить запрос
Описание продукта
Глубоко вытянутая деталь выходит из строя по одному из двух способов. Фланец сминается — материал коробится, потому что держатель заготовки не удерживает его ровно. Или боковая стенка рвется — материал растягивается за пределы своего предела формования, потому что сила пуансона слишком велика, а радиус штампа слишком острый. Сморщивание и разрывы — противоположные неудачи: одно происходит от слишком малого сдерживания, другое — от слишком большой силы.
Глубокая штамповка металла — это процесс уравновешивания этих двух недостатков: удержание фланца достаточно плоским, чтобы предотвратить образование складок, и в то же время позволяющее материалу течь в штамп, не разрывая боковую стенку. Баланс контролируется тремя переменными: усилием держателя заготовки, радиусом матрицы и смазкой. Когда все три соответствуют материалу и этапу вытяжки, деталь вытягивается чисто. Если кто-то ошибается, деталь выходит из строя, и режим отказа подсказывает вам, какую переменную следует изменить.
В Nuote Metals мы производим металлические детали глубокой вытяжки с силой зажима заготовки, радиусом матрицы и смазкой, подобранными для каждого материала и стадии вытяжки. В этой статье рассматриваются два режима отказа, три переменных и то, что нужно проверить, прежде чем принимать деталь глубокой вытяжки.

Сморщивание или разрыв – как распознать неудачу
Режим отказа сообщает вам, какая переменная неверна. Мятый фланец и порванная боковина — это не одна и та же проблема, и способы ее решения разные.
| Режим отказа | Где это появляется | Первопричина | Что корректировать |
|---|---|---|---|
| Сморщивание фланца | Внешний край, между держателем заготовки и матрицей | Сила держателя заготовки слишком мала или слишком велика | Отрегулируйте силу держателя заготовки в соответствии со столом. |
| Разрыв боковины | Носик пуансона, нижний угол | Радиус матрицы слишком острый, трение слишком велико | Увеличьте радиус матрицы, улучшите смазку |
| Утончение стенок | Нос пуансона, боковина | Коэффициент вытяжки слишком агрессивен для данного материала. | Уменьшите коэффициент вытяжки на этап |
| Апельсиновая цедра | Поверхность боковой стенки | Крупнозернистая структура, недостаточный отжиг | Проверьте размер зерна материала, отожгите перед вытяжкой. |
Сморщивание фланца происходит, когда держатель заготовки не контролирует фланец. Слишком мало силы — материал коробится. Слишком большая сила — материал не течет, и боковина рвется при следующем натяжении. Сила должна соответствовать сцене.
Разрыв боковины происходит в носовой части пуансона — точке наибольшей нагрузки. Причинами являются острый радиус матрицы, высокое трение или агрессивная степень вытяжки. Исправление заключается не в увеличении силы удерживания заготовки — это усугубляет разрыв.
Истончение стенок является предшественником разрыва: стенка истончается до того, как порвется. Если толщина стенки пуансона падает ниже 80% толщины заготовки, деталь подвергается риску на следующем этапе вытяжки.
Для этих деталей режим отказа является диагностическим — он сообщает вам, какую переменную следует изменить. Поставщик, который увеличивает усилие держателя заготовки для устранения разрыва, усугубит разрыв. Поставщик, который уменьшает силу при устранении складки, сделает складку еще хуже.
Переменная 1 – Сила удержания заготовки: контроль складок
Держатель заготовки удерживает фланец плоским, в то время как пуансон проталкивает материал в матрицу. Сила должна быть достаточно высокой, чтобы предотвратить образование складок, но достаточно низкой, чтобы позволить материалу течь внутрь, не разрываясь.
Как сила держателя заготовки меняется в зависимости от материала и стадии:
- Первая вытяжка – наибольшее усилие – фланец самый большой и наиболее склонен к образованию складок.
- Вторая затяжка – меньшее усилие – фланец меньше, а материал уже закален.
- Нержавеющая сталь – более высокая сила, чем углеродистая сталь – нержавеющая сталь затвердевает быстрее и сопротивляется течению.
- Алюминий – меньшая сила, чем сталь – алюминий течет легче и меньше мнется.
Как мы это контролируем:
- Гидравлическая подушка держателя заготовки с регулировкой давления, а не механическая пружина.
- Принудительный набор для каждого этапа рисования — ни одной настройки для всей последовательности.
- Мониторинг усилия внутри штампа — тензодатчик обнаруживает изменение усилия и сигнализирует прессу о необходимости регулировки.
В этой операции сила держателя заготовки представляет собой не простое число, а профиль, который меняется в зависимости от стадии вытяжки и материала.
Переменная 2 – Радиус матрицы: контроль надрыва
Радиус матрицы — это кривизна, по которой материал течет при входе в матрицу. Острый радиус концентрирует нагрузку — материал больше растягивается по радиусу, а боковая стенка рвется у кончика пуансона. Больший радиус распределяет нагрузку.
Минимальный радиус матрицы в зависимости от материала:
- Углеродистая сталь – толщина материала ≥6×
- Нержавеющая сталь – толщина материала ≥8×
- Алюминий – толщина материала ≥4×
- Медь – толщина материала ≥5×
Как мы это контролируем:
- Радиус матрицы указан для каждого материала и толщины — не стандартное значение для всех деталей.
- Сменные вставки матрицы — радиус можно увеличить, не перестраивая всю матрицу, если она порвется при первом испытании.
- Радиус отполирован до Ra 0,2 мкм — шероховатый радиус увеличивает риск трения и разрыва.
При глубокой вытяжке радиус штампа не является деталью — это разница между частью, которая вытягивает, и частью, которая рвется.
Переменная 3 – Смазка: контроль трения
Трение между заготовкой и матрицей контролирует легкость течения материала. Слишком большое трение — материал сопротивляется течению, сила удара возрастает, и боковина рвется. Слишком малое трение — материал течет слишком легко, и держатель заготовки не может контролировать фланец.
Смазка по материалу:
- Углеродистая сталь – стандартная смазка для волочения на водной или масляной основе.
- Нержавеющая сталь – смазка с высокой прочностью пленки – при разрушении пленки нержавеющая сталь налетает.
- Алюминий — смазка на водной основе — масляная основа может испачкать поверхность перед анодированием.
- Медь – смазка высокой вязкости – медь легко истирается и требует пленки, которая остается на заготовке.
Как мы это контролируем:
- Смазка подобрана к материалу — нет единой смазки для всех металлов.
- Контролируемая толщина пленки — равномерная пленка, а не наводнение.
- Очистка перед отжигом: остатки смазки могут обуглиться в печи и повлиять на следующую вытяжку.
Реальный пример – корпус глубокой вытяжки из нержавеющей стали 304 со складками на фланце
Немецкому производителю насосов требовался корпус из нержавеющей стали 304 с толщиной стенок 1,5 мм, глубиной вытяжки 45 мм и фланцем без складок. Их предыдущий поставщик вытягивал корпус в два этапа: фланец сморщился при первом вытягивании, и поставщик увеличил усилие держателя заготовки, чтобы зафиксировать его. Складка исчезла, но во втором розыгрыше боковина порвалась на носу удара.
Что мы сделали по-другому:
- Уменьшили усилие держателя заготовки при первой вытяжке — складка возникла из-за слишком большой силы, а не слишком малой. Сила сжимала фланец и ограничивала поток.
- Увеличен радиус матрицы с 6× до 9× толщины материала — более острый радиус концентрирует нагрузку на головке пуансона.
- Перешел на высокопрочную смазку для нержавеющей стали — стандартная смазка разрушалась под давлением вытяжки.
- Добавлен промежуточный отжиг между отжимами — восстановление пластичности перед второй отжимкой.
- Отгружено 180 000 штук без складок и разрывов. Заказчик скорректировал входной контроль на выборку из 5 штук на партию — наши данные КИМ и плоскостности были приняты в качестве протокола качества.
Вот что должна дать глубокая штамповка металла:не просто чашка с правильными размерами, а деталь с плоским фланцем и неповрежденной боковой стенкой - потому что три переменные были согласованы с материалом и стадией вытяжки, а не регулировались методом проб и ошибок.
Стандартная ссылка:Коэффициенты вытяжки и радиусы штампов соответствуют DIN 8584 (стандарт процесса глубокой вытяжки) и ISO 2768-mK, если не указано иное. Прессовое оборудование: сервопрессы Aida и Schuler усилием от 100 до 600 тонн.
Часто задаваемые вопросы
В1: Почему фланец морщится при глубокой штамповке металла?
A: Сморщивание фланца происходит, когда сила держателя заготовки не соответствует стадии вытяжки. Слишком мало силы — материал коробится. Слишком большая сила — материал не течет, и боковина рвется при следующем натяжении. Если увеличение силы вызывает разрыв, настоящая проблема заключается в радиусе матрицы или смазке, а не в держателе заготовки. При глубокой штамповке металла образование складок и разрывов являются противоположными неисправностями: устранение одного может вызвать другое, если основная причина неправильно диагностирована.
Вопрос 2: Почему боковая стенка рвется на носу пуансона?
Ответ: Разрыв боковины происходит в точке наибольшей нагрузки. Причины: слишком острый радиус матрицы, недостаточная смазка, слишком агрессивная степень вытяжки или недостаточно отожженный материал. Исправление заключается не в увеличении силы удерживания заготовки — это усугубляет разрыв. Исправление — больший радиус матрицы, лучшая смазка, меньшая степень вытяжки или дополнительный отжиг. Местоположение разрыва подскажет вам, какая переменная неверна: в носовой части пуансона это деформация; на радиусе матрицы это трение.
Вопрос 3: От чего зависит стоимость металлических деталей глубокой вытяжки?
Ответ: Три фактора: количество стадий вытяжки, циклы отжига и сложность штампа. Деталь, для которой требуется три вытяжки и два отжига, стоит дороже, чем деталь, для которой требуется одна вытяжка: время прессования, время отжига и обработка между этапами увеличивают стоимость. Радиус матрицы и подушка держателя заготовки увеличивают стоимость оснастки — гидравлическая подушка дороже, чем механическая пружина. Мы предоставляем разбивку затрат вместе с ценой, показывающую, какой этап влияет на цену.
В4: Каков минимальный объем заказа металлических деталей глубокой вытяжки?
Ответ: Для нового штампа глубокой вытяжки минимальный заказ обычно составляет 30 000 штук, ниже этого значения преобладает стоимость инструмента. Для прототипов или небольших партий мы можем производить детали одноэтапным волочением или методом прядения — минимум 1000 штук. Для деталей, уже находящихся в производстве, повторные заказы могут составлять всего 10 000 штук. Мы проверяем объем и коэффициент вытяжки, прежде чем рекомендовать правильный подход к инструментам.
Вопрос 5: Когда глубокая вытяжка не подходит?
О: Глубокая вытяжка не является правильным выбором, если: (1) глубина вытяжки меньше 0,5 диаметра — стандартная штамповка со сформированной выемкой обходится дешевле; (2) объем составляет менее 5000 штук — стоимость оснастки не может быть амортизирована, а прядение или механическая обработка могут быть более экономичными; (3) материал слишком толстый по сравнению с диаметром — сила пуансона превышает мощность пресса, и требуется горячая формовка или механическая обработка. В случае глубокой штамповки металла мы сообщаем вам, когда этот процесс не подходит, прежде чем вы инвестируете в инструменты.
В6: Можете ли вы предоставить отзыв DFM, прежде чем я разместим заказ?
А: Да. Отправьте нам чертеж с указанием материала, толщины, глубины вытяжки и требований к фланцу. Наша команда инженеров рассчитывает коэффициент вытяжки, сверяет радиус штампа с материалом и подтверждает, можно ли вытянуть деталь за ожидаемое количество этапов, или же для этого потребуется больше отжигов или заготовка большего размера. Если глубина вытяжки превышает 1,5 диаметра, мы можем порекомендовать тест-полоску или первое изделие, прежде чем приступать к изготовлению оснастки.
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.


X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности