Продукты

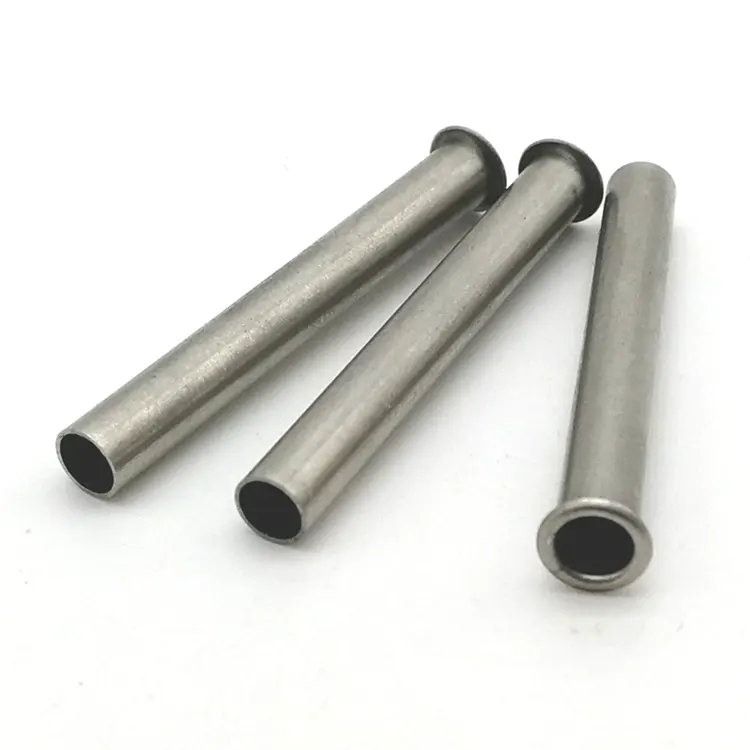
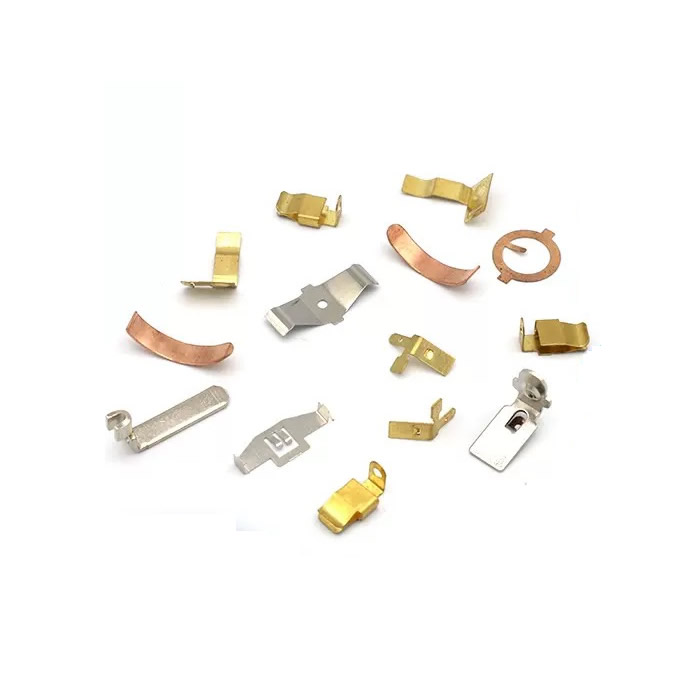
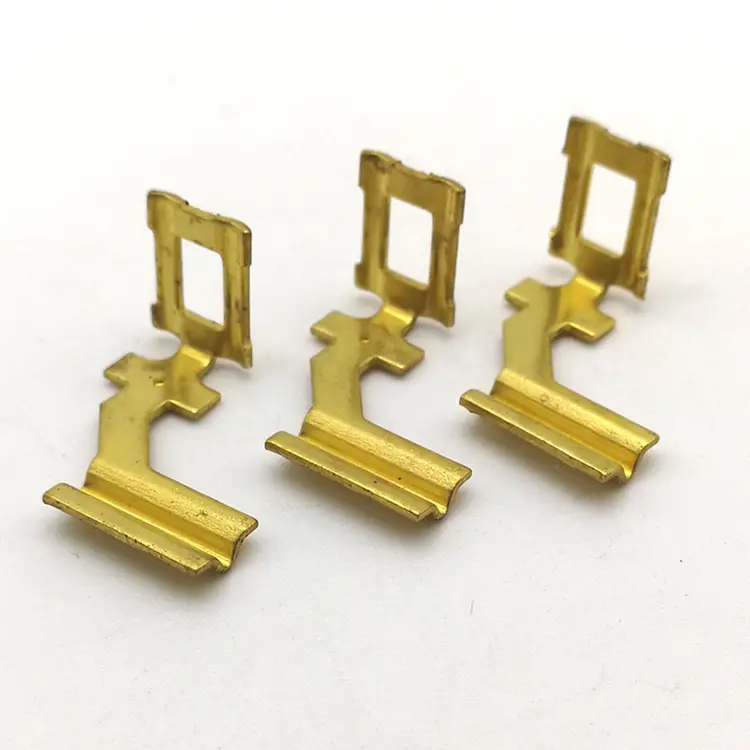
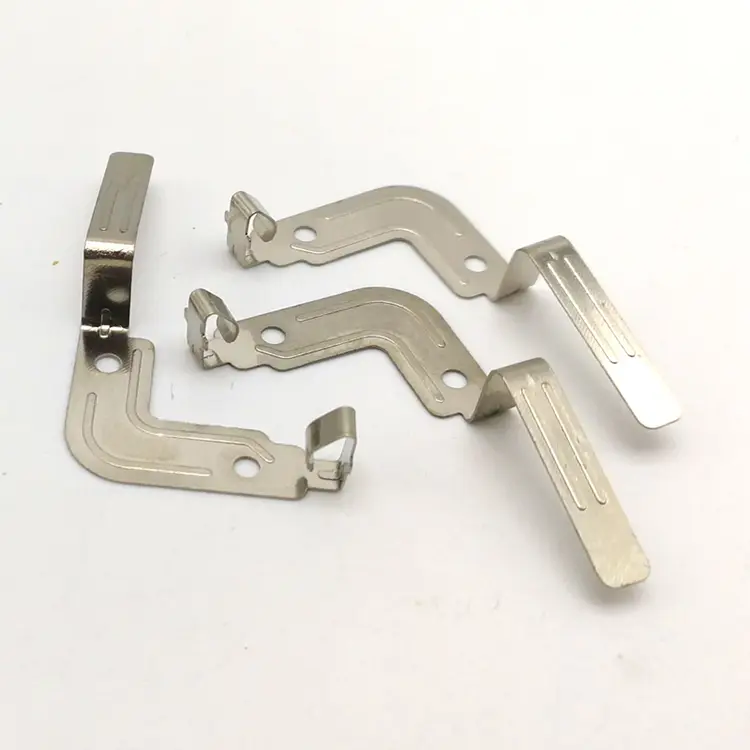
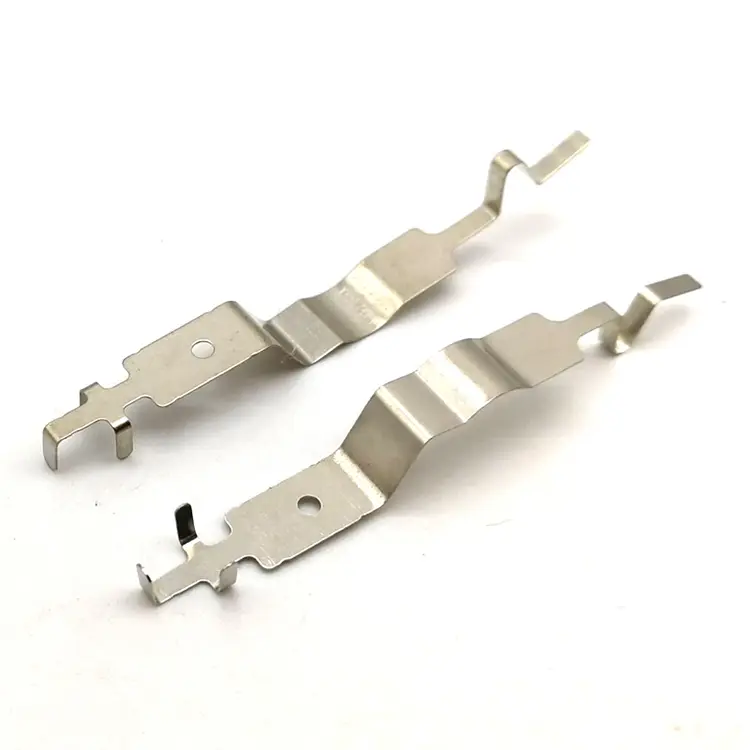
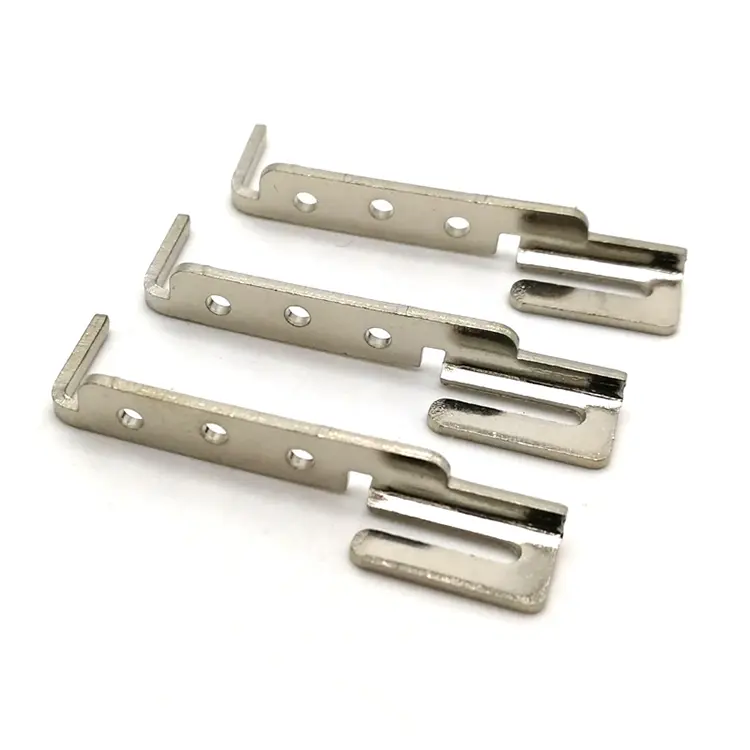
Прецизионные металлические прессования
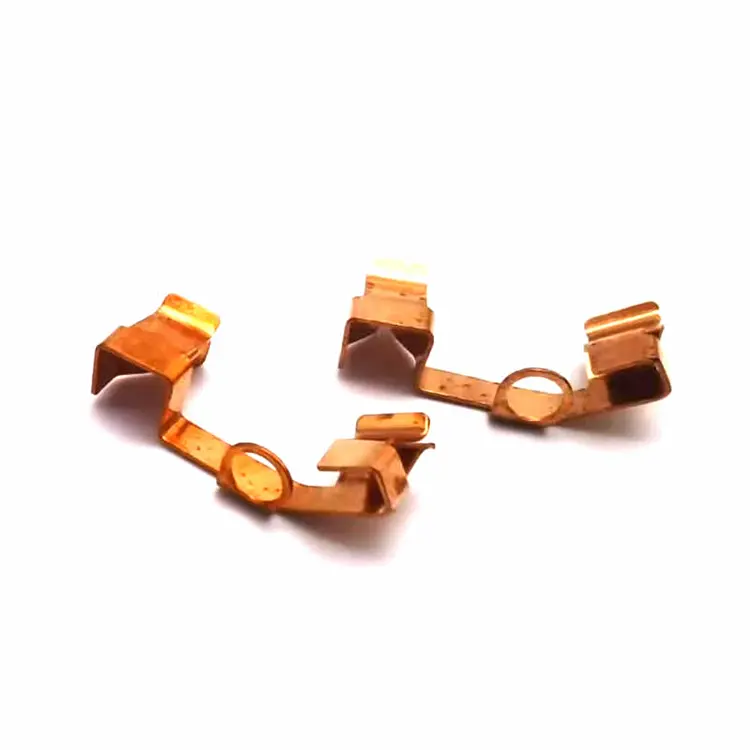
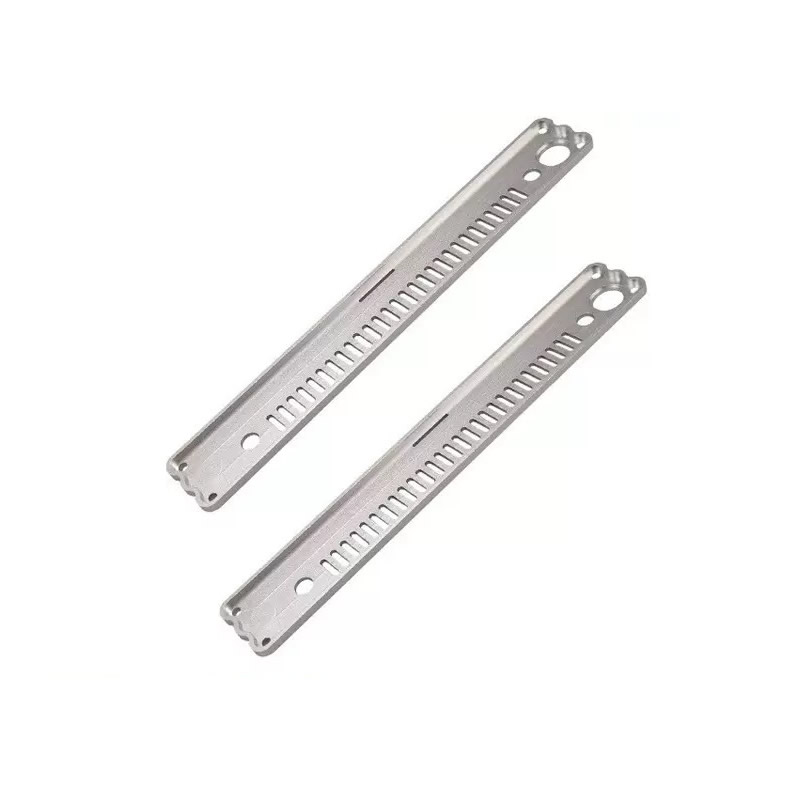
Nuote Metals — китайский производитель прецизионных штампованных деталей для автомобилей, электроники и промышленности. Мы производим штампованные кронштейны, контакты, клеммы, экраны и детали конструкций из стали, нержавеющей стали, алюминия, латуни и меди. Прогрессивные и однопозиционные штампы, собственный инструмент, документация PPAP. Более 20 лет опыта экспорта. Бесплатные образцы для квалифицированных проектов.
Отправить запрос
Описание продукта
Прецизионные штамповки металла: затраты создаются еще до запуска пресса
Цена прессования не зависит от времени печати. Цена зависит от матрицы и расположения полос. Два поставщика могут использовать один и тот же кронштейн из нержавеющей стали толщиной 1 мм на одном и том же тоннажном прессе и указывать на 40% разные цены за единицу продукции, поскольку в одной полосе используется 62% ширины рулона, а в другой — 48%. Пресс работает с той же скоростью. Стоимость материалов не та.
Прецизионные металлические штамповки представляют собой детали, вырезанные и сформированные из рулона или листа с помощью штампа. Матрица определяет геометрию. Расположение полос определяет использование материала. Пресс определяет скорость цикла. Покупатель, который оценивает только тоннаж пресса и цену за единицу продукции, упускает из виду две переменные, которые контролируют стоимость: уровень заусенцев, плоскостность и повторяемость.
В Nuote Metals мы производимпрецизионные штамповки металлапри этом оснастка и расположение полос являются основными решениями по затратам и качеству. В этой статье объясняется, как оценивается прессование, откуда берутся заусенцы и пружинение и что следует проверить перед утверждением первого изделия.
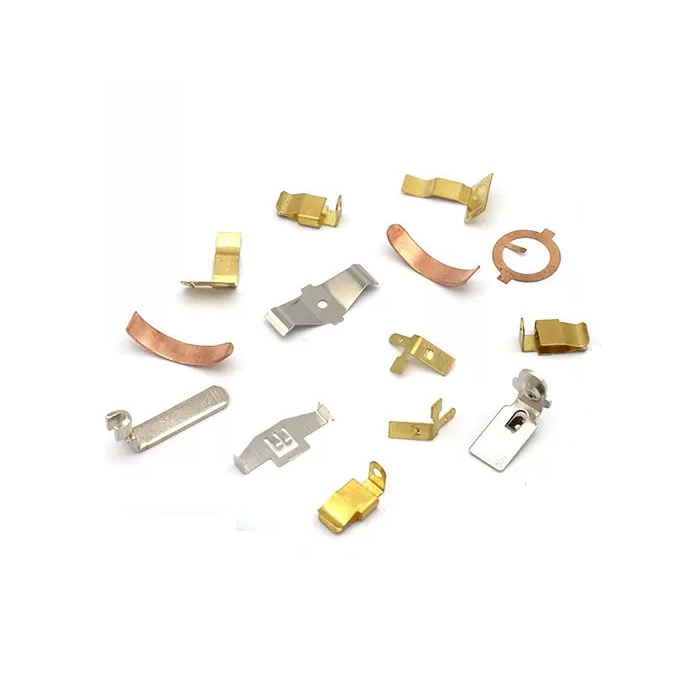
Процесс прессования – что такое управление матрицей и расположением полос
Прессование начинается с плоской полосы. Матрица выполняет одну или несколько операций: вырубку, прошивку, гибку, формовку, волочение или чеканку. В прогрессивном штампе полоса продвигается на один шаг за ход — каждая станция выполняет одну операцию, пока деталь не будет завершена.
Матрица контролирует:
- Геометрия – положение отверстия, радиус изгиба, высота формы.
- Направление заусенца – кромка среза имеет завал и заусенец; кубик определяет, какая сторона.
- Плоскостность – изгиб и формовка создают напряжение, которое деформирует деталь после извлечения.
Расположение полос контролирует:
- Использование материала – какая часть рулона становится деталью, а какая – металлоломом.
- Ширина шага и перемычки – расстояние между деталями и материалом, оставшимся между ними.
- Конструкция держателя – как деталь поддерживается при движении через матрицу.
Для прецизионных штамповок металла расположение полос часто является самым большим фактором затрат. Компоновка, которая улучшает использование материала с 48% до 62%, снижает стоимость материала на 22% — без замены пресса, материала штампа или времени цикла.
Как оценивается прессование – инструмент, материал и объем
| Элемент затрат | Что это охватывает | Как это меняется с громкостью |
|---|---|---|
| Оснастка | Проектирование матрицы, обработка, испытания | Фиксированный – амортизируется по всему заказу |
| Материал | Стоимость рулона × использование полосы | Пропорционально – лом оплачен, но не отгружен. |
| Время прессы | Тоннаж × частота цикла | Пропорциональный – нижний с прогрессивными матрицами |
| Вторичные операции | Удаление заусенцев, нарезание резьбы, покрытие | Пропорциональный – можно устранить с помощью встроенных операций. |
| Инспекция | Первая статья, в процессе, финальная | Фиксированный + пропорциональный |
Инструмент имеет фиксированную стоимость.Для 5000 штук инструмент может доминировать в цене за единицу. Для 500 000 штук она становится ничтожной. Объем безубыточности зависит от сложности детали: простые кронштейны могут оправдать установку инструмента в количестве 10 000 штук; для сложных прогрессивных штампов может потребоваться 100 000.
Использование материалаэто скрытая стоимость. При раскладке ленты, при которой остаются широкие перемычки и большие держатели, на единицу расходуется больше рулона. Лом оплачивается по цене рулона и продается по цене лома — разница теряется. Дляпрецизионные штамповки металлаиз нержавеющей стали или меди материал может составлять 50–70% стоимости единицы продукции. Оптимизация расположения полос не является обязательной.
Вторичные операциидобавьте стоимость и управляемость. Деталь, требующая ручного удаления заусенцев после прессования, стоит дороже, чем деталь, заусенцы которой контролируются в штампе. Нарезание резьбы в штампе, удаление заусенцев и контроль внутри штампа облегчают обработку и повышают стабильность.
Заусенцы, плоскостность и упругость – три серьезных недостатка
Берр— это шероховатая кромка, оставшаяся после того, как матрица прорезает материал. Его невозможно устранить, его можно только контролировать. Высота заусенца зависит от зазора матрицы, остроты инструмента и толщины материала. Для прецизионных штамповок металла заусенцы определяются по высоте и направлению. Заусенец на контактной поверхности увеличивает сопротивление; заусенец на скользящей кромке вызывает износ.
Плоскостностьизменения после изгнания. Гибка и формовка создают остаточное напряжение. Деталь плоская в штампе и деформируется после выпуска. Мы контролируем плоскостность с помощью отжига для снятия напряжений, регулировки штампа или чеканки детали на конечной станции.
Пружинный возврат– упругое восстановление материала после изгиба. Угол изгиба матрицы не является углом изгиба детали. Для высокопрочной стали и нержавеющей стали упругий возврат может составлять 2–5°. Мы компенсируем это чрезмерным изгибом штампа: угол штампа острее угла детали, и материал возвращается к заданному углу.
Прогрессивная матрица или одностанция – что подойдет вашему объему
| Фактор | Прогрессивная матрица | Однопозиционная матрица |
|---|---|---|
| Объем | 50 000+ штук | 1 000–50 000 шт. |
| Стоимость оснастки | Выше – несколько станций | Нижний – одна операция |
| Время цикла | Быстрее – полная деталь за ход | Медленнее – несколько проходов |
| Сложность детали | Высокая – гибка, прошивка, нарезание резьбы в одном штампе. | Низкий – простая заготовка или изгиб |
| Переключение | Дольше – кость тяжелая | Короче – легче матрица |
| Лучшее для | Высокообъемные прецизионные прессования металла | Прототипы, небольшие объемы, простые детали |
Прогрессивная матрицаоправдано, когда объем амортизирует оснастку, а сложность детали требует выполнения нескольких операций. Штамповка с одной станцией лучше подходит для прототипов и небольших объемов производства, где стоимость оснастки преобладает, а деталь проста.
Реальный пример — контактная пружина из нержавеющей стали толщиной 0,8 мм.
Немецкому производителю электроники требовалась контактная пружина из нержавеющей стали толщиной 0,8 мм с пределом заусенцев 0,05 мм, плоскостностью 0,1 мм и углом изгиба 90° ±1°. Их предыдущий поставщик использовал полосовую схему с использованием материала на 52% и вручную удалял заусенцы с деталей — высота заусенцев варьировалась от 0,03 мм до 0,08 мм.
Что мы сделали по-другому:
- Была изменена схема расположения полос, обеспечивающая коэффициент использования материала на 68 % — снижение расхода рулонов на деталь.
- Использовалась прогрессивная матрица с возможностью чеканки внутри матрицы — контролируемое направление заусенцев и плоскостность в матрице, а не после нее.
- Компенсированное пружинение за счет перегиба до 92° — деталь отскочила назад до 90° ±0,5°.
- Высота и плоскостность заусенцев проверяются оптическим компаратором на каждых 500 штуках.
- Отгружено 800 000 штук без брака по браку. Заказчик отказался от ручного удаления заусенцев и снизил затраты на материалы на 18%.
Вот чтопрецизионные штамповки металладолжен поставлять: не просто деталь, соответствующую чертежу, а деталь, стоимость и стабильность которой заложены в компоновку полосы и штампа.
Часто задаваемые вопросы
В1: Какие допуски вы можете соблюдать при прецизионных металлических штампах?
A: Типичные допуски составляют ±0,05 мм по положению отверстия и месту изгиба, ±0,1 мм по высоте формы и ±0,02 мм по толщине чеканки. Высота заусенцев контролируется на уровне 0,05 мм или выше. Плоскостность зависит от размера детали и материала — для небольших кронштейнов достижима 0,1 мм; более крупные детали могут потребовать отжига для снятия напряжений. Дляпрецизионные штамповки металлаДопуск зависит от качества штампа, стабильности пресса и консистенции материала, а не только от тоннажа пресса.
В2: Можете ли вы производить штамповки с нарезанием резьбы в штампе и удалением заусенцев?
А: Да. Прогрессивные штампы могут включать в себя станции для нарезания резьбы, станции для снятия заусенцев и станции для чеканки монет, что позволяет исключить вторичные операции и обработку. Для нарезания резьбы в штампе требуется надежный держатель полосы и нарезной узел, синхронизированный с ходом пресса. Удаление заусенцев в штампе выполняется путем чеканки или сбривания кромки среза. Для прецизионных штамповок металлов с резьбовыми отверстиями или строгими пределами заусенцев операции в штампе улучшают стабильность и снижают себестоимость единицы продукции.
В3: Какая документация поставляется с срочным заказом?
О: Каждый заказ включает в себя первый отчет о проверке изделия, сертификаты на материалы и отчет о размерах с фактическими измеренными значениями критических характеристик. Для автомобильных и регулируемых клиентов мы предоставляем документацию PPAP, включая технологический процесс, PFMEA, план управления и исследования возможностей. Если ваш поставщик прецизионных металлических штамповок не может предоставить PPAP или отчет о первом изделии, вы сами несете риск качества. Nuote Metals предоставляет полную документацию в соответствии с нашей системой ISO 9001:2015.
Горячие Теги: Прецизионные металлические штамповки, Прецизионные прессования в Китае
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности