Продукты

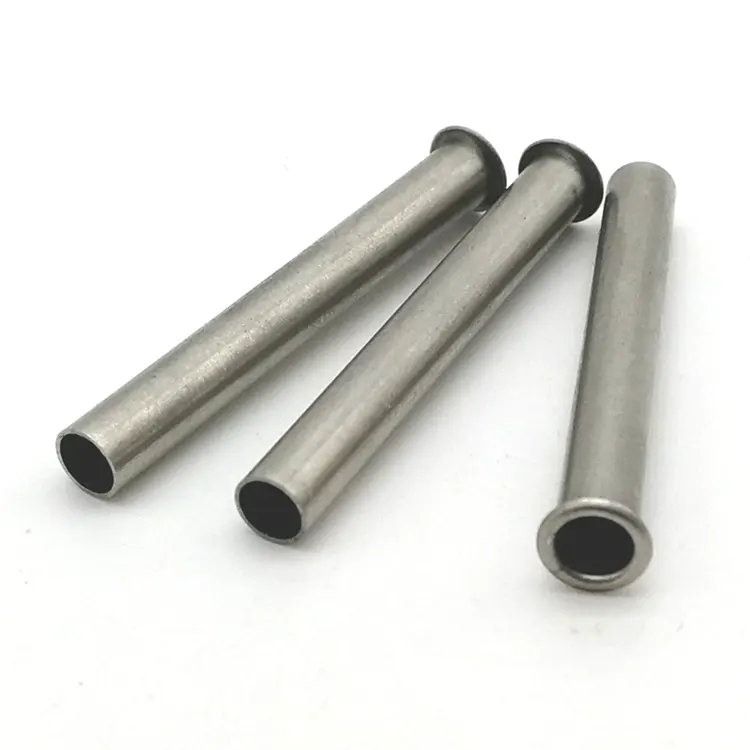
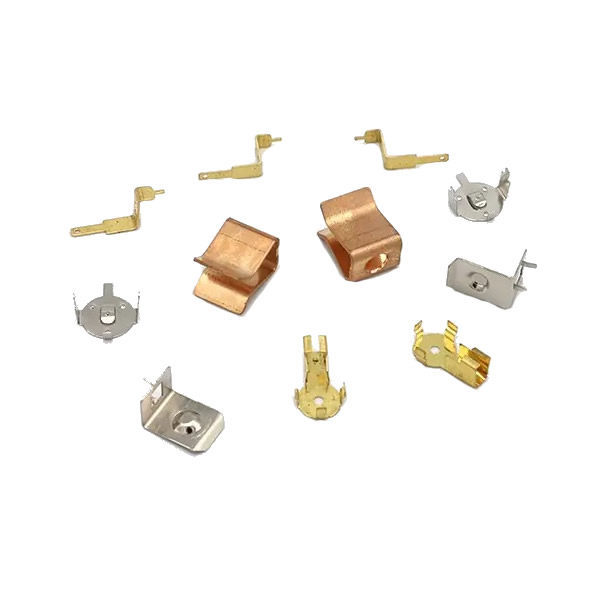
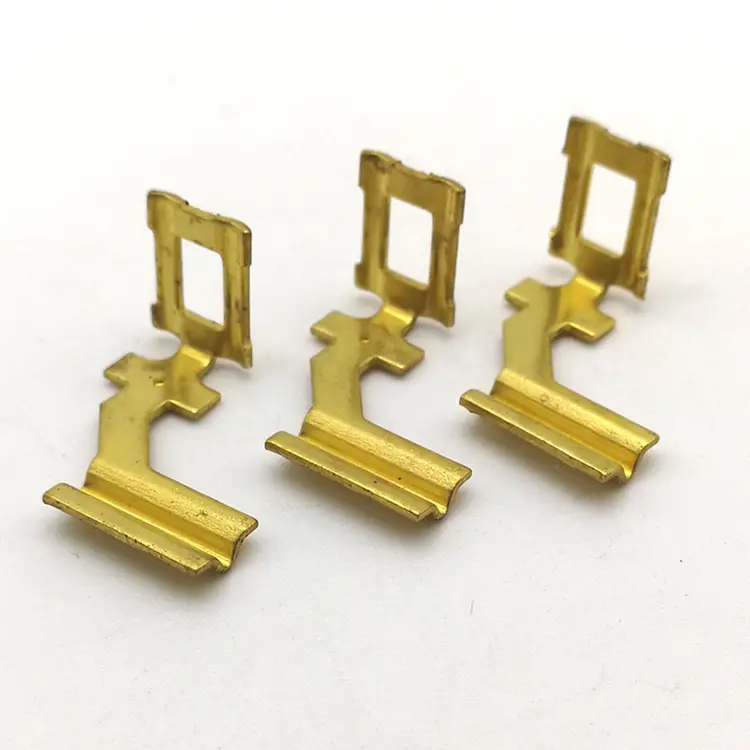
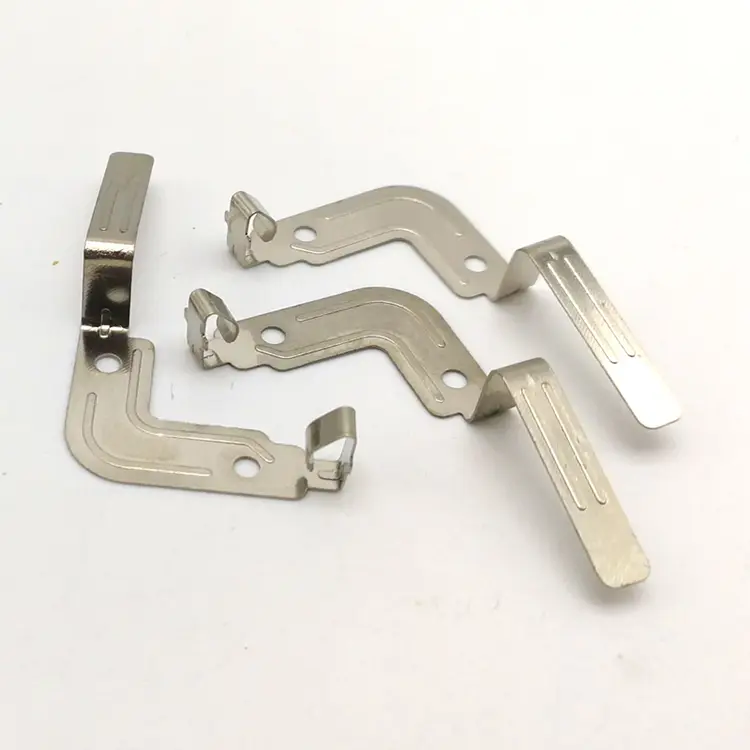
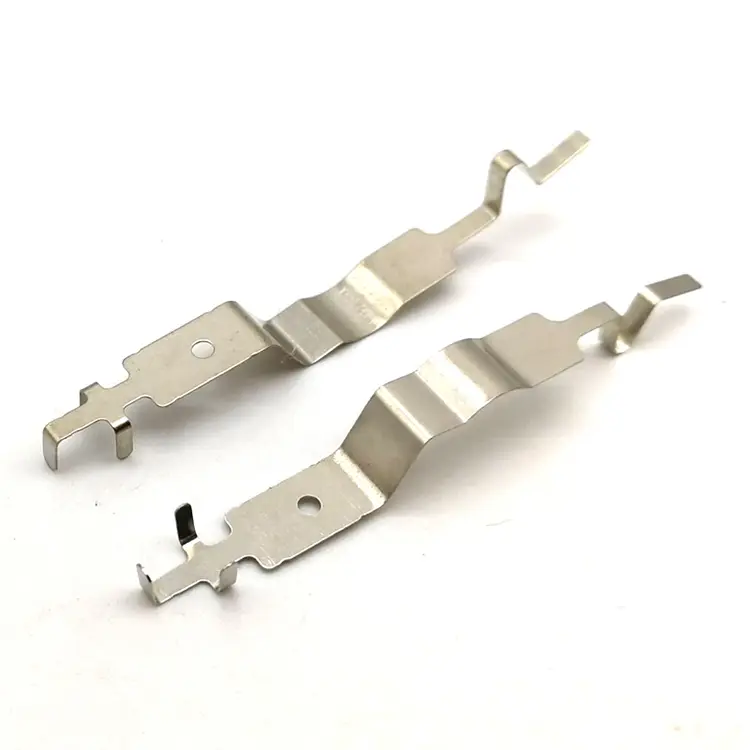
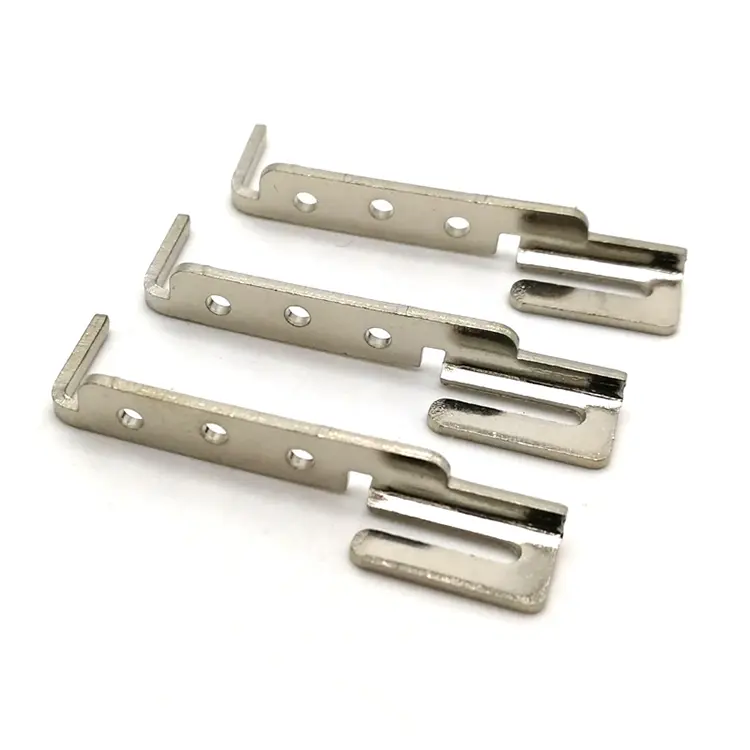
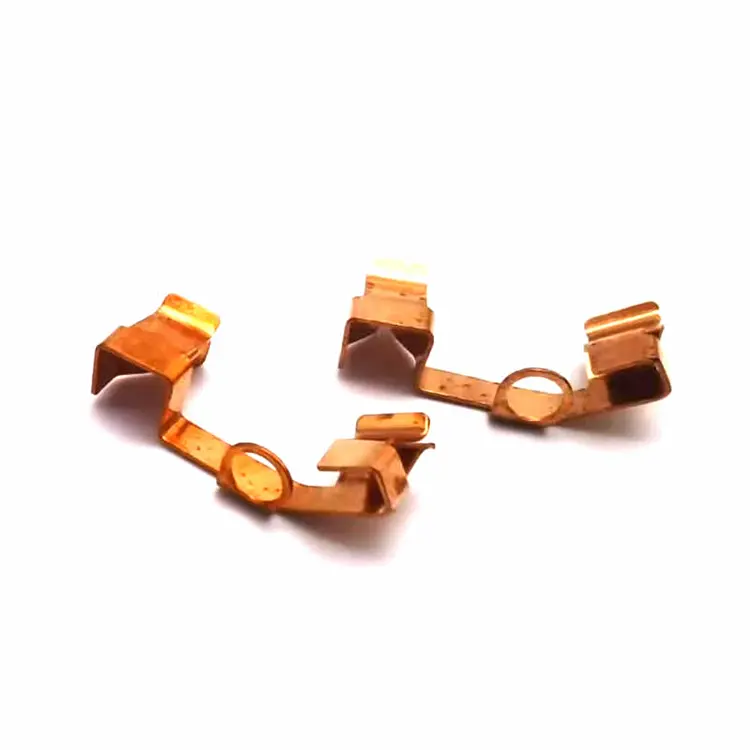
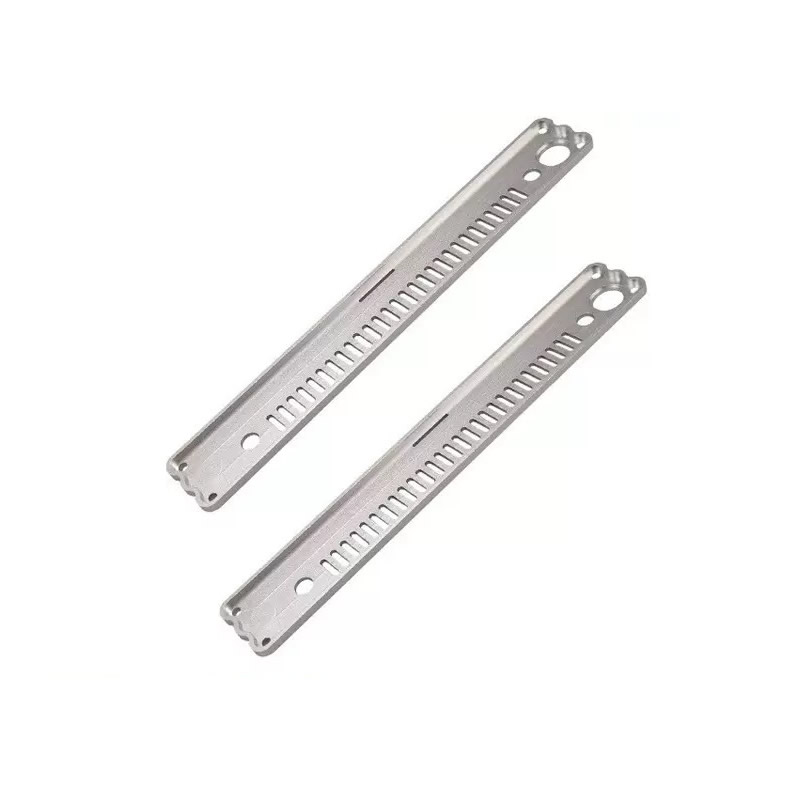
Прецизионные металлические штампованные детали
Штамповочный штамп для прецизионной штамповки стоит в три раза дороже стандартного штампа, поскольку штамп обрабатывается с точностью до доли допуска детали, а не с самим допуском. Nuote Metals производит прецизионные металлические штампованные детали в Китае с использованием электроэрозионных штампов с медленной проволокой (±0,003 мм), координатно-шлифованных пуансонов и прессов, проверяемых на параллельность ползунков перед каждым производственным циклом. ±0,02 мм для критически важных функций. PPAP и Cpk задокументированы.
Отправить запрос
Описание продукта
Стандартный штамп для штамповки обрабатывается с допуском детали: если на чертеже указано ±0,05 мм, штамп изготовлен с точностью ±0,05 мм. Прецизионная штамповочная матрица изготавливается с точностью до доли допуска детали: если на чертеже указано ±0,02 мм, матрица изготовлена с точностью ±0,005 мм. Штамп стоит дороже, потому что время обработки больше, электроэрозионная обработка медленнее, а контроль более частый. Но матрица оставляет допуск на пресс, материал и износ инструмента, поэтому деталь сохраняет допуск на протяжении всей партии, а не только на первом изделии.
Детали прецизионной штамповки металла не являются стандартными штамповками с более строгим планом проверки. Это детали, изготовленные на инструментальной системе, где точность штампа, точность пресса и проверка на штампе соответствуют окончательному допуску. Штамп, обработанный с точностью ±0,05 мм, не может изготовить деталь с положением ±0,02 мм — ошибка штампа уничтожает допуск до хода пресса.
В Nuote Metals мы производим прецизионные металлические штампованные детали, соблюдая точность штампов, точность прессования и проверку на штампе. В этой статье рассматривается система инструментов, пробные настройки, которые позволяют ей работать, а также то, что нужно проверить, прежде чем принимать прецизионную штамповку.
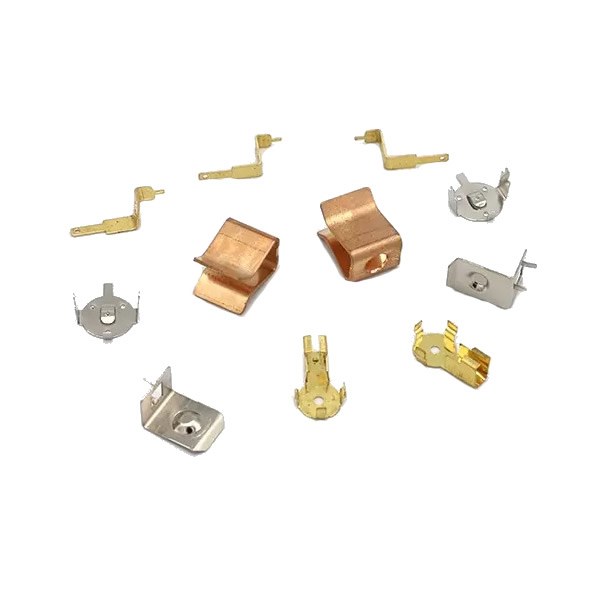
Точность штампа – медленная электроэрозионная обработка и координатное шлифование
Штамповка является первым источником точности. Штамп, обработанный с точностью ±0,01 мм, не может изготовить деталь с положением ±0,02 мм — погрешность штампа съедает половину допуска еще до того, как пресс начнет ровно перемещаться.
Как мы создаем прецизионные штампы:
- Электроэрозионный станок с медленной проволокой (серия Sodick AQ)для матриц и пуансонов — точность позиционирования ±0,003 мм, шероховатость поверхности Ra 0,2 мкм.
- Координатное шлифование профилей пуансонов и матриц.— точность профиля ±0,002 мм, острота кромки контролируется.
- Замкнутый контур управления электроэрозионной проволокой —положение проволоки корректируется в реальном времени, поэтому контур матрицы соответствует программе, а не смещению машины.
- Зазор матрицы соответствует материалуl — рассчитывается для конкретного материала и толщины, а не стандартного процента.
Почему это важно для прецизионных штампованных деталей из металла:Матрица, построенная до ±0,01 мм, оставляет ±0,01 мм для пресса и материала. Штамп, изготовленный с точностью ±0,003 мм, оставляет ±0,017 мм — этого достаточно, чтобы сохранить допуск детали, даже если пресс и материал различаются. Точность штампа — это не затраты, которые следует минимизировать, а основа допуска.
Точность пресса – что необходимо проверять перед каждым производственным циклом
Точная матрица на неточном прессе производит неточные детали. Пресс должен сохранять параллельность станины, повторять нижнюю мертвую точку при каждом ходе и противостоять тепловому росту во время производства.
| Нажмите Параметр | На что это влияет | Требование к точности | Как мы проверяем |
|---|---|---|---|
| Параллелизм слайдера | Плоскостность, угол изгиба | ≤0,02 мм поперек кровати | Лазерная центровка Hamar перед производством |
| Повторяемость нижней мертвой точки | Толщина, глубина чеканки | ≤0,01 мм ход за ходом | Линейный энкодер на слайде (±0,001 мм) |
| Термический рост | Зазор, высота заусенца | ≤0,01 мм в течение 8 часов | Датчики температуры на раме |
| Точность подачи | Положение отверстия | ±0,01 мм на шаг | Сервопривод с линейным энкодером |
Параллелизм слайдераопределяет, равномерно ли пуансон входит в матрицу. Пресс с наклоном 0,05 мм производит деталь, которая с одной стороны тоньше на 0,05 мм — плоскостность и угол изгиба не могут соответствовать прецизионному допуску. Мы проверяем параллельность с помощью лазерной системы выравнивания перед производством и после замены штампа.
Повторяемость нижней мертвой точкиопределяет глубину чеканки и конечную толщину. Пресс, который изменяется на 0,02 мм от хода к ходу, производит деталь, толщина которой на одном конце партии на 0,02 мм толще, чем на другом. Мы контролируем ход с помощью линейного энкодера, а не механического упора.
Термический ростменяет зазор по мере нагрева пресса. Пресс, который увеличивается на 0,02 мм за 8-часовую смену, меняет зазор матрицы на 0,02 мм, а вместе с ним меняется и высота заусенцев. Мы отслеживаем температуру рамы и регулируем зазор матрицы, когда температура выходит за пределы заданного значения.
Для прецизионных штампованных деталей пресс не является товаром — это точный инструмент, который необходимо проверять и контролировать.
Пробные корректировки – что мы на самом деле меняем, когда первая статья не удалась
Прецизионная матрица не производит точную деталь с первого хода. На этапе испытаний достигается допуск — путем измерения первого изделия, определения источника ошибки и регулировки штампа или пресса.
Типичная последовательность испытаний для допуска положения ±0,02 мм:
- Первое испытание: Измерения положения ±0,035 мм. Ошибка превышает допуск.
- Основная причина: вставка штампа была обработана с точностью ±0,003 мм, но параллельность пресса составляла 0,03 мм — пресс наклонял пуансон.
- Регулировка 1: Выровняйте салазки пресса с помощью лазера — параллельность уменьшена до 0,012 мм.
- Второе испытание: Измерения положения ±0,025 мм. Ближе, но всё равно из толерантности.
- Основная причина: длина подачи варьировалась на 0,008 мм на шаг — сервопривод подачи не был настроен на массу полосы.
- Корректировка 2: Настройте профиль подачи с помощью сервопривода — точность подачи повышена до ±0,003 мм.
- Третье испытание: измерение положения ±0,015 мм. В пределах толерантности.
- Производство: на прошивной станции установлены измерительные штифты в штампе — пресс останавливается, если положение отклоняется за пределы 0,015 мм.
Что это показывает: точность зависит не только от штампа, но и от пробных регулировок, которые позволяют матрице соответствовать прессу, а прессу — материалу. Для деталей прецизионной штамповки этап испытаний не является формальностью — именно здесь фактически достигается допуск.
Проверка в штампе – измерение детали перед ее отрезанием
Точность штамповки не может быть проверена постфактум: к моменту измерения детали штамп уже изготовил тысячи деталей. Проверка должна происходить в штампе до того, как деталь будет отрезана.
Что мы используем в кристалле:
- Калибровочные штифты в штампе – штифт входит в пробитое отверстие на определенной станции; если отверстие смещено, штифт не входит и пресс останавливается.
- Контроль тоннажа – датчик нагрузки на штампе обнаруживает недостающую деталь, двойную заготовку или изношенный пуансон; пресс останавливается до того, как матрица будет повреждена.
- Визуальный осмотр на последней станции – камера измеряет критические детали до того, как деталь упадет; Детали, не соответствующие техническим характеристикам, отбраковываются продувкой воздухом.
Почему проверка на штампе важна для прецизионных металлических штампованных деталей: при 200–600 ударах в минуту износ инструмента может привести к образованию сотен деталей, не соответствующих техническим характеристикам, прежде чем будет измерен следующий образец. Проверка на штампе фиксирует смещение в момент его возникновения, а не в конце партии.
Реальный пример: хирургический зажим из нержавеющей стали толщиной 0,5 мм и положением ±0,02 мм.
Американскому производителю медицинского оборудования требовался хирургический зажим из нержавеющей стали толщиной 0,5 мм с положением отверстия ±0,02 мм, плоскостностью 0,03 мм и пределом заусенцев 0,02 мм. Их предыдущий поставщик обработал матрицу с точностью ±0,02 мм и запустил ее на стандартном прессе — положение менялось на ±0,04 мм, и 8% деталей не удалось собрать.
Что мы сделали по-другому:
- Повторно обработал вставки матрицы с помощью электроэрозионной обработки с медленной проволокой — точность положения ±0,003 мм.
- Перед началом производства пресс был выровнен лазером — параллельность ползуна поперек станины составляет 0,015 мм.
- Настроил сервопривод на полосу нержавеющей стали толщиной 0,5 мм — точность подачи ±0,003 мм.
- На прошивной станции установлены измерительные штифты в штампе — пресс останавливается, когда положение выходит за пределы 0,015 мм.
- Проверяйте высоту заусенцев оптическим компаратором каждые 200 штук — 0,015 мм или лучше.
- Ограничение: этот подход валидирован для толщины материала ≥0,3 мм. Для более тонких листов полоса прогибается под действием силы калибрующего штифта, и проверка в штампе становится ненадежной — эти детали требуют оптического контроля на выходе, а не измерения в штампе.
- Отгружено 1,2 миллиона штук без каких-либо сбоев при сборке. Заказчик исключил входной контроль на предмет положения и плоскостности.
Это то, что должны обеспечивать прецизионные детали для штамповки металла: не просто деталь, которая правильно измеряет первое изделие, но деталь, которая сохраняет допуск во всей партии, потому что матрица, пресс и проверка на штампе были согласованы с допуском, а не с чертежом.
Часто задаваемые вопросы
В1: Каков самый жесткий допуск, который вы можете соблюдать для прецизионных штампованных деталей?
A: Наш стандартный допуск на точность составляет ±0,02 мм по положению отверстия, ±0,03 мм по плоскостности и ±0,3° по углу изгиба. Более жесткие допуски — ±0,01 мм по положению — достижимы с помощью измерения в штампе, штампа, обработанного до ±0,003 мм, и пресса, проверенного на параллельность. Однако более жесткий допуск означает более высокую стоимость: обработка штампа занимает больше времени, пресс работает медленнее, а проверки проводятся чаще. Для прецизионных металлических штампованных деталей мы проверяем допуск и объем перед выставлением цены, а не после того, как первый товар вышел из строя.
Вопрос 2: Что произойдет, если мой допуск будет меньше ±0,02 мм?
О: мы проверяем допуск и функцию перед тем, как цитировать. Если допуск превышает наши стандартные возможности точности, у нас есть три варианта: (1) Калибровка в штампе — штамп измеряет деталь до того, как деталь будет отрезана, и пресс останавливается, если она смещается. (2) Вторичная операция — деталь обрабатывается после штамповки, что увеличивает стоимость, но обеспечивает более жесткие допуски. (3) Рекомендация DFM — мы предлагаем изменение конструкции, которое снижает допуск, не влияя на функцию. Для деталей прецизионной штамповки мы не обещаем допуск, который не можем выдержать — мы сообщаем вам, какой вариант является целесообразным, прежде чем вы разместите заказ.
Вопрос 3: Что влияет на стоимость прецизионных штампованных деталей из металла?
О: Три фактора: точность штампа, время прессования и проверка внутри штампа. Матрица, обработанная электроэрозионным станком с медленной проволокой и координатным шлифованием, стоит дороже, чем стандартная матрица, но оставляет допуск на пресс и материал. Измерение в штампе увеличивает стоимость инструмента, но исключает отходы из-за дрейфа, которые не улавливаются до следующего образца. Стоимость прецизионных штампованных деталей из металла зависит от системы инструментов, а не только от материала. Мы предоставляем разбивку затрат вместе с предложением, чтобы вы могли увидеть, какой элемент влияет на цену.
В4: Можете ли вы предоставить отзыв DFM, прежде чем я разместим заказ?
А: Да. Отправьте нам чертеж с указанием материала, толщины, допуска и объема. Наша команда инженеров проверяет деталь на предмет осуществимости штампа (допуск положения, плоскостность, высота заусенцев и размер элемента) и возвращает письменный отчет DFM с ценой. Для прецизионных металлических штампованных деталей с допусками менее ±0,02 мм мы можем порекомендовать первое изделие или пробный запуск, прежде чем переходить к производству оснастки. Это предотвращает наиболее распространенную неожиданность стоимости — матрицу, которую собирают, а затем модифицируют, потому что допуск не был достигнут.
Горячие Теги: Детали для прецизионной штамповки металла,Китайские детали для штамповки металла,Завод прецизионных штамповочных деталей
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности