Продукты


Штампованные алюминиевые детали
Nuote Metals — китайский поставщик штампованных алюминиевых деталей для электроники, автомобилей и бытовой техники. Мы штампуем алюминий марок 5052, 6061 и 3003 толщиной от 0,2 мм до 2,0 мм – с полированными штампами и контролем смазки для предотвращения истирания. Доступны поверхности, готовые к анодированию, контроль плоскостности и документация PPAP.
Отправить запрос
Описание продукта
Алюминий — самый легкий металл, используемый в штамповке. Он проводит тепло, противостоит коррозии и лучше переносит анодирование, чем любой другой металл. Поэтомуштамповка алюминиевых деталейпоявляются в корпусах электроники, автомобильных теплозащитных экранах, панелях приборов и корпусах светодиодов, где вес, тепло или внешний вид имеют значение.
Но алюминий создает две проблемы, которых нет у стали и латуни. Он раздражает, прилипает к штампу и рвет его поверхность. И царапается — легко, глубоко и заметно после анодирования. Штампованная алюминиевая деталь, размеры которой соответствуют правильным размерам, но имеет следы истирания или царапины, не пройдет косметический осмотр или, что еще хуже, не пройдет анодирование, поскольку дефект становится постоянным под оксидным слоем.
В Nuote Metals мы штампуем алюминий с контролем истирания и готовностью к анодированию в качестве основных требований к качеству. В этой статье рассматриваются типы деталей, сплавы, важные поверхностные дефекты и способы их контроля до того, как деталь попадет в анодатор.

Типы деталей – для чего используются штампованные алюминиевые детали
| Тип детали | Типичный сплав | Диапазон толщины | Ключевое требование | Типичная отрасль |
|---|---|---|---|---|
| Тепловые экраны | 5052, 3003 | 0,3–2,0 мм | Стабильность формы, отсутствие истираний на видимой поверхности | Автомобилестроение, бытовая техника |
| Корпуса и крышки | 5052, 6061 | 0,5–1,5 мм | Ровность, поверхность готова к анодированию | Электроника, приборостроение |
| Кронштейны и клипсы | 5052, 6061 | 0,5–2,0 мм | Угол изгиба, положение отверстия | Автомобилестроение, бытовая техника |
| Корпуса светодиодов и отражатели | 1100, 3003 | 0,2–1,0 мм | Чистота поверхности, отражательная способность | Освещение, электроника |
| Экраны электромагнитных помех | 5052, 3003 | 0,2–0,8 мм | Высота формы, проводимость | Электроника, телекоммуникации |
Тепловые экраныдолжны сохранять свою форму при термоциклировании. Штамповка не должна создавать остаточных напряжений, вызывающих коробление детали при нагреве. 5052 — стандартный сплав, обладающий хорошей формуемостью и устойчивостью к коррозии.
Корпуса и крышкиявляются видимыми частями. Поверхность не должна иметь потертостей, царапин и следов штамповки, поскольку анодирование не скрывает дефекты; оно усиливает их. 5052 и 6061 распространены; 6061 обеспечивает более высокую прочность, но менее пластичен.
Кронштейны и клипсаНести груз. Угол изгиба и положение отверстия после пружинения должны быть стабильными. Алюминий пружинит сильнее, чем сталь, поэтому компенсация в матрице имеет решающее значение.
Корпуса светодиодов и отражателидля обеспечения отражательной способности требуется гладкая поверхность. 1100 — это самый чистый алюминий, обладающий лучшей отражательной способностью, но самый мягкий и склонный к истиранию. Требуются полированные штампы и строгий контроль смазки.
Экраны электромагнитных помехобъединить форму и проводимость. Деталь должна сидеть на печатной плате без зазоров. Плоскостность и высота формы являются важнейшими требованиями.
Алюминиевые сплавы – как каждый из них ведет себя при штамповке
| Сплав | Формируемость | Сила | Неприятный риск | Ответ на анодирование | Лучшее приложение |
|---|---|---|---|---|---|
| 1100 | Отличный | Низкий | Высокий – самый мягкий | Отличное – чистое, яркое послевкусие. | Отражатели декоративные |
| 3003 | Хороший | Низкий – средний | Умеренный | Хороший | Тепловые экраны, чехлы |
| 5052 | Хороший | Умеренный | Умеренный | Хорошо – небольшое изменение цвета | Общая штамповка морская |
| 6061 | Справедливый | Высокий | Низкий – средний | Ярмарка – видимое зерно после анодирования | Структурные кронштейны |
1100 Это самый чистый алюминий — минимум 99%. Он легко формируется и анодируется до яркого, отражающего блеска. Но он мягкий и агрессивно желчится. Полированные матрицы и частая смазка обязательны.
3003 добавляет марганец для прочности. Он хорошо формуется и обладает умеренной коррозионной стойкостью. Универсальный сплав для теплозащитных экранов и чехлов.
5052 добавляет магний для прочности и коррозионной стойкости. Это наиболее распространенный штамповочный сплав — хороший баланс формуемости, прочности и реакции на анодирование.
6061 содержит магний и кремний. Он обеспечивает самую высокую прочность из четырех, но менее поддается формованию и после анодирования имеет видимые зерна. Используется для конструкционных кронштейнов, где прочность важнее внешнего вида.
Два поверхностных дефекта, которые портят штамповку алюминиевых деталей
Раздражение. Алюминий прилипает к штампу. Когда поверхность штампа не отполирована или смазка недостаточна, алюминий попадает на штамп и разрывает поверхность детали. В результате получается шероховатый, размазанный участок, часто на самой видимой поверхности детали. Истирание невозможно устранить путем удаления заусенцев или полировки без изменения размеров детали. Это необходимо предотвратить.
Царапины. Алюминий мягкий. Скол на матрице, неровный конвейер или неосторожная передача могут поцарапать поверхность. Царапина глубиной 0,02 мм на стальной детали является косметической. На детали из анодированного алюминия она становится видимой темной линией — и деталь отправляется на слом.
Как мы контролируем оба:
Полированные поверхности матрицы– Вставки штампов отполированы до Ra 0,1 мкм или лучше на формообразующих поверхностях. Любая отметка инструмента на штампе переносится на деталь.
Контролируемая смазка– Плотная смазочная пленка предотвращает контакт металла с металлом. Мы используем смазочные материалы на водной основе для алюминия — смазочные материалы на масляной основе могут испачкать поверхность перед анодированием.
Управление микросхемой в кристалле– стружка, оставшаяся в полости матрицы, царапает деталь при следующем ходе. На каждой станции мы используем продувку воздухом и вакуумную эвакуацию.
Обращение в перчатках– от пресса до упаковочной коробки работа с деталями осуществляется в чистых перчатках. На голых руках остаются следы масла, которые вызывают неравномерное анодирование.
Допуски и качество – что мы контролируем при изготовлении штампованных алюминиевых деталей
| Характеристика | Типичная толерантность | Метод измерения |
|---|---|---|
| Положение отверстия | ±0,05 мм | Оптический компаратор, КИМ |
| Место сгиба | ±0,05 мм | Оптический компаратор, КИМ |
| Угол изгиба | ±0,5° | Оптический компаратор, угломер |
| Высота формы | ±0,1 мм | Высота колеи, смМ |
| Плоскостность | 0,1 мм (мелкие детали) | Поверхностная плита, ШМ |
| Дефекты поверхности | Не истирается, не царапается >0,02 мм. | Визуальное увеличение до 10×. |
Плоскостностьимеет решающее значение для корпусов и экранов. Алюминий коробится после извлечения, если формовочное напряжение не сбалансировано. Мы контролируем плоскостность с помощью отжига для снятия напряжений, регулировки штампа или чеканки детали на конечной станции.
Угол изгибана него влияет упругая отдача. Алюминий пружинит на 2–4° в зависимости от сплава и состояния. Мы компенсируем это чрезмерным изгибом штампа, что проверяется на тест-полоске перед его вырезанием.
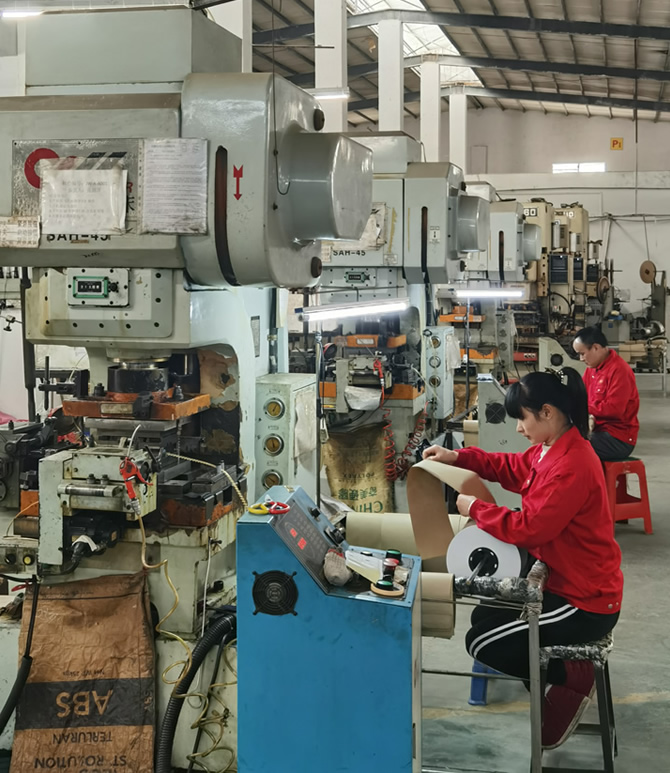
Реальный пример — теплозащитный экран 5052 с истиранием на видимой поверхности
Немецкому производителю бытовой техники требовался алюминиевый теплозащитный экран 5052 толщиной 0,8 мм, с двумя изгибами и видимой поверхностью без потертостей и царапин. Их предыдущий поставщик эксплуатировал деталь со стандартной смазкой матрицы — на видимой поверхности на станции 3 появились истирания, а 12% деталей не прошли косметический осмотр.
Что мы сделали по-другому:
- Отполировал вставки матрицы до Ra 0,1 мкм на всех формообразующих поверхностях — удалил следы инструмента, вызывавшие истирание.
- Перешел на смазку на водной основе, наносимую последовательно при каждом ходе поршня — без пятен масла и контакта металла с металлом.
- Добавлена продувка воздухом на станции 3 для удаления алюминиевой стружки перед следующим ходом.
- Качество поверхности проверено при 10-кратном увеличении на каждых 200 изделиях.
- Отгружено 600 000 штук без косметических браков. Заказчик исключил входной визуальный осмотр.
Вот чтоштамповка алюминиевых деталейДолжен предоставить: не просто деталь, соответствующую чертежу, а поверхность, которая выдержит анодирование, поскольку дефекты, разрушающие алюминиевые детали, — это поверхностные дефекты, а не размерные.
Часто задаваемые вопросы
Вопрос 1: Почему алюминий истирается во время штамповки и как этого избежать?
Ответ: Истирание происходит, когда алюминий под давлением попадает на поверхность штампа — он приваривается к инструменту и разрывает поверхность детали. Для профилактики необходимы три вещи: полировка поверхностей матрицы (Ra 0,1 мкм или выше), постоянная смазка (на водной основе для алюминия) и удаление стружки (обдувка воздухом или вакуум на каждой станции). Для штампованных алюминиевых деталей с видимыми поверхностями истирание является косметическим дефектом, который анодирование делает постоянным. Мы контролируем это на штампе, а не после штамповки детали.
В2: Можете ли вы штамповать алюминиевые детали, которые будут анодированы?
О: Да, и мы готовим поверхность специально для анодирования. Анодирование не скрывает царапины и потертости; оно усиливает их. Мы полируем вставки штампов, контролируем смазку, удаляем стружку и работаем с деталями в перчатках, чтобы предотвратить загрязнение. Дляштамповка алюминиевых деталейкоторые будут анодированы, мы проверяем поверхности под 10-кратным увеличением перед отправкой, поскольку дефект, который выдерживает визуальный контроль на необработанном алюминии, после анодирования становится видимым браком.
В3: В чем разница между 5052 и 6061 для штампованных алюминиевых деталей?
О: 5052 обеспечивает лучшую формуемость и более стабильную реакцию на анодирование — это стандартный выбор для теплозащитных экранов, крышек и общей штамповки. Сплав 6061 обеспечивает более высокую прочность, но менее пластичен и после анодирования имеет видимые зерна. Он используется для конструкционных кронштейнов, где прочность имеет большее значение, чем внешний вид. Дляштамповка алюминиевых деталейс учетом косметических требований обычно лучшим выбором является 5052. Мы рассматриваем область применения, прежде чем рекомендовать сплав, а не только требования к прочности.
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.


X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности