Продукты

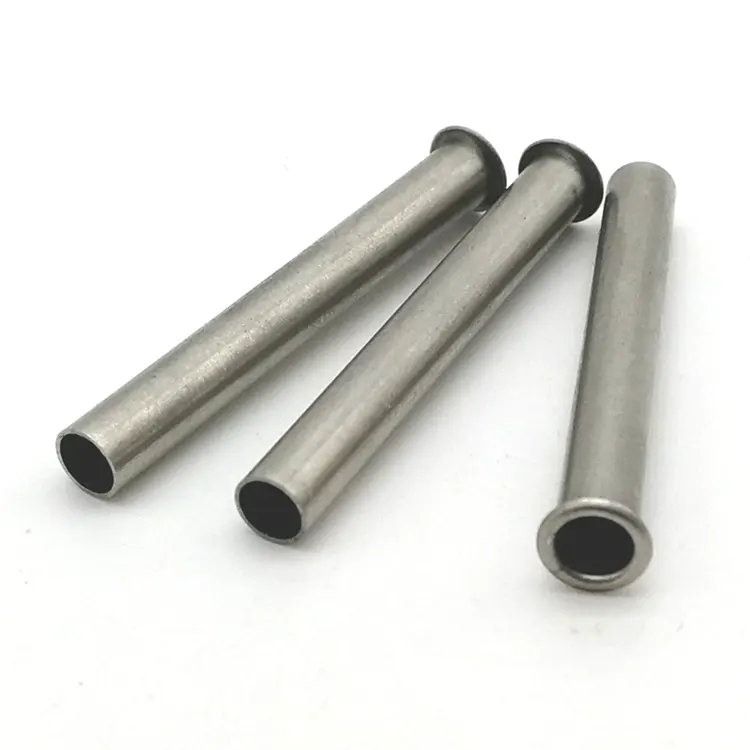
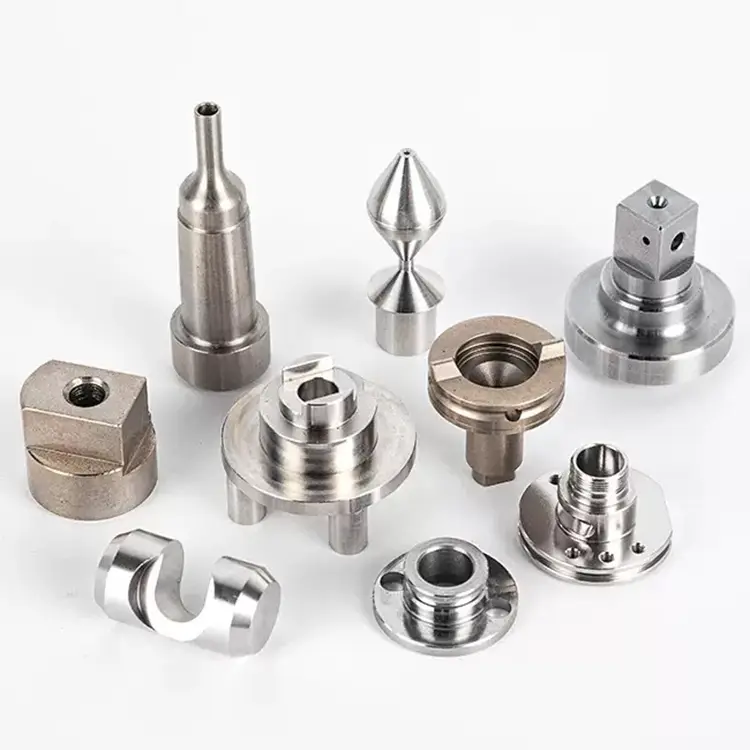
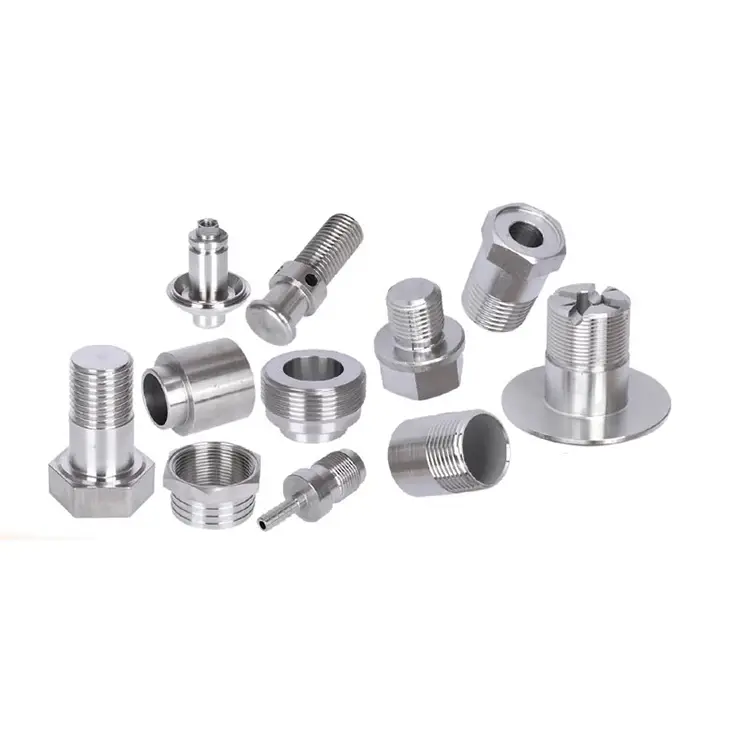
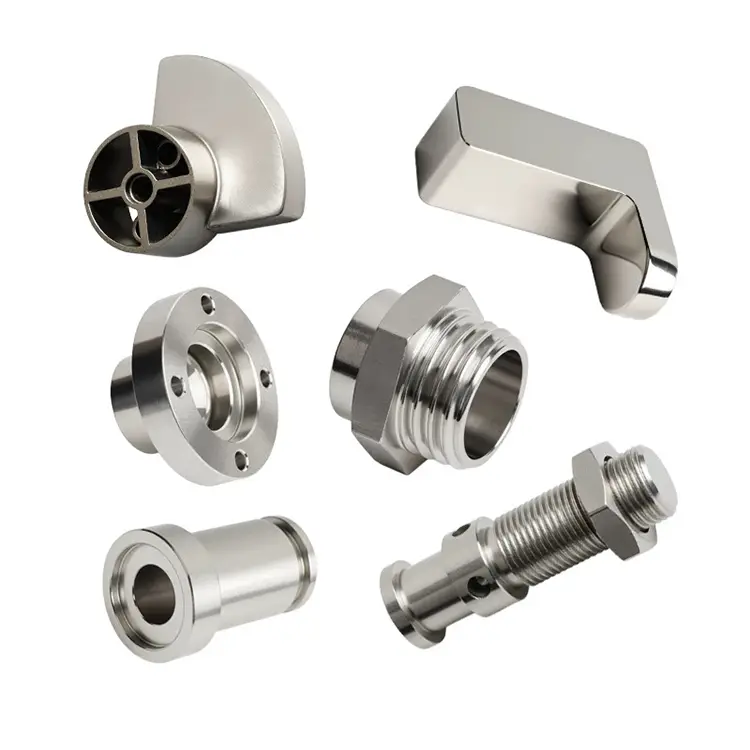
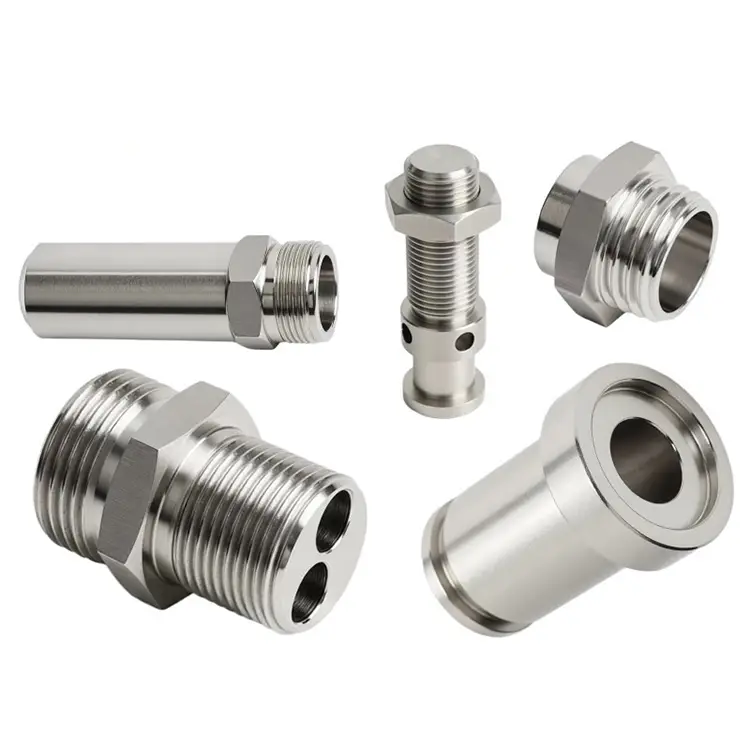
Детали токарных станков с ЧПУ
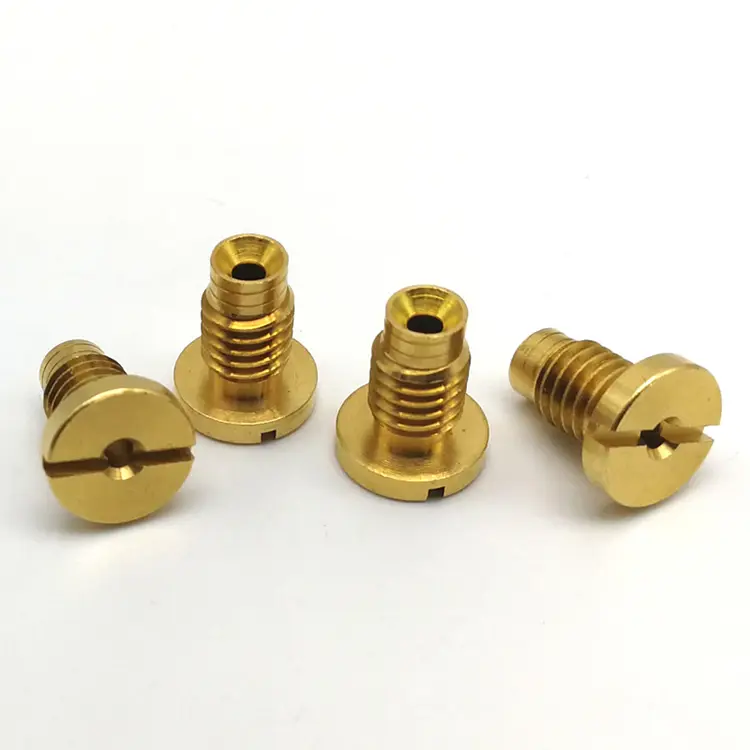
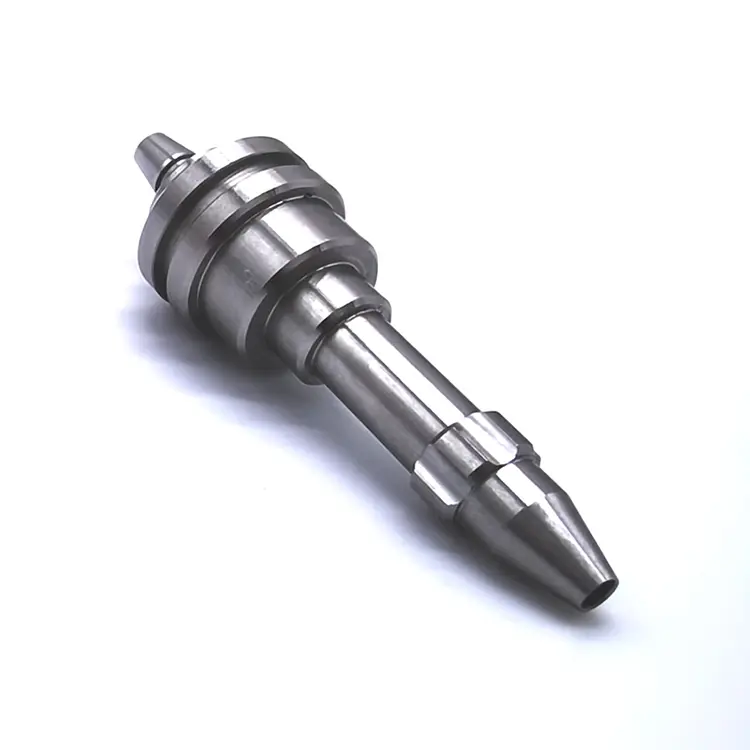
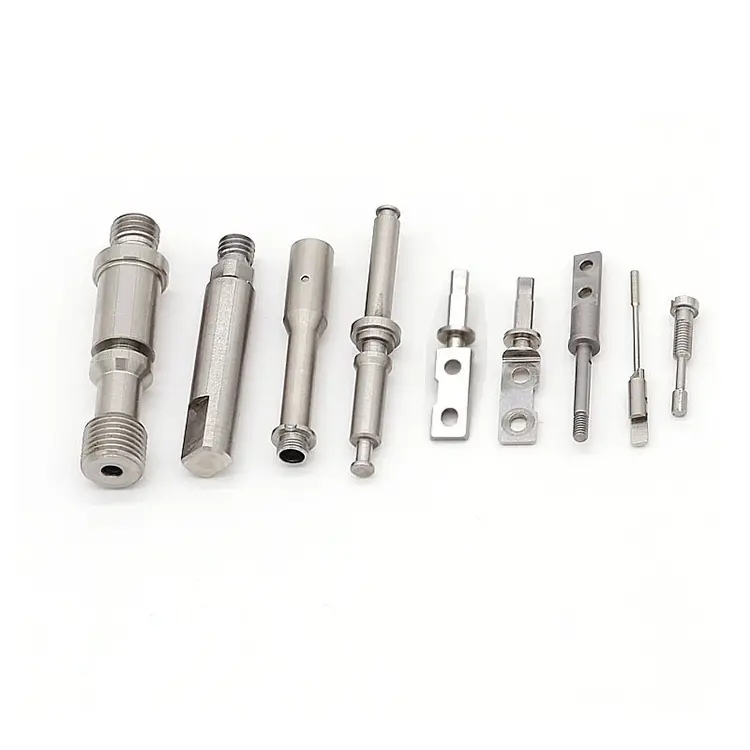
Детали токарных станков с ЧПУ изготавливаются по конкретным размерам. В результате это означает, что детали точно подходят друг к другу и функционируют так, как задумано, без зазоров и смещений. Жесткие допуски имеют решающее значение в таких отраслях, как аэрокосмическая, автомобильная и медицинская промышленность, где даже малейшее отклонение может повлиять на производительность или безопасность. Nuote Metals и наша команда занимаются токарной обработкой с ЧПУ более 10 лет. Присылайте нам свои требования к токарной обработке.
Отправить запрос
Описание продукта
Обработанную деталь оценивают по тому, насколько хорошо она соответствует своему чертежу. Деталь токарного станка с ЧПУ оценивается по тому, насколько хорошо станок соответствует чертежу после установки детали. Шпиндель, вылет которого составляет 0,005 мм, передает это биение на каждую заготовку, производимую токарным станком. Револьверная головка, которая смещается под режущей нагрузкой, теряет положение при каждой смене инструмента. Гильза задней бабки, которая расширяется под действием тепла, смещает заготовку от центра по мере нагревания станка.
Детали машин живут под нагрузкой, теплом и вибрацией, и они должны противостоять всем трем, не двигаясь. В Nuote Metals мы обрабатываемДетали токарных станков с ЧПУс жесткостью и термической стабильностью в качестве основных требований, а не только с допусками по размерам. В этой статье объясняется, что это значит и в чем проявляется разница.
Чем детали машин отличаются от деталей заготовок
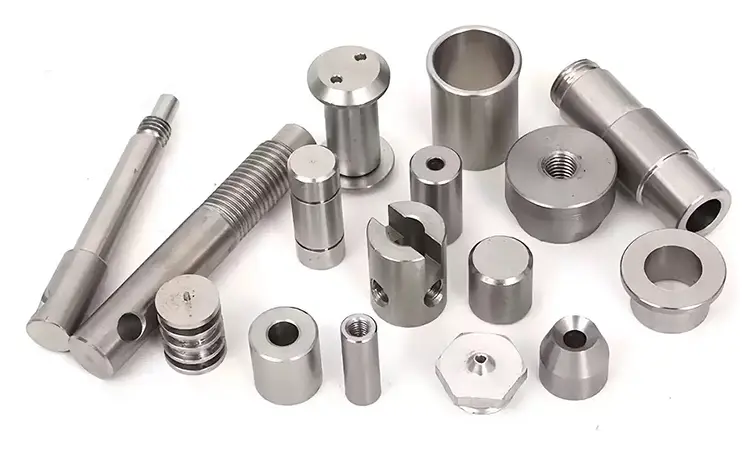
Большинство обрабатываемых деталей являются составными частями изделия: гидравлический штуцер, корпус датчика, кронштейн. Они должны соответствовать терпимости и функционировать на службе. Детали машин разные: они являются компонентами инструмента, из которого изготавливаются другие детали. Их ошибки умножаются на каждую заготовку, которую производит станок.
Жесткость.Державка инструмента, которая отклоняется на 0,01 мм под нагрузкой резания, создает заготовку, которая смещается на 0,01 мм. Прогиб может не проявиться при статическом осмотре КИМ — он появляется только под нагрузкой. Мы проверяем жесткость, моделируя силы резания на испытательном стенде.
Термическая стабильность.Корпус шпинделя, который увеличивается на 0,02 мм по мере прогрева станка, перемещает инструмент относительно заготовки. Первая часть смены – толерантность; 50-я часть - нет. Мы подбираем материалы с низким расширением и проверяем стабильность размеров в диапазоне 20–40°C.
Носите жизнь.Механизм индексации револьверной головки, который изнашивается на 0,005 мм после 10 000 смен инструмента, со временем теряет точность позиционирования. Мы рекомендуем закаленные, азотированные поверхности и сменные изнашиваемые вставки.
Деталь машины, которая соответствует чертежу, но прогибается под нагрузкой, является вышедшей из строя деталью. Мы измеряем жесткость, термическую стабильность и срок службы наряду с размерными допусками.
Детали машин, которые мы производим
| Тип детали | Материал | Ключевое требование | Инспекционный фокус |
|---|---|---|---|
| Корпус шпинделя | Чугун / 4140 | Термическая стабильность, концентричность отверстия | Концентричность, округлость, термический рост |
| Корпус башни | 4140/8620 | Точность индексации, износостойкость | Повторяемость положения, твердость, качество поверхности |
| Держатели инструментов (VDI/BMT) | 4140/4340 | Жесткость, конусный контакт | Угол конусности, биение, прогиб под нагрузкой |
| Перо задней бабки | 1045/4140 | Прямолинейность, термический рост | Прямолинейность, допуск на диаметр, качество поверхности |
| Зажимные кулачки | 8620 цементированный/алюминий | Износостойкость, точность захвата | Твердость, параллельность губок, профиль зубцов |
| Опорные блоки шарико-винтовой передачи | 4140 / алюминий | Соосность отверстий подшипников, жесткость | Положение отверстия, плоскостность, выравнивание монтажного отверстия. |
Примечание по корпусам шпинделей:Отверстие должно быть концентрично установочной поверхности в пределах 0,003 мм — не просто круглое и не по размеру. Мы обрабатываем корпуса шпинделей в камере с контролируемой температурой и проверяем соосность с помощью Talyrond после того, как деталь стабилизируется при 20°C. Измеренный теплый корпус будет отличаться от измеренного холодного — и из-за этого машина выйдет из строя.
Как мы обрабатываем детали по-разному
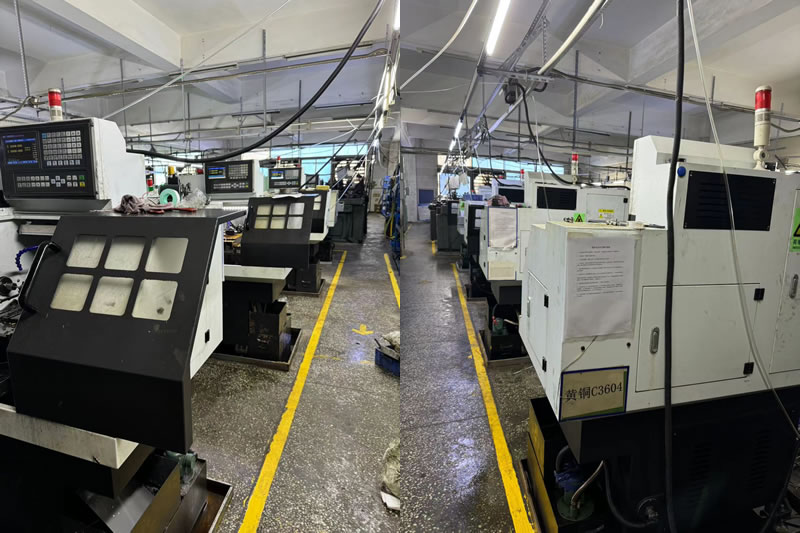
Технологический план для детали машины не такой же, как для детали. Три различия имеют наибольшее значение.
1. Снятие напряжений перед окончательной обработкой.
Отливки и тяжелые прутки испытывают внутренние напряжения. Если деталь обработана до окончательного размера до снятия напряжения, после установки она будет перемещаться, и станок потеряет точность. Мы выполняем черновую обработку, снимаем стресс, а затем завершаем обработку. ДляДетали токарных станков с ЧПУнапример, корпуса шпинделя и корпуса револьверной головки, этот шаг не является обязательным.
2. Жесткость проверена при моделируемой нагрузке.
Державка инструмента, которая идеально измеряет параметры в состоянии покоя, может отклониться под действием силы резания. Мы нагружаем испытательные приспособления для имитации сил резания, а затем измеряем прогиб. Держатель, который отклоняется более чем на 0,005 мм под нагрузкой 500 Н, бракуется, даже если его статические размеры соответствуют действительности.
3. Термический рост, нанесенный на карту во всем рабочем диапазоне.
Мы измеряем критические размеры при 20°C, 30°C и 40°C, затем рассчитываем коэффициент теплового расширения и сравниваем его с проектными требованиями. Для корпусов шпинделей и пиноли задней бабки термический рост должен быть предсказуемым и находиться в пределах диапазона компенсации, установленного производителем станка.
Реальный пример — корпус шпинделя для производителя прецизионных токарных станков
Тайваньскому производителю токарных станков требовался корпус шпинделя с концентричностью отверстия 0,003 мм, круглостью 0,005 мм и температурным ростом менее 0,01 мм в диапазоне 20–40°C. Их предыдущий поставщик выточил корпус из чугуна без снятия напряжений. При осмотре отверстие было концентрическим, но после установки и прогрева оно вышло на 0,02 мм. Токарный станок не мог выдержать допуск на заготовках.
Что мы сделали по-другому:
- Черновая обработка, снятие напряжений, а затем чистовая обработка канала ствола, снятие литейного напряжения перед окончательной обработкой.
- Обработано в ячейке с температурой 20°C ± 1°C — во время чистовой обработки температурный дрейф отсутствует.
- Проверена концентричность с помощью Talyrond после 24-часовой стабилизации.
- Нанесен на карту термический рост при 20°C, 30°C и 40°C — подтвержден рост на 0,008 мм в пределах спецификации.
- Отгружено 200 корпусов с нулевым биением после установки.
Вот чтоДетали токарных станков с ЧПУдолжен доставить:не просто деталь, которая правильно измеряет в смотровой комнате, а деталь, которая сохраняет точность машины после установки и прогрева.
Часто задаваемые вопросы
В1: Почему необходимо снятие напряжений для деталей токарных станков с ЧПУ?
Ответ: Отливки и тяжелые прутки испытывают внутренние напряжения в результате охлаждения и прокатки. Механическая обработка удаляет материал и перераспределяет это напряжение: деталь измеряется правильно, а затем перемещается после установки. Для корпуса шпинделя перемещение на 0,01 мм после установки приводит к биению 0,01 мм на каждой заготовке. Мы выполняем черновую обработку, снимаем стресс, а затем завершаем обработку. Это стандарт дляДетали токарных станков с ЧПУкоторый должен сохранять точность под нагрузкой и температурой.
Вопрос 2: Как вы проверяете жесткость держателей инструментов и компонентов револьверной головки?
Ответ: Мы моделируем силы резания на стенде для нагрузочных испытаний: прикладываем известную силу к кончику инструмента или револьверной головке и измеряем отклонение с помощью циферблатного индикатора или лазерного датчика смещения. Державка инструмента, отклоняющаяся более чем на 0,005 мм под нагрузкой 500 Н, бракуется, даже если ее статические размеры находятся в пределах допуска. Статический осмотр не может предсказать прогиб под нагрузкой. ДляДетали токарных станков с ЧПУ,мы измеряем оба.
В3: Можете ли вы сопоставить тепловое расширение детали машины со спецификацией производителя машины?
А: Да. Мы измеряем критические размеры при 20°C, 30°C и 40°C, рассчитываем коэффициент теплового расширения и сравниваем его с проектными требованиями. Если естественное расширение материала выходит за пределы спецификации, мы рекомендуем альтернативный материал или корректируем геометрию для компенсации. Для корпусов шпинделей и пиноли задней бабки температурный рост должен быть предсказуемым, а не просто небольшим. Nuote Metals предоставляет отчет о термическом росте при каждомДетали токарных станков с ЧПУзаказ.
Горячие Теги: Поставщик токарных деталей с ЧПУ, Прецизионные токарные детали, Изготовленные на заказ детали с ЧПУ
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности