Продукты

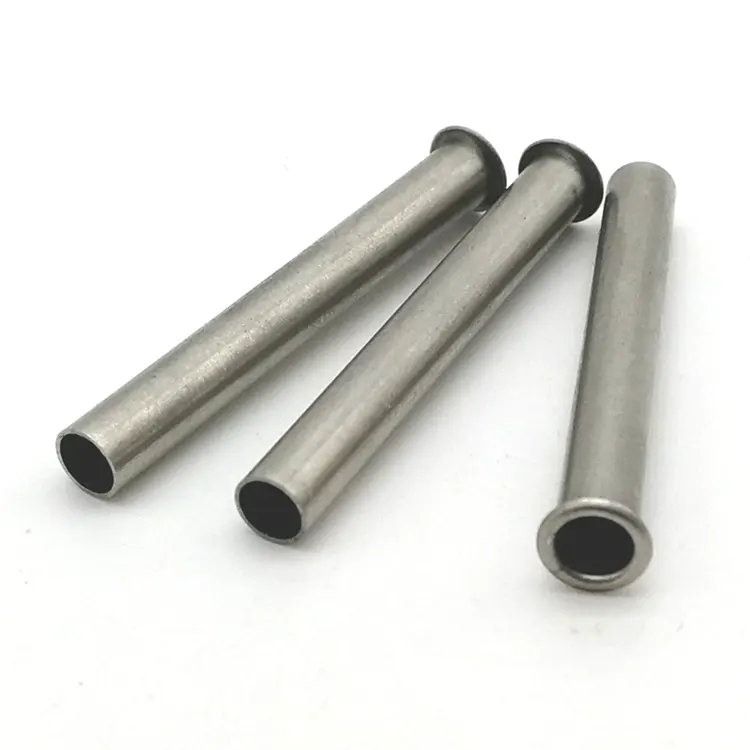
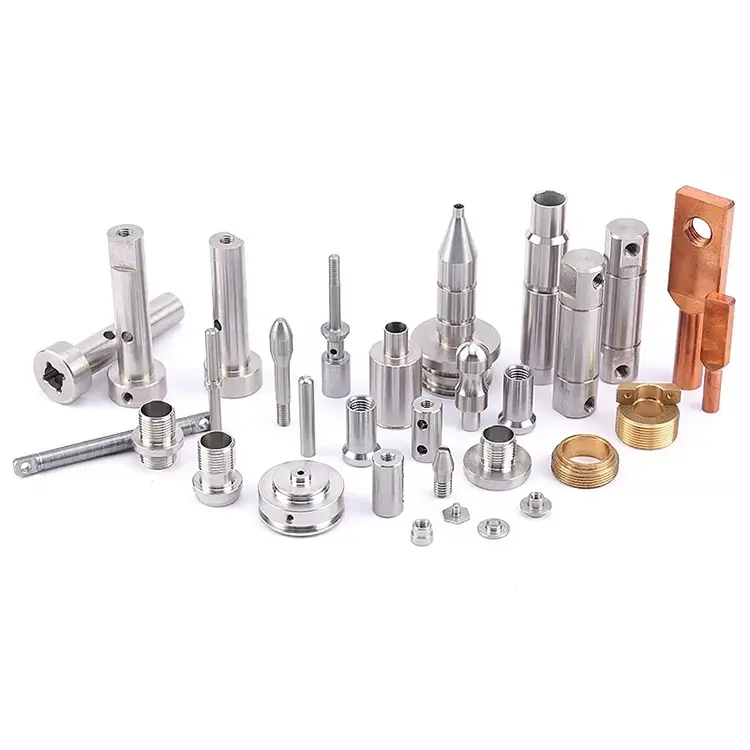
Обработанные компоненты
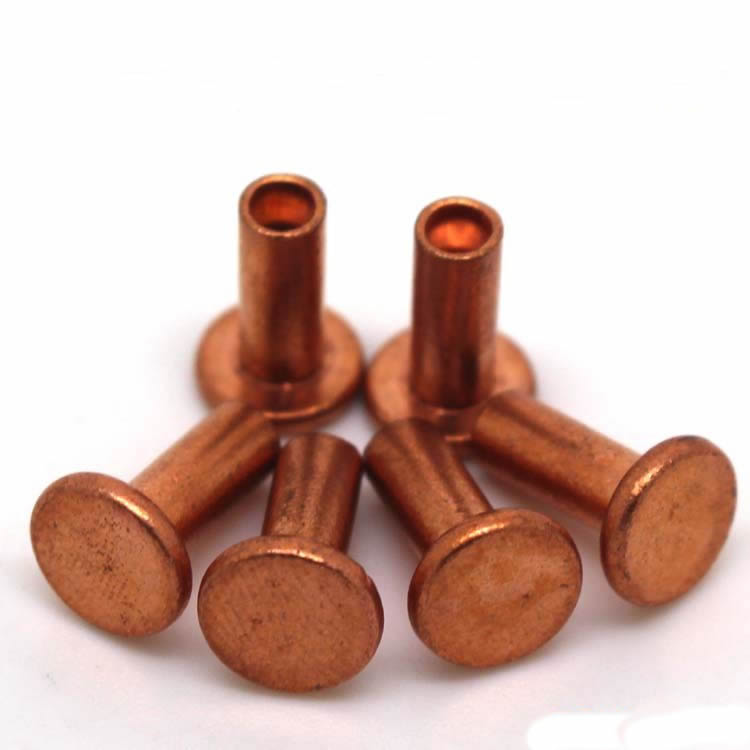
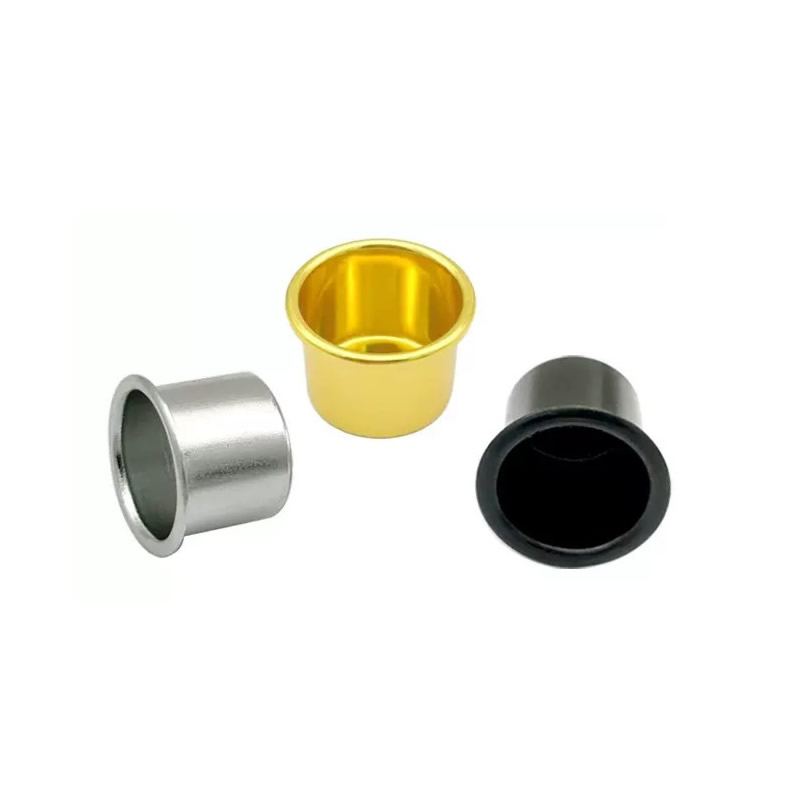
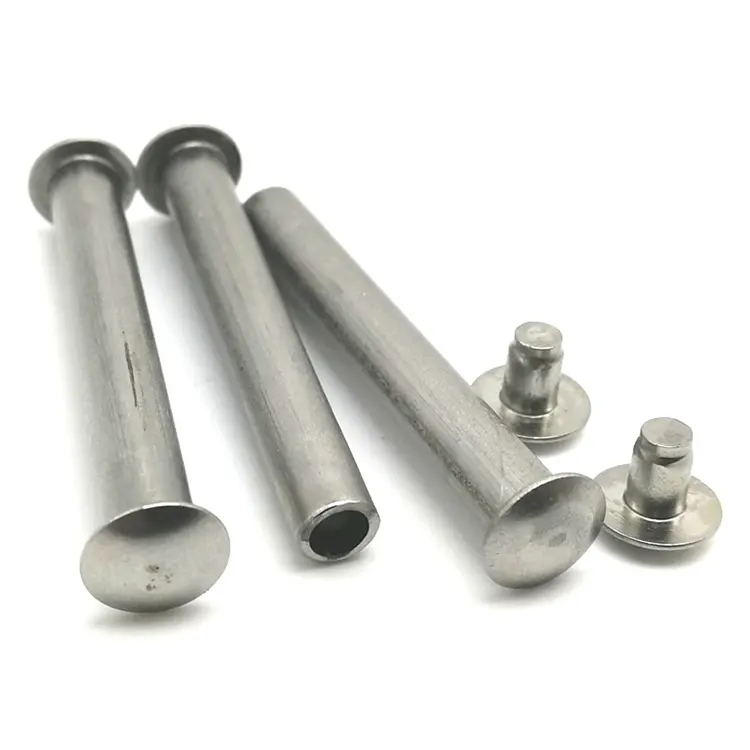
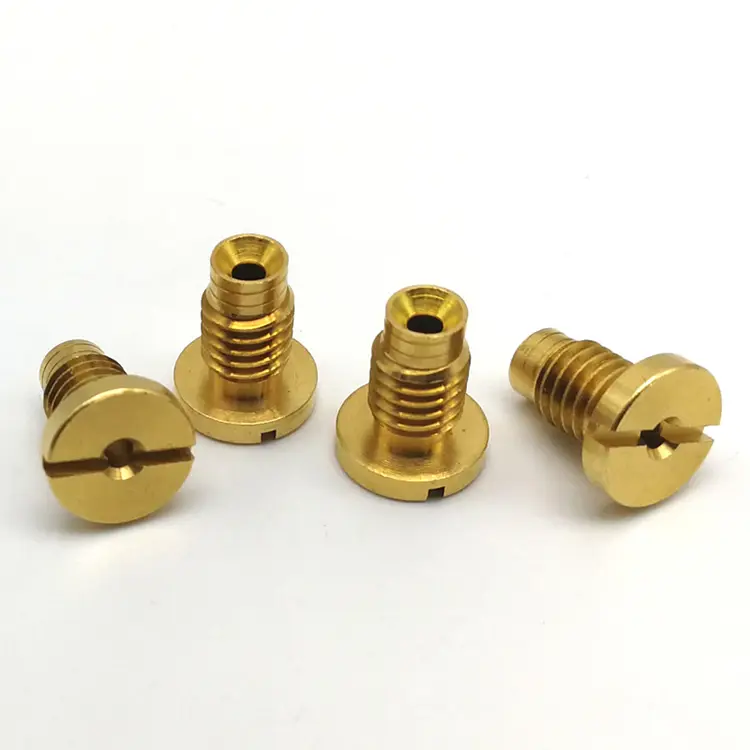
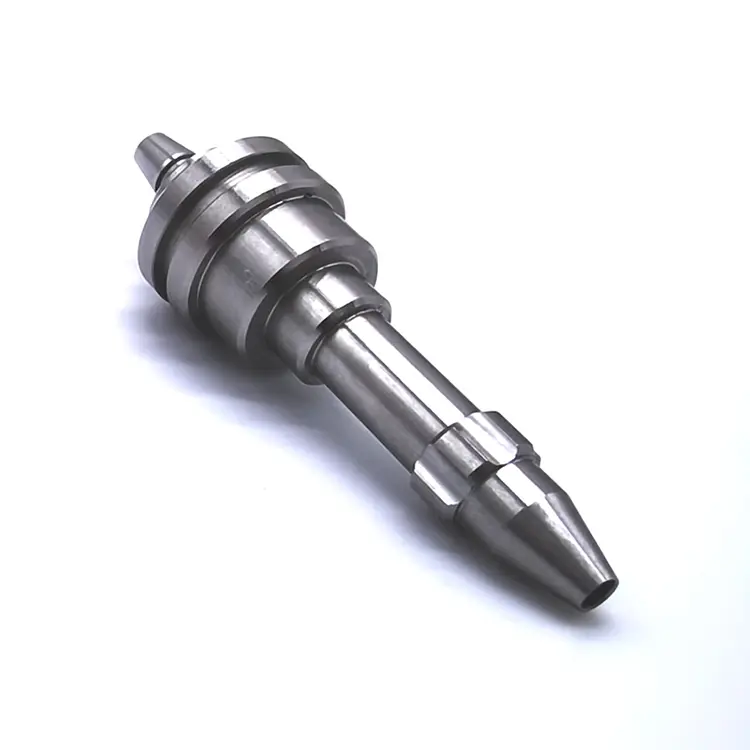
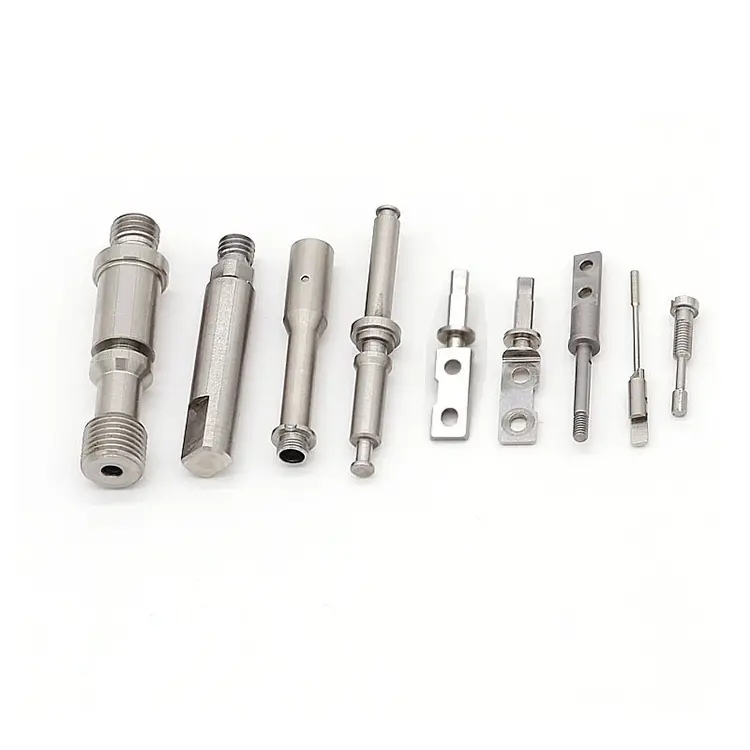
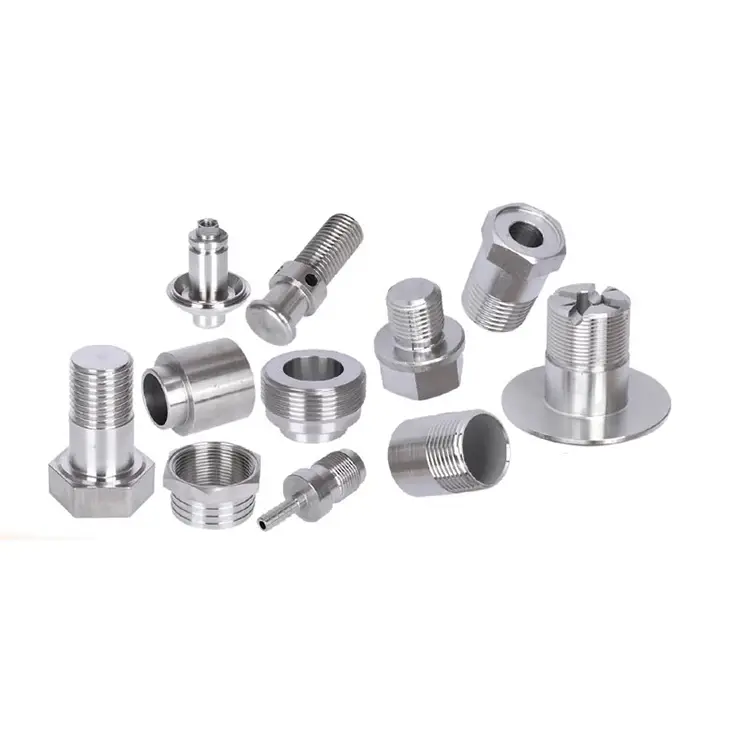
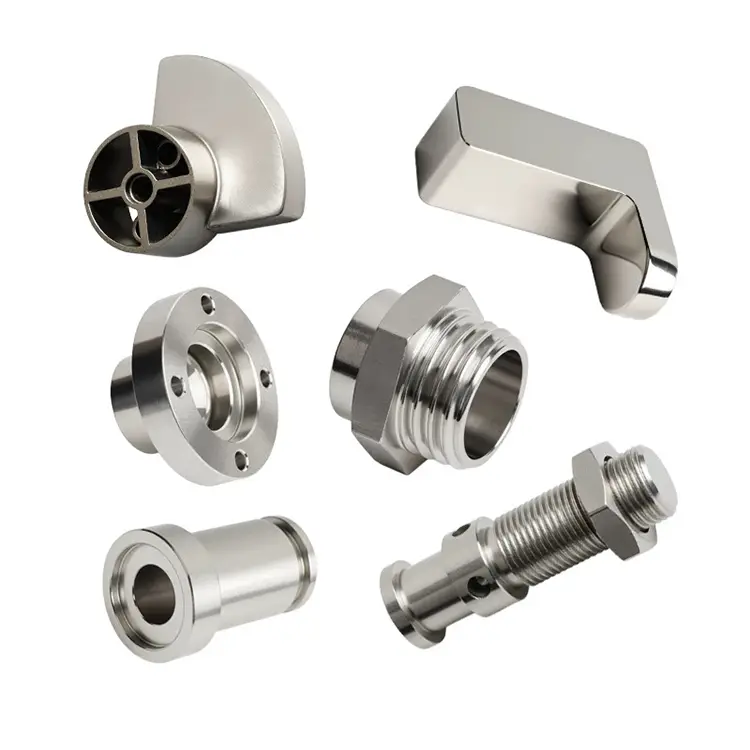
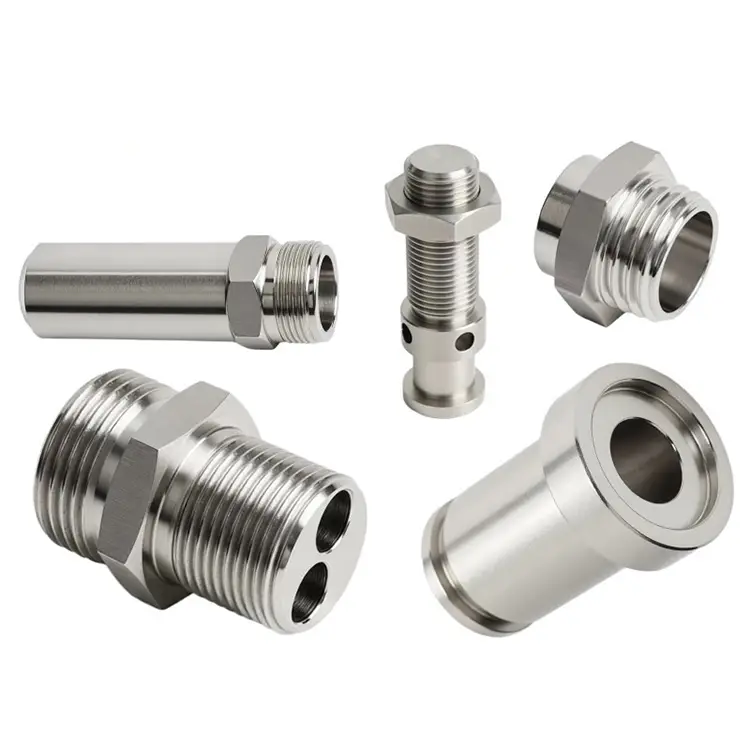
Nuote Metals специализируется на производстве механически обработанных компонентов из различных материалов, включая алюминий, сталь, нержавеющую сталь, латунь и титан. Сосредоточив внимание на точности и эффективности, мы используем полностью автоматизированные станки с ЧПУ для достижения беспрецедентной повторяемости размеров и производительности.
Отправить запрос
Описание продукта
Обработанные компоненты – начните с функции, а не с машины
Большинство покупателей присылают чертеж и спрашивают: «Сможете ли вы это сделать?» На чертеже указаны материал, допуск и обработка поверхности. Но это редко объясняет почему. Почему 4140, а не 1045? Почему 28–32 HRC вместо 45 HRC? Почему Ra 0,4 мкм на этом отверстии, а Ra 1,6 мкм на этом?
Когда функция не понятна, компонент обрабатывается по чертежу и выходит из строя. Вал, который изнашивается преждевременно. Корпус, который трескается от вибрации. Втулка, которая схватывается через три месяца. Рисунок был встречен. Функции не было.
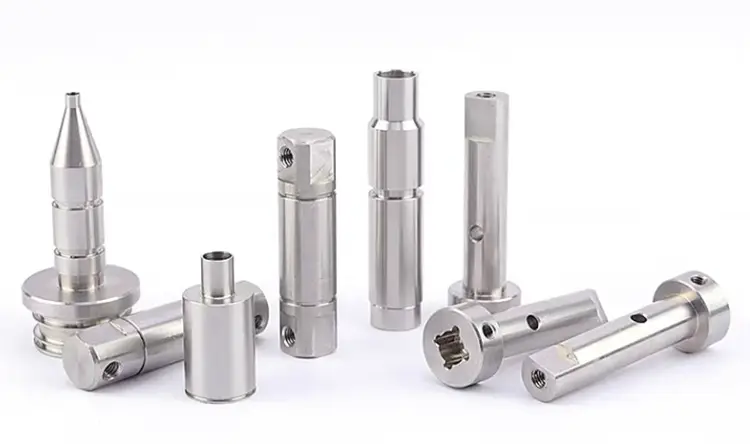
В Nuote Metals мы производимобработанные компонентыначав с функции: что должна делать деталь, что она должна пережить и как она выйдет из строя, если что-то пойдет не так. Затем мы выбираем соответствующий материал, термическую обработку и процесс обработки. В этой статье объясняется, как работает этот обратный выбор и почему он позволяет создавать компоненты, которые служат дольше, чем сам чертеж.
Четыре функции, определяющие выбор компонентов
Каждый обработанный компонент выполняет как минимум одну основную функцию. Функция определяет материал, термическую обработку и критические точки контроля.
1. Износостойкость.
Компоненты, которые скользят, вращаются или контактируют с абразивной средой — втулки, изнашиваемые пластины, седла клапанов, толкатели кулачков. Материал должен противостоять потере поверхностного материала. Твердость и микроструктура имеют большее значение, чем прочность на разрыв. Типичный выбор: 440C, D2, науглероженный 8620, азотированный 4140.
2. Усталостная устойчивость.
Компоненты, которые вращаются или циклически работают под нагрузкой — валы, оси, шатуны, пружины. Материал должен противостоять возникновению и распространению трещин. Чистота, зернистость и качество поверхности имеют большее значение, чем объемная твердость. Типичный выбор: 4340, 4140, 17-4 PH, поверхности с дробеструйной обработкой.
3. Коррозионная стойкость.
Компоненты, подвергающиеся воздействию влаги, химикатов или соли — морская арматура, детали пищевого оборудования, корпуса химических клапанов. Материал должен противостоять электрохимическому воздействию. Химия сплавов и пассивация имеют большее значение, чем прочность. Типичный выбор: 316, 17-4 PH, дуплексная нержавеющая сталь, титан.
4. Точная посадка.
Компоненты, которые собираются с малым зазором или с натягом — катушки, втулки, оптические крепления, детали приборов. Материал должен сохранять размеры при термоциклировании. Тепловое расширение и обрабатываемость имеют большее значение, чем твердость. Типичный выбор: 6061, 7075, 303, латунь, бронза.
Компонент может выполнять более одной функции. Золотник гидравлического клапана должен противостоять износу (скользящий контакт) и обеспечивать точную посадку (зазор). Материал и термическая обработка должны удовлетворять обоим требованиям, поэтому мы проверяем функциональность, прежде чем рекомендовать марку.
От функции к производству – как мы осуществляем обратный выбор
Как только функция будет ясна, следует следующий маршрут производства. Вот логика, которую мы используем для общихобработанные компоненты:
| Функция | Материальное направление | Термическая обработка | Критическая точка обработки | Инспекционный фокус |
|---|---|---|---|---|
| Износостойкость | Высокоуглеродистая/инструментальная сталь | Сквозная закалка или цементация | После затвердевания измельчить, а не переворачивать | Твердость, глубина корпуса, Ra |
| Усталостная устойчивость | Легированная сталь, чистый расплав | Закалка и отпуск | Поток зерна, отсутствие острых галтелей | Чистота поверхности, остаточные напряжения |
| Коррозионная стойкость | Нержавеющая сталь, титан | Отжиг/пассивация в растворе | Избегайте размазывания, контролируйте нагрев | Тест пассивации, химия |
| Точная посадка | Алюминий, латунь, нержавеющая сталь | Снятие стресса перед финишем | Термическая компенсация | КИМ, округлость, концентричность |
| Комбинированное ношение + посадка | 4140 азотированный, 17-4 PH | Нитрид или H900 | Жесткий поворот или шлифовка после обработки | Твердость + ШМ + Талиронд |
Почему эта таблица важна:Покупатель, который указывает 4140 при 28–32 HRC для применения в условиях износа, занижает спецификацию компонента. Покупатель, который указывает 440C при 58 HRC для вала, критического по усталости, завышает требования к твердости и занижает требования к чистоте. Функция определяет правильную комбинацию, а не только рисунок.
Распространенные виды отказов – и как механическая обработка их предотвращает
Каждый обработанный компонент выходит из строя предсказуемым образом. Каждый вид отказа указывает на решение по обработке или выбору материала, которое было принято (или которого удалось избежать) во время производства.
Неисправность износа.Потеря поверхностного материала ускоряется, когда твердость недостаточна или поверхность слишком шероховата. Втулка, обработанная до Ra 1,6 мкм, будет изнашиваться быстрее, чем втулка, заточенная до Ra 0,4 мкм, даже при использовании того же материала и твердости. Для компонентов, критичных к износу, мы шлифуем или подвергаем токарной обработке функциональную поверхность и проверяем Ra профилометром.
Усталостный провал.Трещины возникают в местах дефектов поверхности — следов инструмента, прижогов при шлифовании, острых радиусов скруглений. Вал с радиусом скругления 0,2 мм выйдет из строя раньше, чем вал с радиусом скругления 0,5 мм, даже если оба соответствуют чертежу. Для компонентов, критически важных для усталости, мы указываем большие радиусы скруглений и проверяем на предмет пригара при шлифовке с помощью теста на травление.
Коррозионный провал.Детали из нержавеющей стали выходят из строя, когда обработка размазывает поверхность или внедряет частицы железа. Пассивный слой не может образоваться, и начинается питтинг. Для компонентов, критичных к коррозии, мы используем специальные инструменты, чистовую обработку с азотным охлаждением и проверяем пассивацию с помощью ферроксильного теста.
Неудачная посадка.Компоненты, которые заедают или протекают, обычно выходят из строя, потому что не было учтено тепловое расширение или потому, что исходные данные смещались между операциями. Компоненты с точной посадкой мы обрабатываем в ячейке с контролируемой температурой и используем одну и ту же базу для точения, фрезерования и контроля.
Реальный пример — азотированная износостойкая втулка 4140
Североамериканскому производителю сельскохозяйственной техники потребовалась стальная втулка 4140 для инструмента для обработки почвы. Втулка контактировала с абразивной почвой при высокой нагрузке. Их предыдущий поставщик обработал деталь по чертежу — 4140, 28–32 HRC, Ra 1,6 мкм — и втулка изнашивалась за шесть недель.
Проблема: на чертеже указана твердость, но не указан этап азотирования. При твердости 28–32 HRC поверхность была слишком мягкой для абразивного износа. Покрытие Ra 1,6 мкм ускорило потерю материала.
Что мы сделали по-другому:
- Проанализировали функцию (абразивный износ скольжения) и рекомендовали азотирование до твердости корпуса 55–62 HRC, а не только сквозную закалку.
- Обработано отверстие увеличенного размера, чтобы компенсировать рост азотирования.
- Отшлифовать отверстие после азотирования до Ra 0,4 мкм, не обтачивать.
- Отгружено 2000 штук. Срок службы втулки увеличился с 6 недель до 14 месяцев. Заказчик изменил чертеж, указав азотирование и Ra 0,4 мкм.
Вот чтообработанные компонентыдолжен доставить: не просто деталь, соответствующую чертежу, а деталь, отвечающую функции, которую должен был описать чертеж.
Часто задаваемые вопросы о выборе компонентов
В1: Можете ли вы порекомендовать материал и термическую обработку в соответствии с моим применением?
А: Да. Мы предпочитаем начинать с функции — чему должен противостоять компонент, как он движется и в какой среде он работает. Исходя из этого, мы рекомендуем материал, термическую обработку и критические точки проверки. Когда мы рассматриваемобработанные компонентыдля клиентов мы проверяем, соответствуют ли характеристики чертежа предполагаемой функции. Если есть несоответствие (например, 4140 при 28 HRC для абразивного износа), мы отмечаем это перед цитированием. Это предотвращает выход компонента, соответствующего чертежу, но вышедшего из строя.
Вопрос 2. Какую ошибку вы чаще всего видите в чертежах компонентов?
A: Указание твердости без указания процесса термообработки. «4140, 28–32 HRC» сообщает нам объемную твердость, но не указывает на необходимость азотирования, цементации или индукционной закалки поверхности. В случае износа твердость и глубина гильзы имеют большее значение, чем твердость сердечника. При усталостных испытаниях чистота и качество поверхности имеют большее значение, чем твердость. Мы проверяем каждый чертеж на наличие этого пробела и рекомендуем недостающую спецификацию перед началом производства.
Вопрос 3. Как проверить, что обработанный компонент будет выполнять свою функцию?
О: Мы проверяем элементы, которые управляют функцией, а не только размеры на чертеже. Для изнашиваемого компонента мы проверяем твердость поверхности, глубину корпуса и Ra. Для усталостного компонента мы проверяем радиусы скруглений, качество поверхности и остаточное напряжение (если указано). Что касается коррозионного компонента, мы проверяем пассивацию и химический состав. Для точно подогнанного компонента мы проверяем округлость, концентричность и посадку с помощью функционального калибра. Отчет об инспекции отражает функцию, а не только рисунок. Так мы гарантируем, чтообработанные компонентыот Nuote Metals работают эффективно, а не только на инспекционном стенде.
Горячие Теги: Поставщик механически обработанных компонентов, Производитель прецизионных обработанных деталей, Услуги по механической обработке с ЧПУ на заказ
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности