Продукты

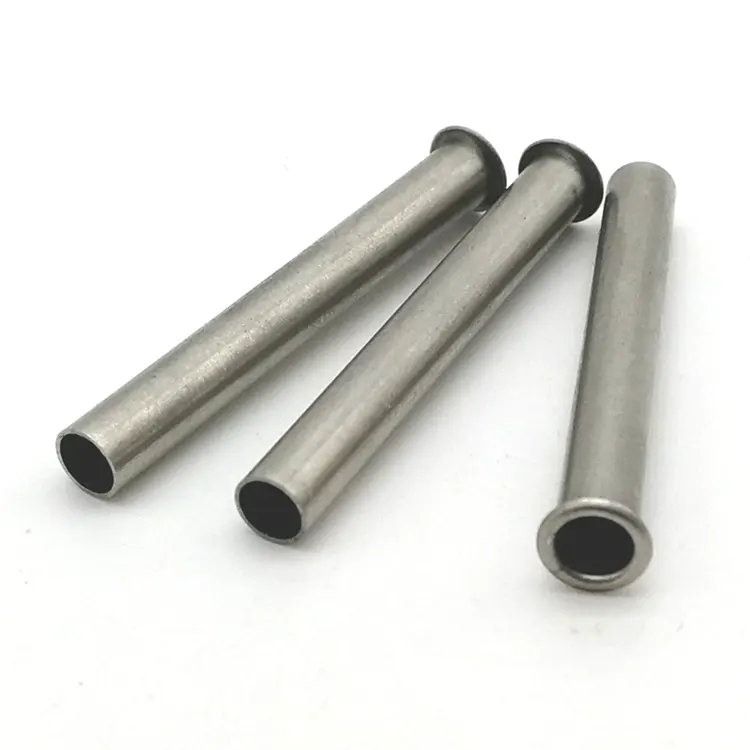
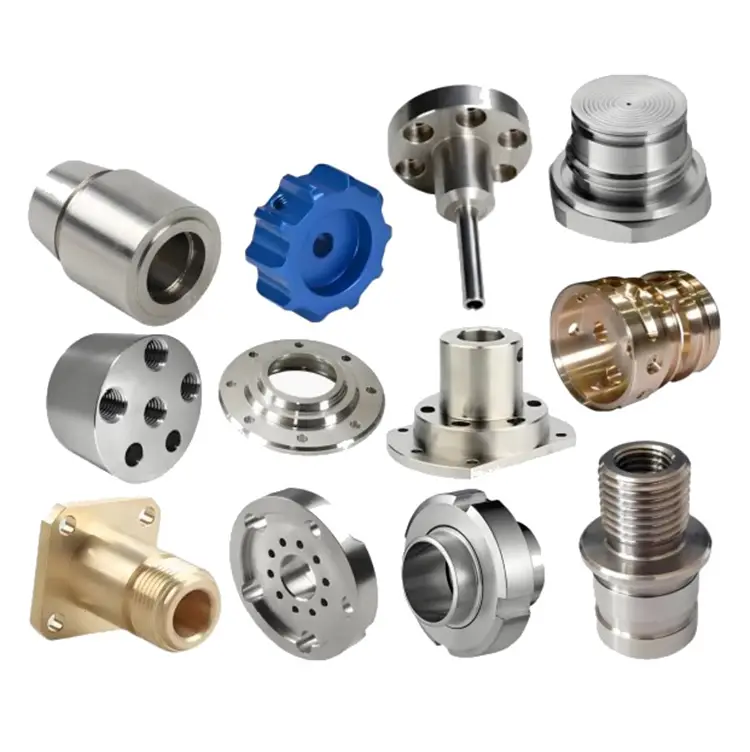
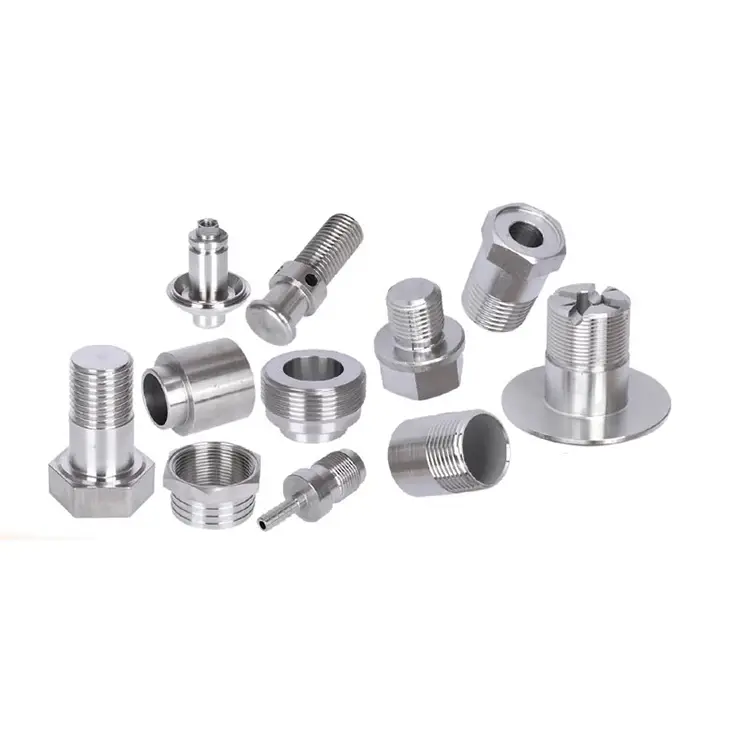
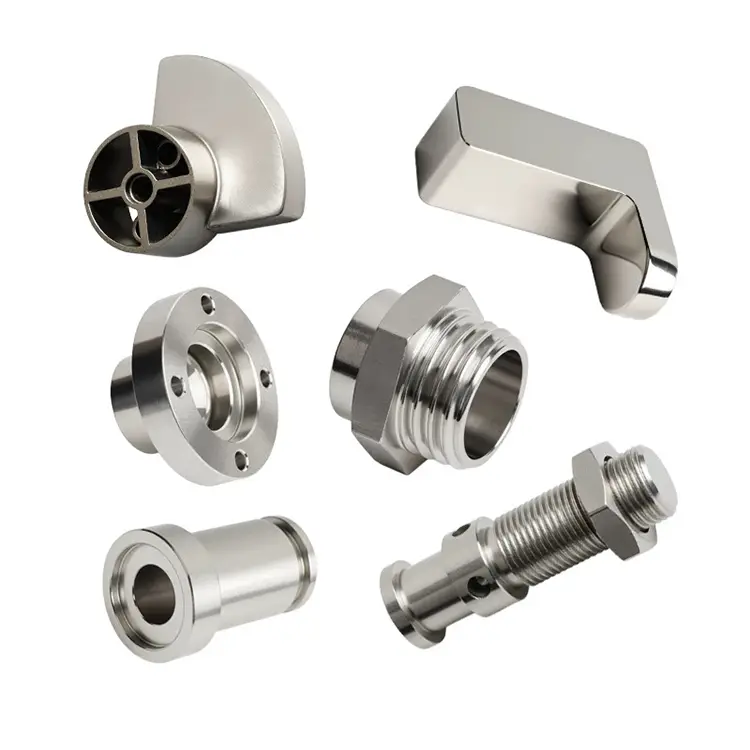
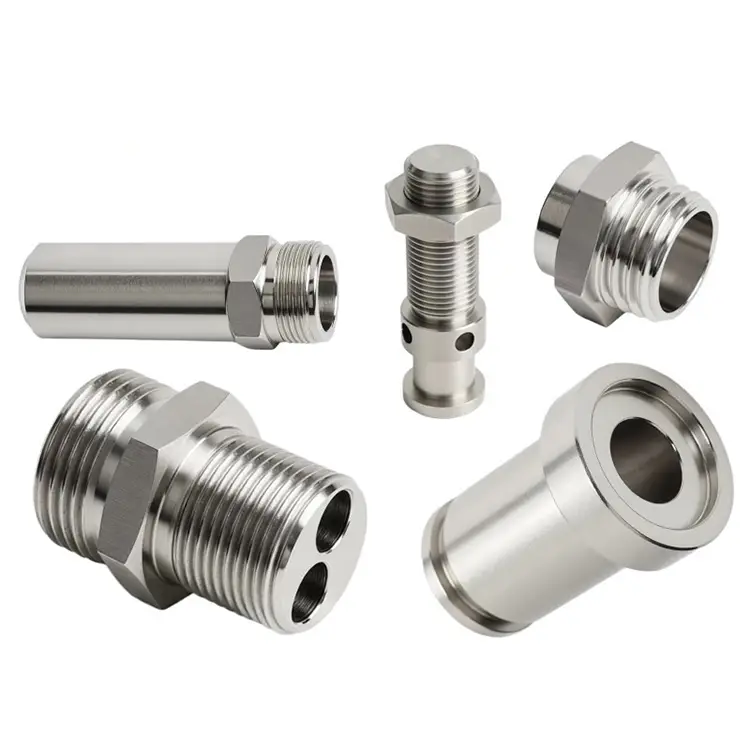
Служба точной обработки
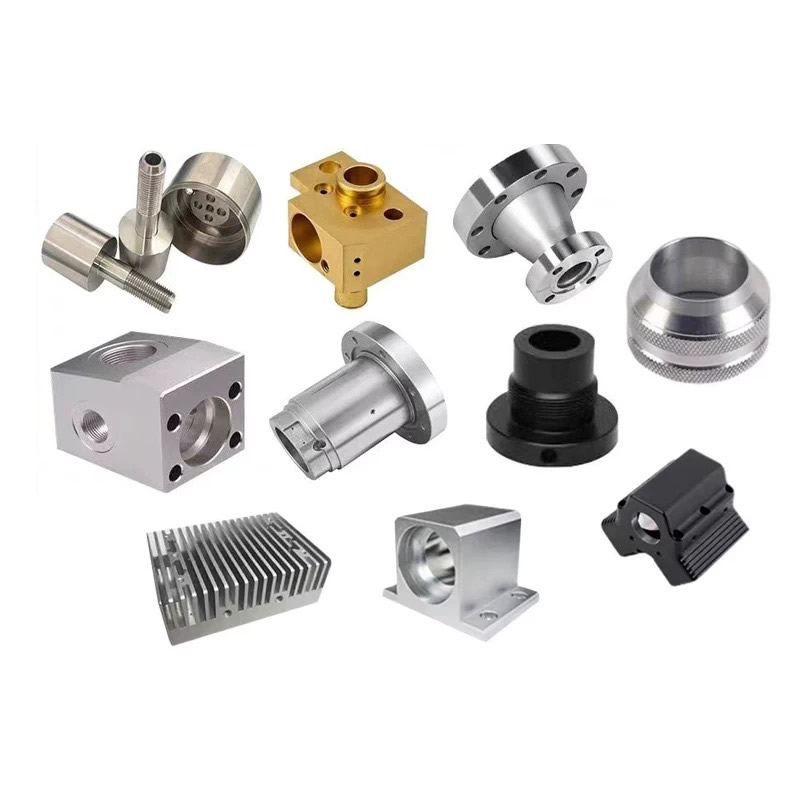
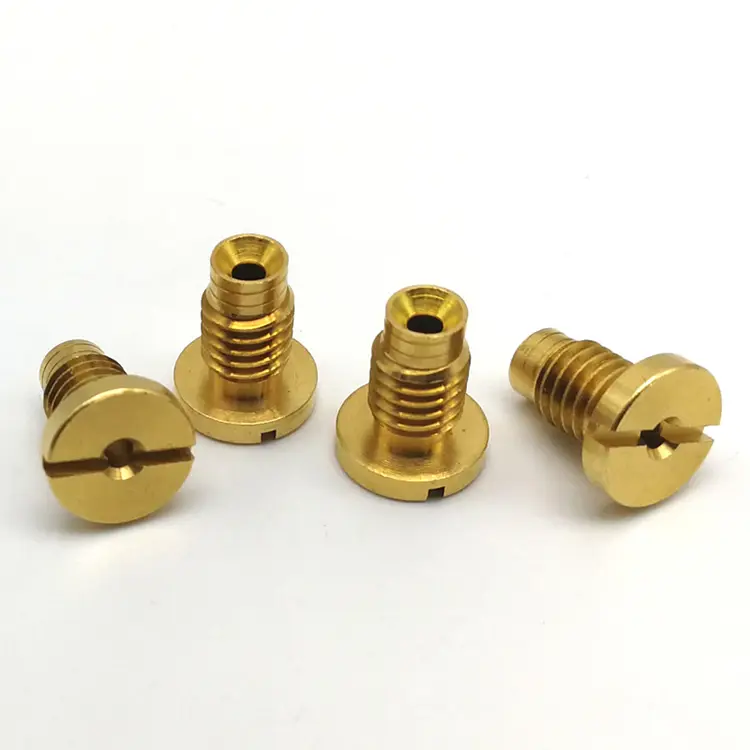
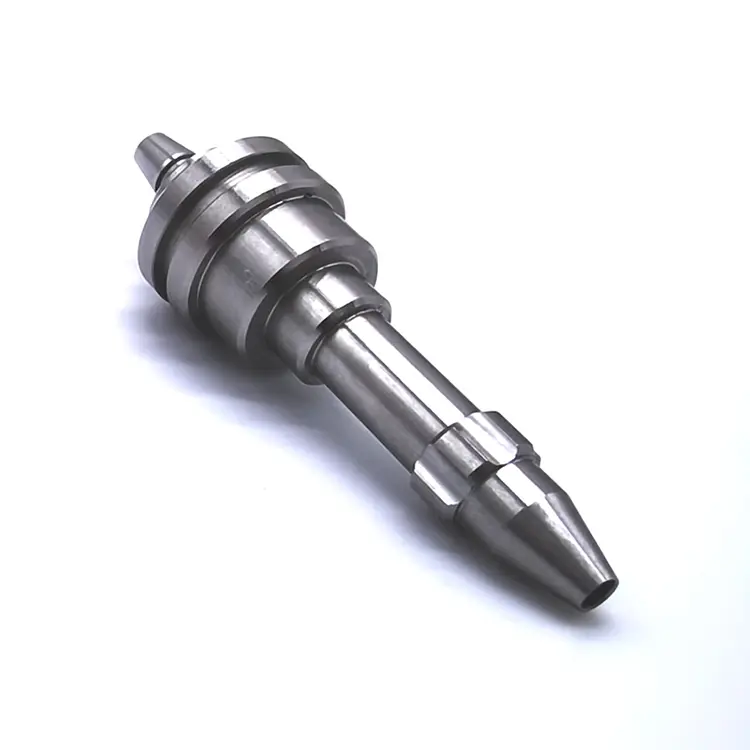
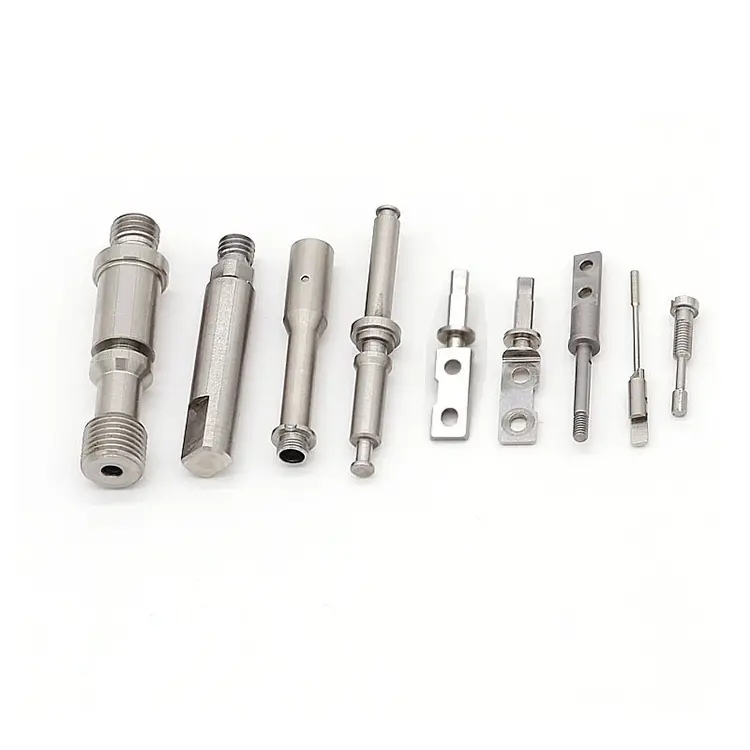
Nuote Metals предлагает услуги точной механической обработки в Дунгуане, Китай. Детали, обработанные на станках с ЧПУ, изготовленные Nuote, представляют собой точные компоненты, изготовленные на станках с компьютерным управлением в соответствии с запрограммированными инструкциями.
Отправить запрос
Описание продукта
Услуги точной обработки – настоящая работа начинается между операциями
Точная деталь редко выходит из строя из-за того, что одна операция была выполнена плохо. Это не удается, потому что две операции не согласовали друг друга. Токарный цех ссылался на одну базу. В мукомольном цехе ссылались на другое. Термообработчик сдвинул деталь, а шлифовальный станок не смог ее исправить. Каждый поставщик предоставил то, о чем его просили. Сборка так и не заработала.
Услуги точной механической обработкиречь идет не о запуске большего количества машин. Они касаются управления пространством между операциями — передачей данных, запасами, передачей проверок и цепочкой допусков, которая соединяет один шаг с другим. В Nuote Metals мы координируем каждую операцию в соответствии с единой стратегией данных и одним файлом проверки. В этой статье объясняется, как работает эта координация и почему она важнее любой отдельной спецификации машины.
Проблема толерантности к нескольким процессам – почему поставщики не согласны
Когда деталь требует точения, фрезерования, термообработки и шлифования, каждая операция вносит изменения. Проблема не в самих вариациях, а в отсутствии координации между людьми, вызывающими их.
Несоответствие данных.Поставщик токарной обработки ссылается на поверхность и отверстие. Поставщик фрезерных станков указывает внешний диаметр. Поставщик инспекции указывает, какую поверхность легче всего закрепить. Функции, которые должны быть согласованы, не совпадают, поскольку никто не договорился об одном и том же происхождении.
Догадки о запасах.Поставщик токарной обработки оставляет 0,3 мм на деформацию при термообработке. Термообработка перемещает деталь на 0,5 мм. Шлифовальный станок не может восстановить допуск, поскольку не осталось достаточного количества материала. Каждый поставщик делал то, что считал правильным, но никто не измерял фактическое искажение перед тем, как установить допуск.
Пробелы в передаче инспекций.Токарный производитель измеряет перед термообработкой. Мясорубка измеряет после. Никто не измеряет промежуточный размер, поэтому никто не знает, насколько сместилась деталь или какая операция вызвала смещение.
Служба прецизионной обработки, управляющая несколькими процессами, должна решить эти три проблемы до того, как будет нарезана первая стружка. Именно это отличает скоординированную услугу от списка возможностей машины.
Наше обслуживание: что мы координируем внутри компании, а что в партнерстве
Мы не претендуем на то, чтобы делать все сами. Мы заявляем, что контролируем все в рамках единой системы качества — независимо от того, работает ли производство на нашем предприятии или на предприятии партнера.
| Процесс | Где это работает | Что мы контролируем |
|---|---|---|
| Токарная обработка с ЧПУ | Внутренний | База данных, инструменты, внутрипроцессный SPC |
| Фрезерование с ЧПУ | Внутренний | Базовые данные, проектирование приспособлений, проверка характеристик |
| 5-осевой фрезерно-токарный станок | Внутренний | База с одной настройкой, сложная геометрия |
| Термическая обработка | Партнерство | Параметры цикла, измерение искажений, компенсация запаса |
| Шлифование | Внутренний | Та же база, что и при токарной/фрезерной обработке, окончательный допуск |
| Отделка | Внутренний/партнерский | Толщина покрытия, проверка после нанесения покрытия |
| Заключительная проверка | Внутренний | КИМ, Talyrond, отчет о размерах |
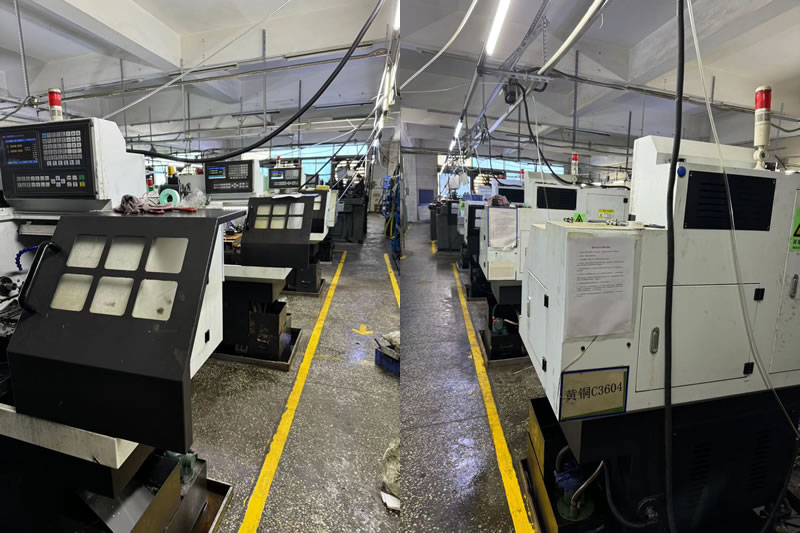
Почему различие имеет значение:Поставщик, который передает термообработку на аутсорсинг без измерения искажений, делает предположения. Поставщик, который передает это на аутсорсинг, но принимает меры до и после, может компенсировать это. Мы измеряем деформацию каждой партии термообработки и корректируем размеры токарной обработки перед обработкой на основе фактических данных, а не теоретических таблиц усадки.
Перенос толерантности – что на самом деле происходит между операциями
Лучший способ понять услуги точной механической обработки — это смотреть на размеры, а не на оборудование. Вот реальная последовательность переноса допусков для седла клапана из нержавеющей стали 440C, которое требует точения, закалки и внутреннего шлифования.
| Операция | Размер отверстия | Концентричность | Что изменилось |
|---|---|---|---|
| Токарная обработка (предварительная термообработка) | 12,00 ±0,01 мм | 0,005 мм | Базовый вариант – обработанный припуск |
| После закалки (58–60 HRC) | 11,97 мм (измерено) | 0,018 мм | Отверстие сжалось на 0,03 мм; концентричность сместилась |
| После внутреннего шлифования | 11,99 ± 0,002 мм | 0,003 мм | Шлифование восстановило допуск с использованием той же базовой точки |
Что показывает эта таблица:Термическая обработка сместила отверстие на 0,03 мм и утроила ошибку концентричности. Если бы мы обработали до окончательного размера перед закалкой, деталь была бы ломом. Если бы шлифовальный станок отсылал к другой исходной точке, концентричность невозможно было бы восстановить. Услуга точной обработки — это не токарная обработка или шлифовка, а решение оставить припуск 0,03 мм и использовать одну и ту же базу для всех трех операций.
Реальный пример – седло клапана 440C для аналитического прибора
Швейцарскому производителю аналитических приборов требовалось седло клапана из нержавеющей стали 440C с допуском диаметра отверстия 0,002 мм, концентричностью 0,003 мм и твердостью 58–60 HRC. Деталь требовала токарной обработки, закалки и внутреннего шлифования.
В их предыдущей цепочке поставок участвовало три поставщика. После закалки концентричность снизилась до 0,02 мм. Шлифовальный станок не мог это исправить, поскольку шлифовальное приспособление ориентировалось на внешний диаметр, а токарное приспособление - на отверстие. Детали были списаны.
Что мы сделали по-другому:
- Установлено, что отверстие является основной базой для токарной обработки, шлифования и проверки.
- Измерили деформацию на пилотной партии и установили размер отверстия предварительной обработки на 12,00 мм, оставив ровно 0,03 мм для шлифования.
- Заземлите отверстие, используя ту же точку отсчета, установленную во время токарной обработки.
- Отгружено 1500 штук без брака. Заказчик исключил входной контроль и сократил сроки выполнения заказа на 12 дней.
Вот чтоуслуги точной обработкиДолжен обеспечить: процесс, предполагающий перемещение между операциями, а не набор машин, каждая из которых выполняет свою работу.
Часто задаваемые вопросы об услугах точной обработки
Q1: В чем разница между прецизионной обработкой и услугами точной обработки?
Ответ: Прецизионная обработка — это резка металла с жесткими допусками.Услуги точной механической обработкивключает в себя координацию этого действия: анализ DFM, стратегию исходных данных, управление искажениями при термообработке, расчет измельченного сырья, передачу проверок и документацию. В прецизионном механическом цехе за одну операцию можно выдержать ±0,002 мм. Служба прецизионной обработки гарантирует, что после термообработки, шлифования и нанесения покрытия деталь будет иметь точность ±0,002 мм — на каждой операции в цепочке.
Вопрос 2. Можете ли вы координировать проект, в котором некоторые операции передаются на аутсорсинг?
А: Да. Термическую обработку и некоторые отделочные операции мы передаем партнерским предприятиям, но контролируем процесс. Мы задаем параметры цикла, измеряем искажения до и после и корректируем размеры предварительной обработки на основе фактических данных. Деталь никогда не покидает нашу систему качества. Отчеты о каждой аутсорсинговой операции заносятся в один и тот же файл проверки, а каждая поставка включает в себя подробный отчет, охватывающий все операции — внутренние и партнерские.
Вопрос 3. Как вы справляетесь с проектом, состоящим из нескольких частей, которые собираются вместе?
Ответ: Во время проверки DFM мы определяем критически важные интерфейсы и устанавливаем общую точку отсчета для всех деталей сборки. Каждая деталь обрабатывается и проверяется по этой базе данных, а не по ее собственному исходному чертежу. Для критически важных интерфейсов мы создаем функциональные датчики, которые имитируют сопрягаемые детали и проверяют 100% продукции. Цель состоит не только в том, чтобы каждая деталь соответствовала своему чертежу, но и в том, чтобы сборка функционировала, когда детали соединяются вместе. Это основная ценность скоординированногоуслуги точной обработкипартнерство.
Горячие Теги: Служба точной обработки
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности