Продукты
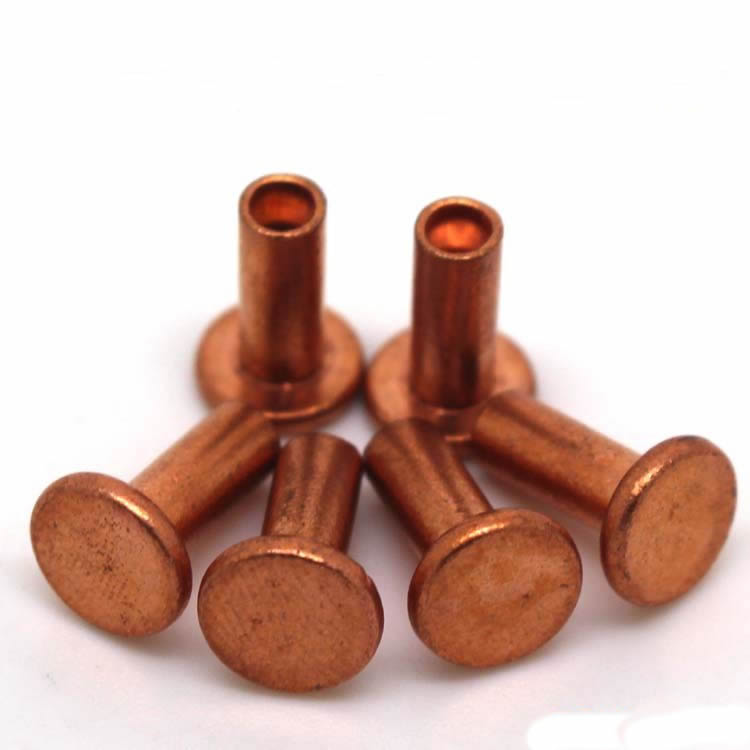
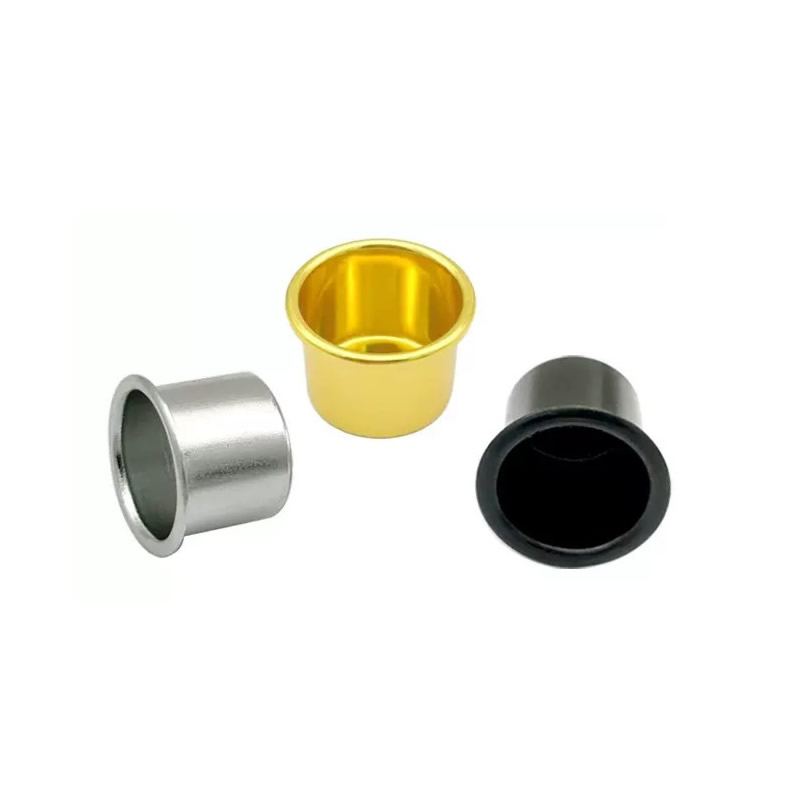

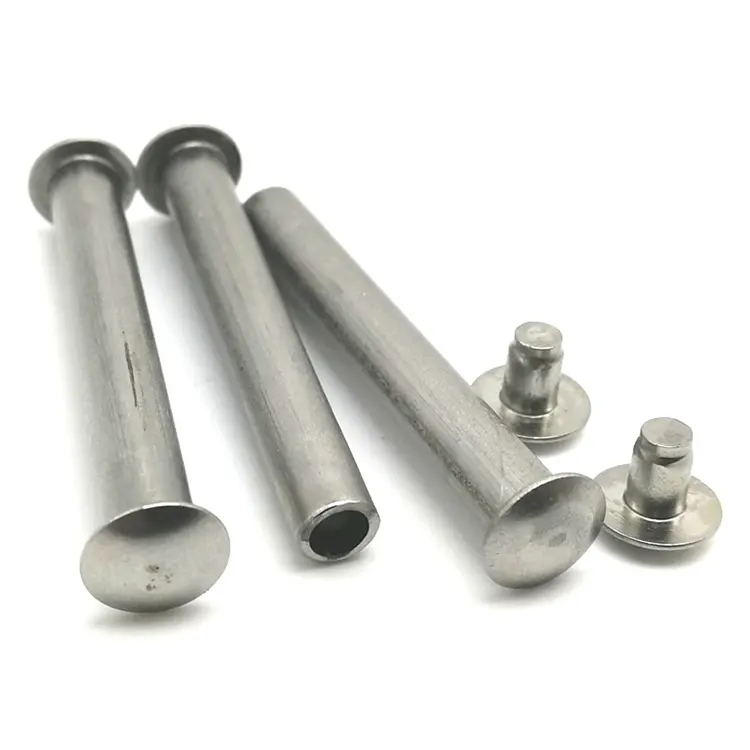
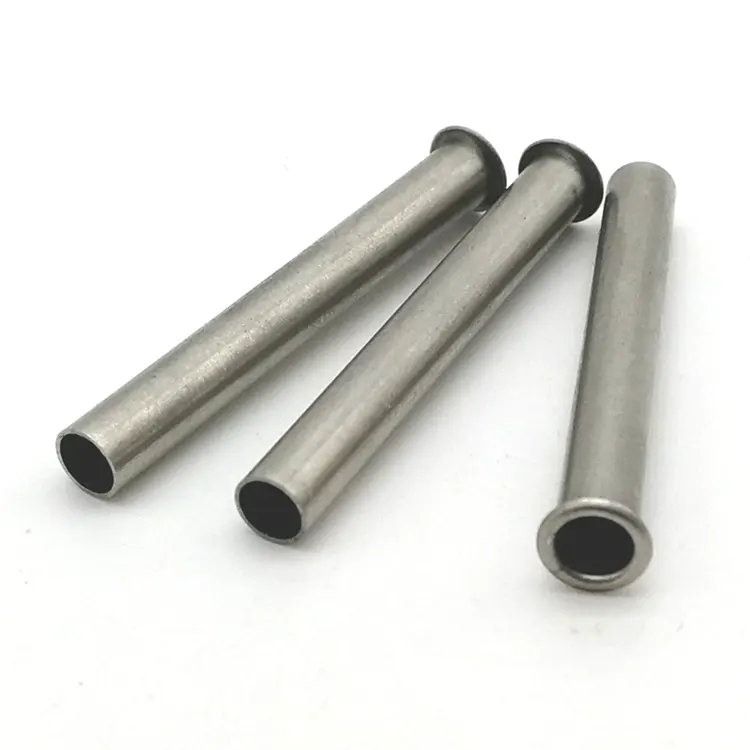
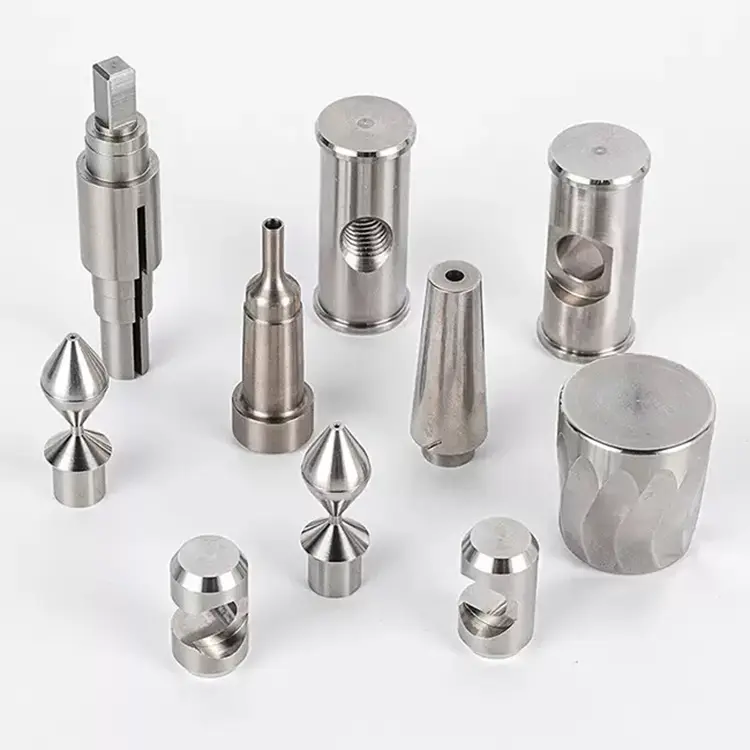
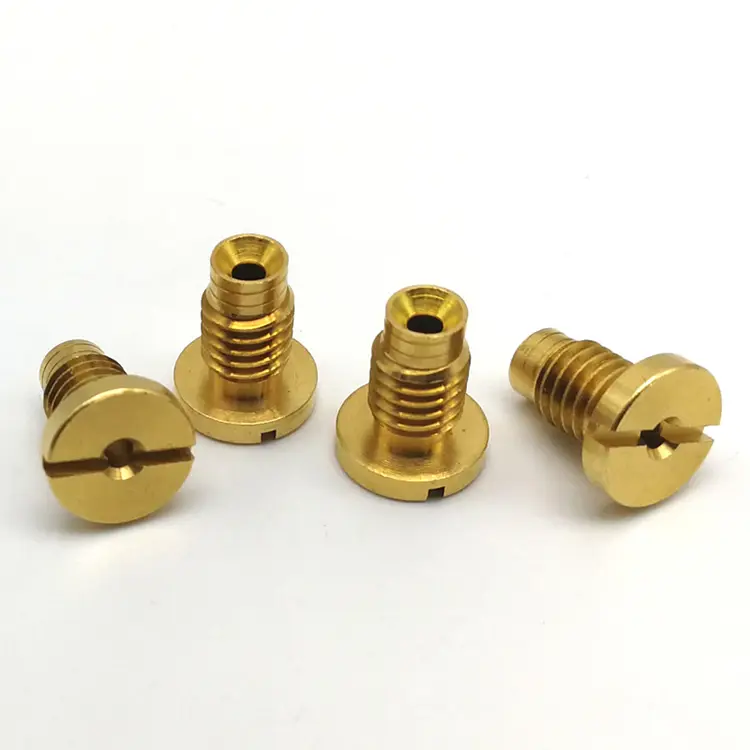
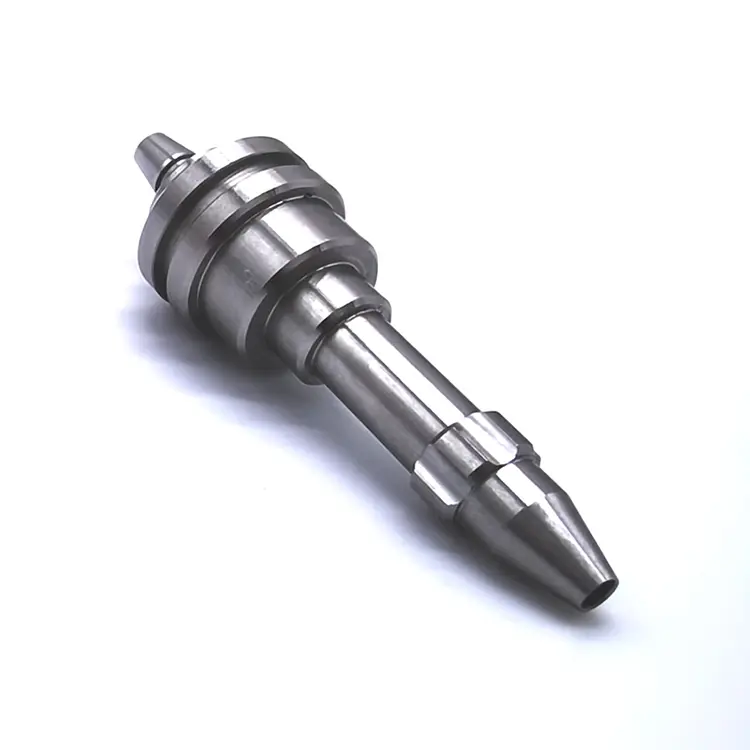
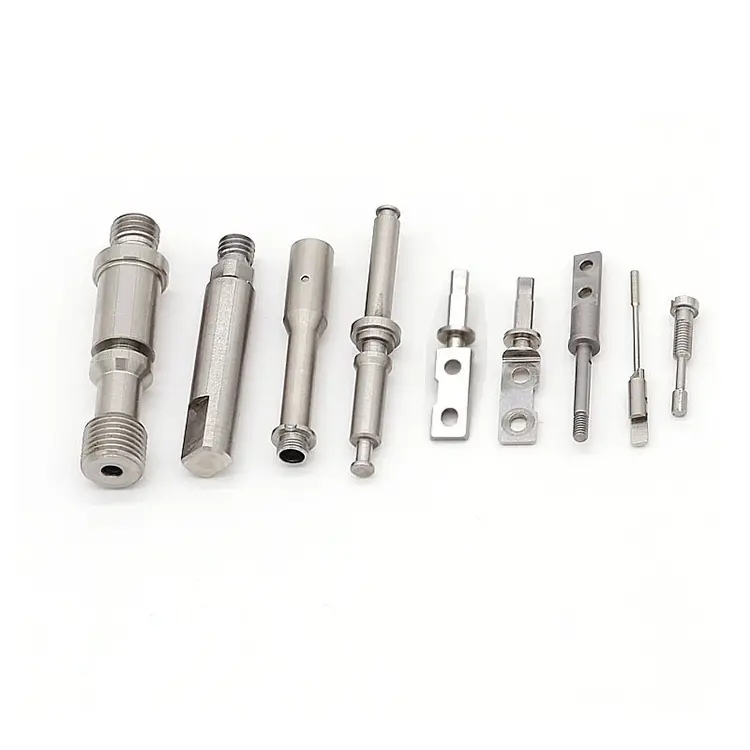
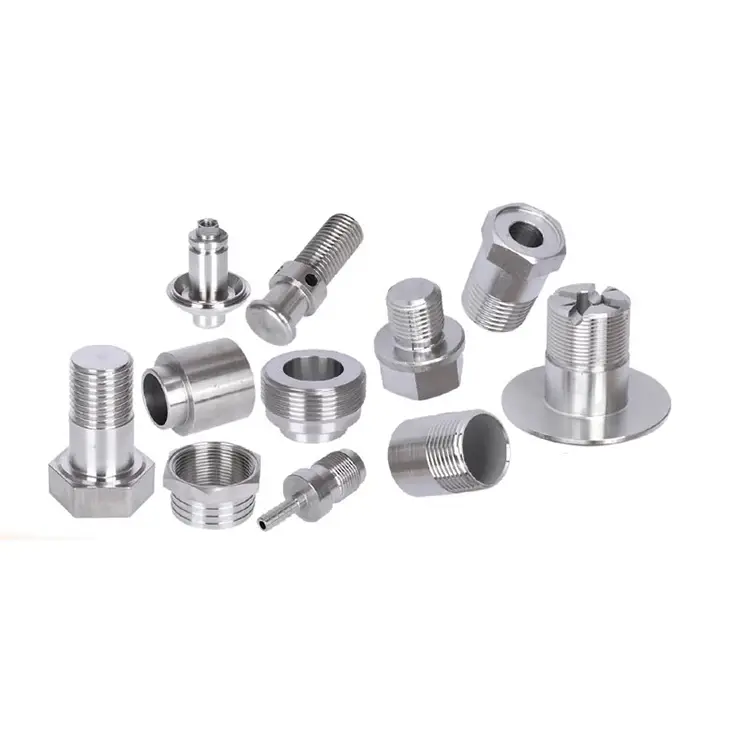
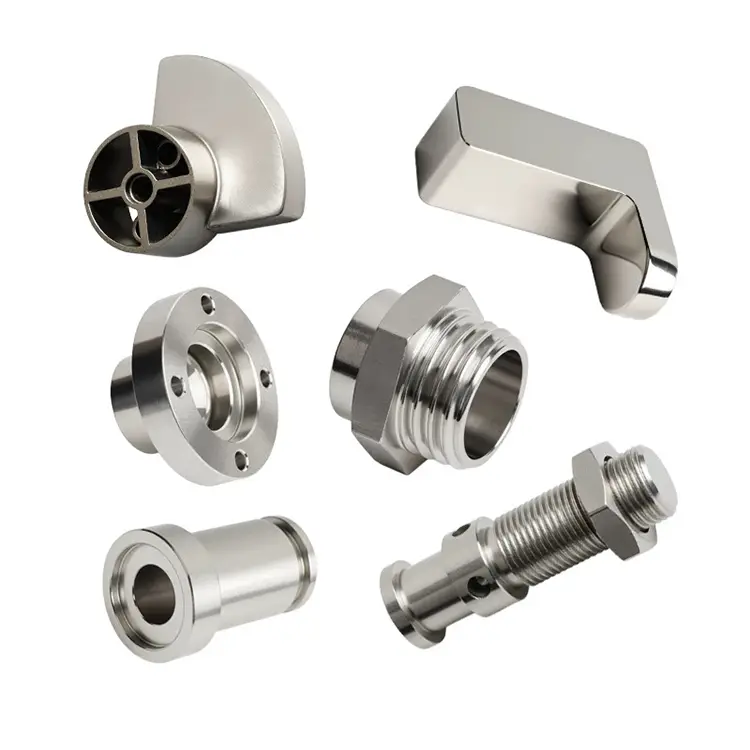
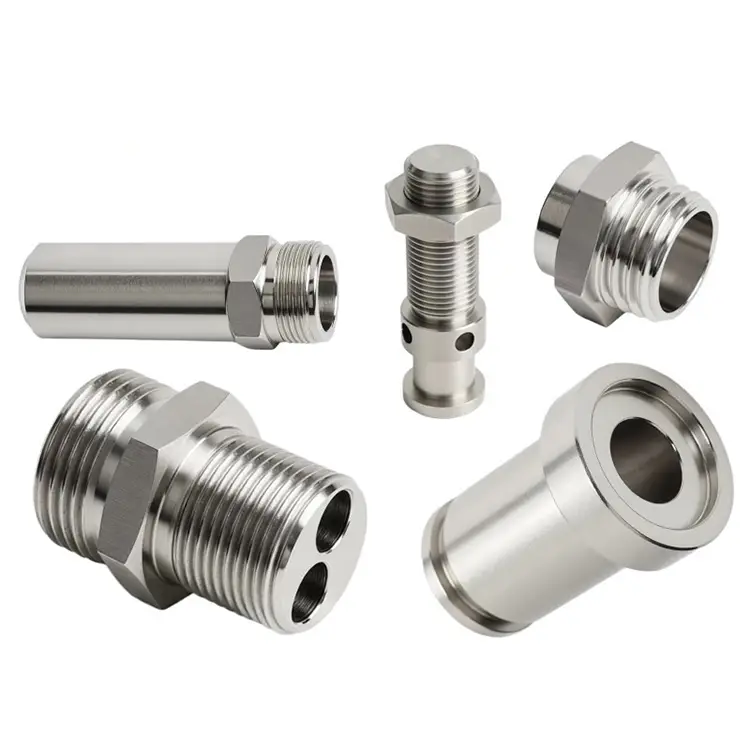
Маленькие точеные детали
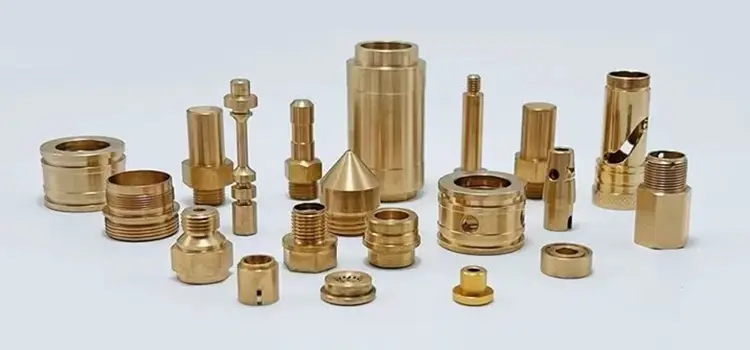
Токарная обработка с ЧПУ подходит для обработки различных металлов и пластмасс, таких как латунь, медь, нержавеющая сталь, полиэтилен, ПЭТ и т. д. а небольшие токарные детали можно изготовить быстро и недорого, без необходимости использования инструментов. Nuote Metals - небольшой производитель токарных деталей в Дунгуане, Китай. Мы занимаемся токарной обработкой с ЧПУ более 10 лет, присылайте нам свой дизайн.
Отправить запрос
Описание продукта
Булавка диаметром 3 мм на чертеже выглядит просто. Диаметр, длина, фаска, может быть канавка. Любой токарный станок может это выточить. Но если превратить их в десять миллионов, цена за единицу которых измеряется долями цента, и «простота» станет совершенно другой проблемой. Пруток достаточно тонкий, чтобы его можно было сгибать в устройстве подачи. Стружка настолько мала, что может засорить линии охлаждающей жидкости. Заусенцы слишком малы, чтобы их можно было увидеть без увеличения, но достаточно велики, чтобы не пройти испытание на электрический контакт. А штангенциркуль, измеряющий диаметр, не может достичь канавки на дне отверстия диаметром 2 мм.
Мелкие точеные деталиЭто не просто уменьшенные версии более крупных деталей. Физика меняется. Инструмент меняется. Инспекция меняется. И больше всего меняется экономика — потому что при больших объемах процент брака в 0,1% становится транспортным контейнером для бракованных деталей.
В Nuote Metals мы располагаем специализированным токарным цехом для обработки мелких деталей — высокоскоростными токарных станками, специализированными устройствами подачи прутка, микрозачисткой и оптическим контролем. В этой статье объясняются три проблемы, которые создают мелкие детали, и то, как мы ими управляем.
Задача 1 – Тонкая пруточная заготовка и стабильность устройства подачи
Мелкие детали изготавливаются из небольших прутков — часто диаметром от 1 до 6 мм. При таком размере планка гибкая. Он может прогибаться в питателе, вибрировать при резке и отклоняться от инструмента. Результатом является непостоянный диаметр, плохое качество поверхности и поломка инструмента.
Как мы это контролируем:
- Направляющие втулки, соответствующие размеру прутка, поддерживают пруток как можно ближе к зоне резки, снижая вибрацию.
- Уменьшенная сила подачи — слишком сильное нажатие на тонкий стержень приводит к его короблению. Мы используем контролируемое давление подачи, соответствующее диаметру прутка.
- Высокая скорость шпинделя при небольшой глубине резания снижает силу резания и отклонение. Для детали толщиной 3 мм скорость шпинделя может достигать 8 000–10 000 об/мин.
Небольшая точеная деталь, которая соответствует допуску на первой детали, но смещается на тысячной, является проблемой подачи, а не проблемой токарной обработки.
Задача 2 – микрозаусенцы, до которых невозможно достать ручным удалением заусенцев
Заусенец на штифте диаметром 3 мм не является косметической проблемой. В электрическом разъеме он увеличивает контактное сопротивление. По медицинскому компоненту он становится рыхлой частицей. На автомобильной топливной части перекрывает проход. А ручное удаление заусенцев не может достичь поперечного отверстия в нижней части отверстия диаметром 2 мм — инструмент больше, чем деталь.
Как мы это контролируем:
| Метод удаления заусенцев | Чего он достигает | Лучшее для |
|---|---|---|
| Абразивная поточная обработка | Внутренние отверстия, поперечные отверстия | Сложные внутренние особенности |
| Термическое удаление заусенцев | Каждая поверхность одновременно | Детали со множеством мелких заусенцев |
| Электрохимическое удаление заусенцев | Края, корни ниток | Проводящие материалы, большой объем |
| Удаление заусенцев кистью | Внешние края | Простая внешняя геометрия |
Длямелкие точеные деталис внутренними особенностями, абразивная обработка или термическое удаление заусенцев часто являются единственным способом полностью удалить заусенцы. Ручные инструменты не могут добраться до элемента, а при вращении не создается достаточно силы, чтобы удалить заусенец из глухого отверстия.
Задача 3 – Проверка, когда суппорт не подходит
Деталь толщиной 3 мм с поперечным отверстием диаметром 1 мм невозможно измерить стандартным штангенциркулем. Канавка в нижней части отверстия диаметром 2 мм невидима невооруженным глазом. А заусенец, не прошедший электрические испытания, может быть не виден даже под увеличительным стеклом.
Как мы это контролируем:
- Оптическое видеоизмерение — увеличенные изображения с наложением размеров, бесконтактное измерение характеристик размером до 0,001 мм.
- Калибры-штыри и калибры-пробки — для отверстий и поперечных отверстий, размер которых соответствует конкретной характеристике.
- 100% оптическая сортировка по критическим размерам деталей большого объема — каждая деталь проверяется, а не отбирается.
- Функциональное тестирование — проверка целостности электрической цепи, проверка на герметичность или установка манометров, имитирующих сопрягаемую деталь.
Длямелкие точеные детали, инспекция не является выборочным мероприятием. При больших объемах единственный способ гарантировать согласованность — это измерять каждую деталь или настолько жестко контролировать процесс, что отбор проб становится ненужным. Мы делаем и то, и другое.
Реальный пример — электрический контактный штифт диаметром 2 мм, 5 миллионов штук.
Немецкому производителю электроники понадобился латунный контактный штифт толщиной 2 мм с поперечным отверстием 0,5 мм, допуском диаметра 0,003 мм и без заусенцев в поперечном отверстии. Их предыдущий поставщик вручную удалил заусенцы с поперечного отверстия, но инструмент не смог достичь дна, и 2% деталей не прошли проверку на целостность электрической цепи.
Что мы сделали по-другому:
- Обработал штифт на высокоскоростном токарном станке с направляющей втулкой — стабильная подача, постоянный диаметр.
- Применили абразивную обработку поперечного отверстия — удалили заусенцы, до которых не могли добраться ручные инструменты.
- Использовалась 100% оптическая сортировка по диаметру и положению поперечных отверстий — каждая деталь, без отбора проб.
- Выполнено испытание на целостность электрической цепи на выборочной основе для подтверждения результата удаления заусенцев.
- Отгружено 5 миллионов штук без нарушений непрерывности. Заказчик устранил входной контроль на наличие заусенцев.
Вот чтомелкие точеные деталидолжен доставлять: не просто деталь, которая правильно измеряется под лупой, но деталь, которая работает в разъеме — каждую деталь, среди миллионов.
Почему мелким деталям нужна отдельная ячейка
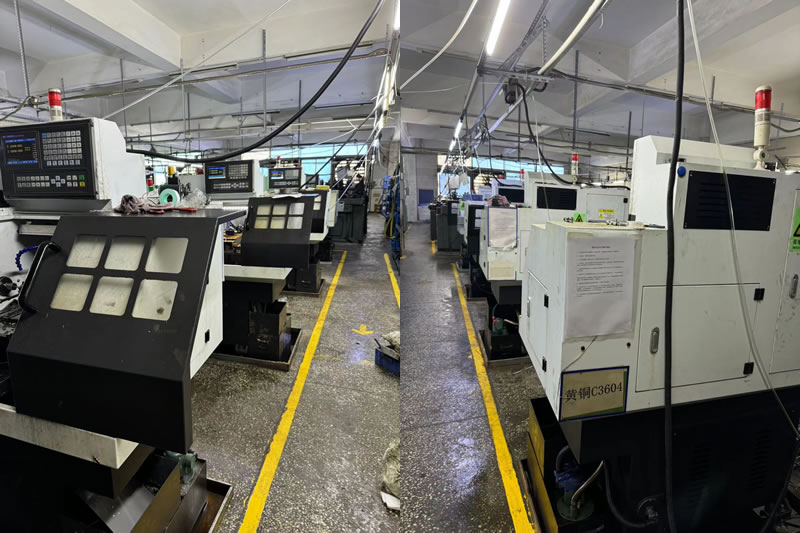
Мелкие детали выполняются на разном оборудовании, с разными инструментами и при разных проверках. Токарный станок, настроенный на валы диаметром 50 мм, не может выдержать допуск на штифте диаметром 3 мм — скорость шпинделя слишком низкая, устройство подачи прутка слишком велико, а давление СОЖ слишком велико. Цех, производящий мелкие детали на оборудовании общего назначения, при больших объемах будет давать противоречивые результаты.
Мы бежиммелкие точеные деталина специальной ячейке — высокоскоростные шпиндели, направляющие втулки, микроудаление заусенцев и оптический контроль. Это не премиум-услуга. Это минимальный стандарт для поставщика, который понимает, что мелкие детали не просто «меньше» — они разные.
Часто задаваемые вопросы
В1: Какой наименьший диаметр вы можете обточить?
Ответ: Мы обычно токарно обрабатываем небольшие детали диаметром до 1 мм и длиной от 2 до 30 мм. При толщине менее 1 мм оснастка и подача прутка становятся чрезвычайно деликатными — мы рассматриваем эти запросы в каждом конкретном случае. Для диаметров от 1 мм до 6 мм мы используем высокоскоростные токарные станки с подачей прутка с направляющими втулками и контролируемым усилием подачи для предотвращения отклонения прутка.
Вопрос 2: Как удалить заусенцы с поперечных отверстий на небольших токарных деталях?
О: Ручные инструменты не могут добраться до поперечного отверстия в нижней части отверстия диаметром 2 мм. Мы используем абразивную обработку: полимер с абразивом проталкивается через поперечное отверстие, удаляя заусенцы с каждой поверхности, с которой он соприкасается. Для деталей с множеством мелких заусенцев на внешней и внутренней поверхностях термическое удаление заусенцев удаляет заусенцы одновременно по всей детали. Метод зависит от геометрии элемента — мы рекомендуем правильный процесс перед производством.
Вопрос 3: Можете ли вы гарантировать стабильность партии для миллионов мелких точеных деталей?
Ответ: Да, посредством контроля процесса и 100% проверки. Мы отслеживаем износ инструмента по времени резки, а не по количеству деталей, и корректируем смещения через определенные промежутки времени. Для критических размеров мы используем 100% оптическую сортировку — каждый предмет измеряется, а не отбирается. Если размер отклоняется, сортировочная машина отбраковывает несоответствующие детали до того, как они попадут в транспортную коробку. Nuote Metals предоставляет отчет о размерах и исследование возможностей процесса (Cpk) для каждого крупномасштабногомелкие точеные детализаказ.
Горячие Теги: Поставщик мелких токарных деталей, Производитель прецизионных токарных деталей, Изготовленные на заказ детали с ЧПУ
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности