Продукты

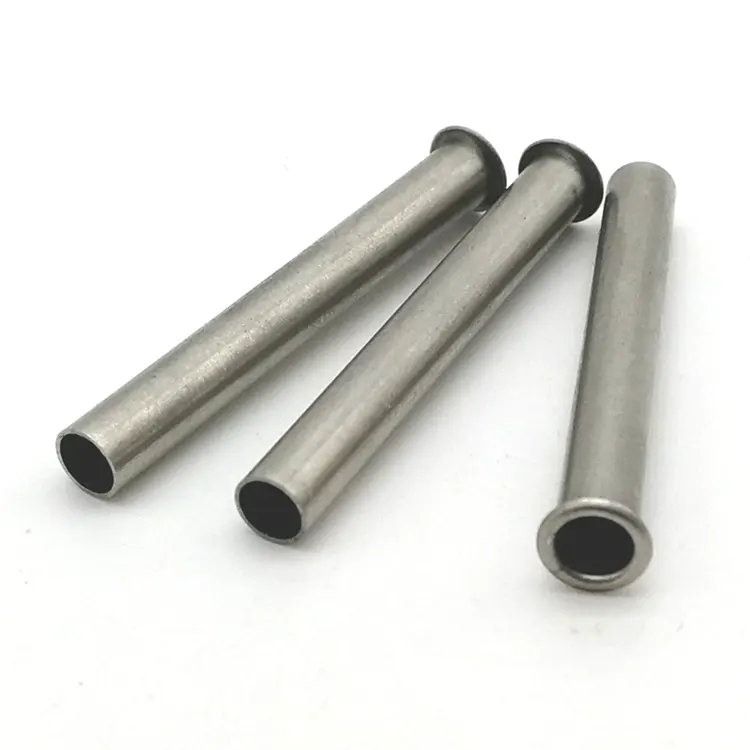
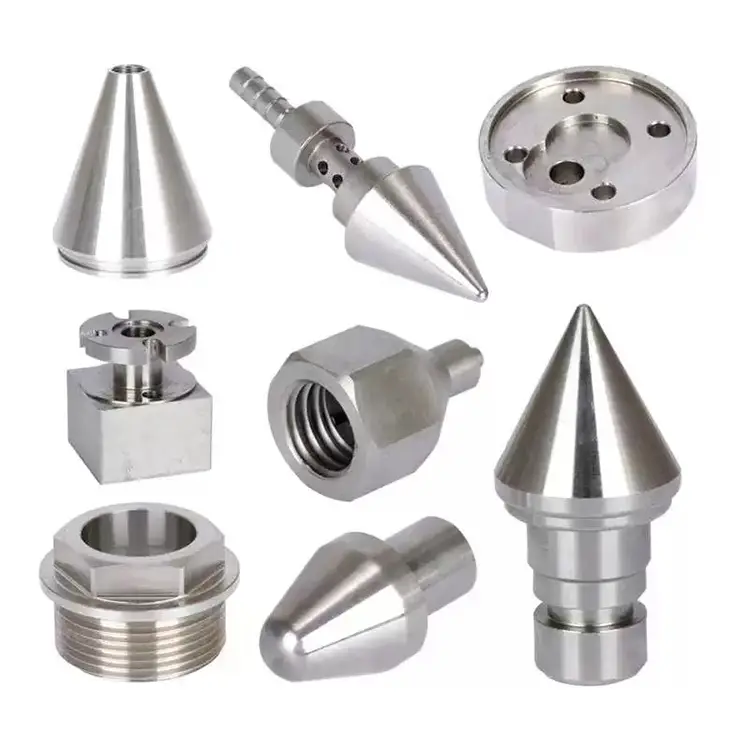
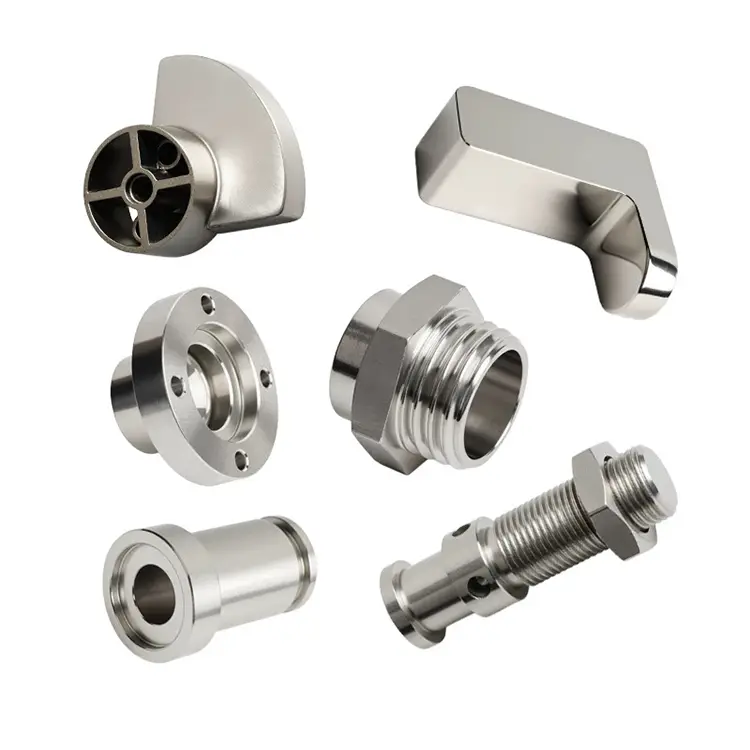
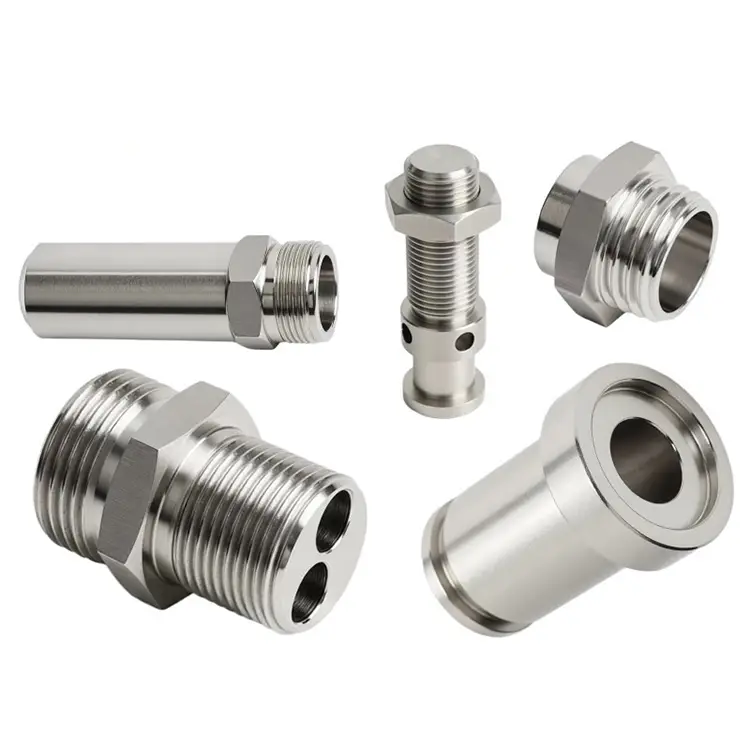
Стальные токарные детали
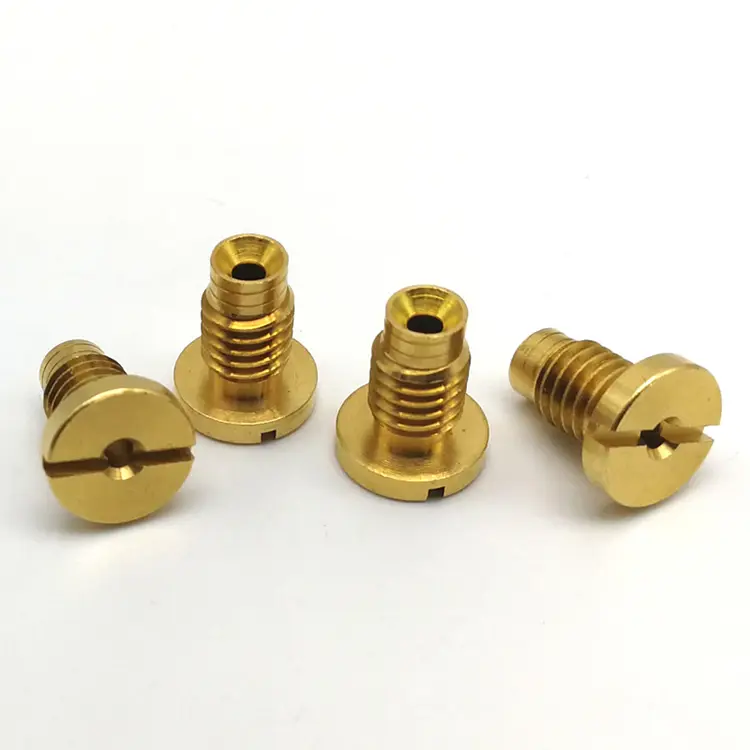
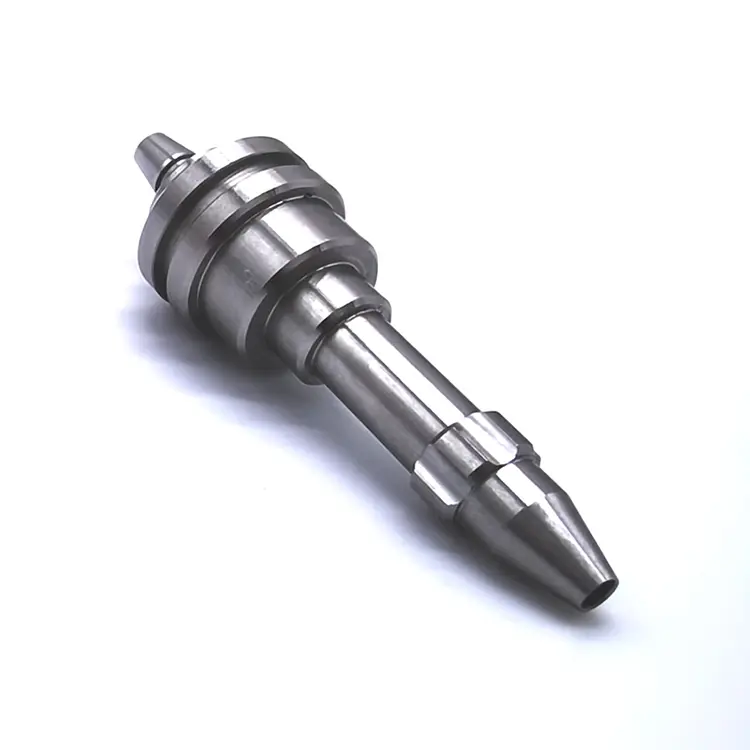
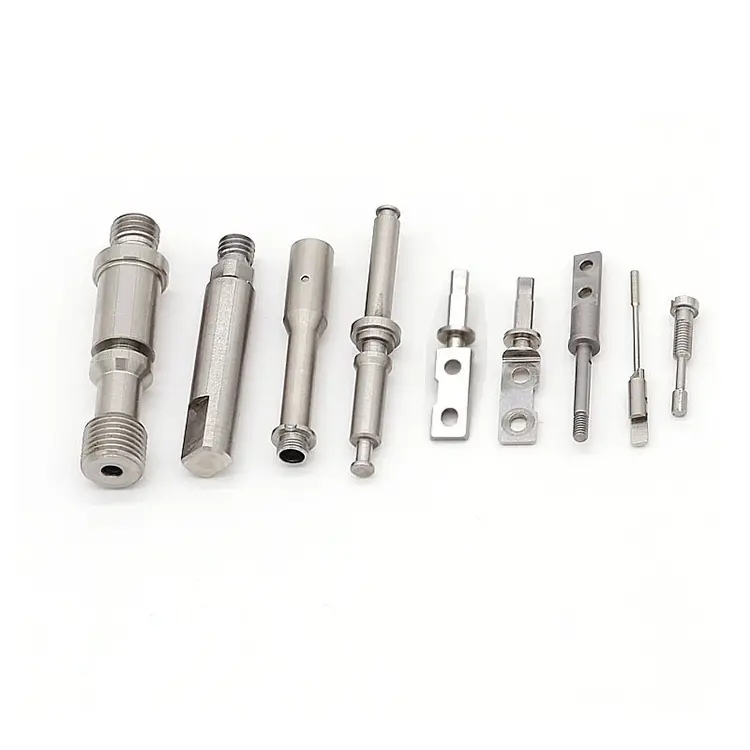
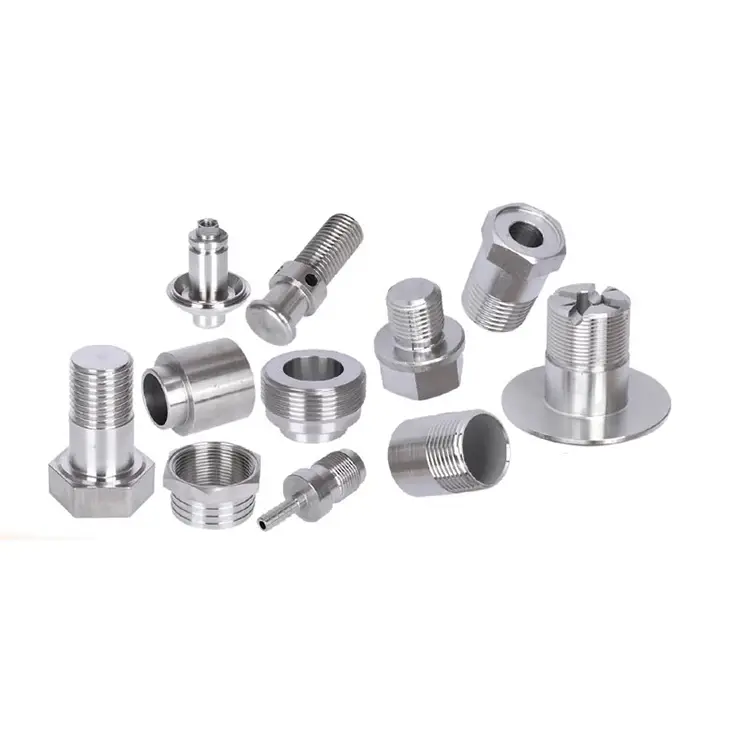
Nuote Metals предлагает стальные токарные детали различных размеров от 0,5 до 100 мм в диаметре. Мы производим токарные детали из стали на наших токарных станках с ручным управлением и на токарных станках с ЧПУ. Используя самые современные технологии производства, мы можем снова и снова повторять точные измерения. Просто отправьте нам свое требование, и тогда мы возьмем на себя следующий шаг.
Отправить запрос
Описание продукта
Латунь легко поворачивается. Алюминий течет. Сталь другая. Он затвердевает под инструментом, изнашивает вставки за считанные минуты и смещается при термообработке. Вот почему многие механические мастерские высоко ценят работы по токарной обработке стали или вообще избегают их.
Nuote Metals придерживается противоположного подхода. Мы специализируемся наСтальные токарные деталиот которых отказываются другие магазины: закаленная 4140, азотированная 1045, нержавеющая сталь 17-4 PH, инструментальная сталь D2. Если ваша деталь должна выдерживать нагрузку, износ и усталость, мы можем обработать ее по спецификациям и доставить в срок.
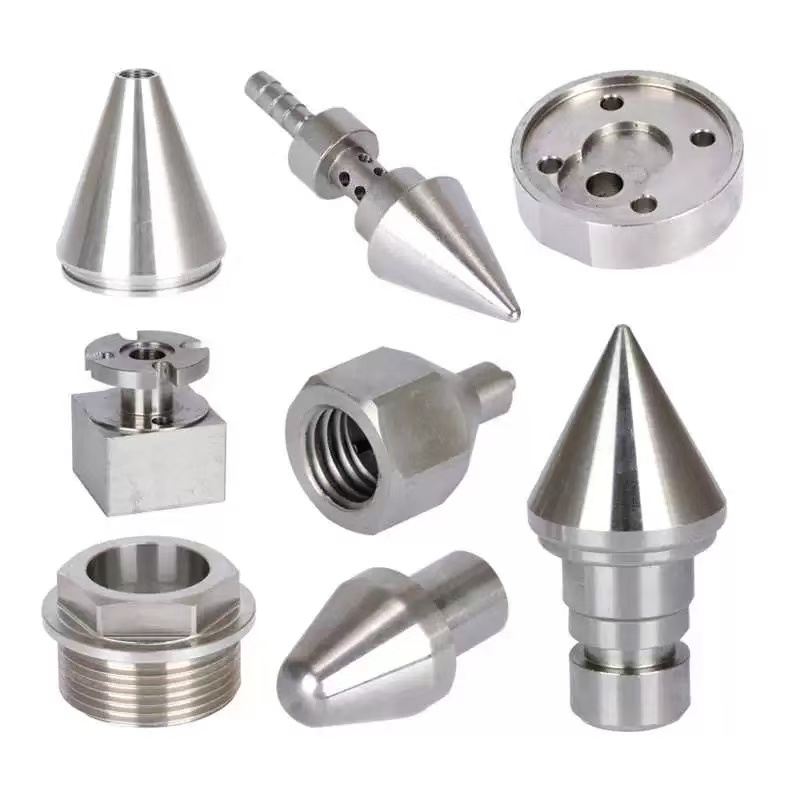
Три проблемы, которые создает токарная обработка стали
1. Износ инструмента и наклеп.
Сталь затвердевает, когда инструмент трет, а не режет. Мы используем инструменты с высоким положительным передним углом и твердосплавными пластинами с PVD-покрытием (TiAlN или AlCrN) и программируем скорость выше порога наклепа. Для нержавеющей стали 304 мы используем токарную обработку с азотным охлаждением.
2. Деформация при термообработке.
Термическая обработка перемещает деталь. Вал, толщина которого до закалки составляла 0,005 мм, после закалки может оказаться некруглым на 0,05 мм. Мы обрабатываем детали до размеров предварительной термообработки, которые компенсируют известные деформации и оставляют заготовку для шлифования после обработки.
3. Изменение твердости внутри партии.
Твердость варьируется от поверхности к ядру и от начала до конца. Мы проверяем твердость в нескольких точках каждого входящего прутка и отбраковываем партии, выходящие за пределы допустимого диапазона, перед началом производства. Во время точения смещения инструмента корректируются через определенные промежутки времени, чтобы предотвратить смещение.
Марки стали, которые мы обрабатываем – и почему они важны
| Оценка | Состояние | Типичная твердость | Задача обработки | Типичное применение |
|---|---|---|---|---|
| 1045 | Горячекатаный | 170–210 ХБ | Умеренный – затвердевает при трении | Валы, штифты, болты |
| 4140 | вопросы и ответы | 28–32 HRС | Высокая – требует жесткой установки и инструментов с покрытием. | Гидравлические штоки, шестерни |
| 4140 | Азотированный | 55–62 HRC (корпус) | Очень высокий – гильза тверже, чем инструмент | Золотники клапанов, изнашиваемые детали |
| 304 нержавеющая сталь | Отожженный | 150–200 ГБ | Высокая – быстро затвердевает, липкая крошка. | Пищевое оборудование, медицинское |
| 17-4 PH | Н900 | 40–45 HRС | Очень высокий – твердый, жесткий, абразивный. | Аэрокосмическая, химическая |
| Инструментальная сталь D2 | Отожженный | 210–240 ХБ | Высокоабразивные карбиды быстро изнашивают инструменты. | Плашки, режущие инструменты |
Наш подход к закаленной стали: обработайте ее правильно с первого раза
Мы не оцениваем работы из закаленной стали при стандартных скоростях и подачах. Для каждой термообработанной детали применяется специальный технологический план:
1. Проверка материала:Отображение твердости поперек стержня. Если стержень слишком твердый или слишком мягкий, мы корректируем параметры резки или бракуем партию.
2. Выбор инструмента:Для азотированных пластин 4140 (корпус 55–62 HRC) мы используем пластины из CBN (кубического нитрида бора), а не из твердого сплава. CBN служит в 10–20 раз дольше и лучше сохраняет толерантность.
3. Жесткая настройка:Минимальный вылет инструмента, патроны с высоким усилием зажима и шариковые винты с предварительным натягом для любой закаленной работы.
4. Внутрипроцессный SPC:Критические размеры измеряются через каждые 10–20 штук. Коррекции инструмента корректируются до того, как деталь выйдет за пределы спецификации.
5. Окончательная проверка:Проверка CMM по всем критически важным функциям. Полный отчет по каждой отправке.
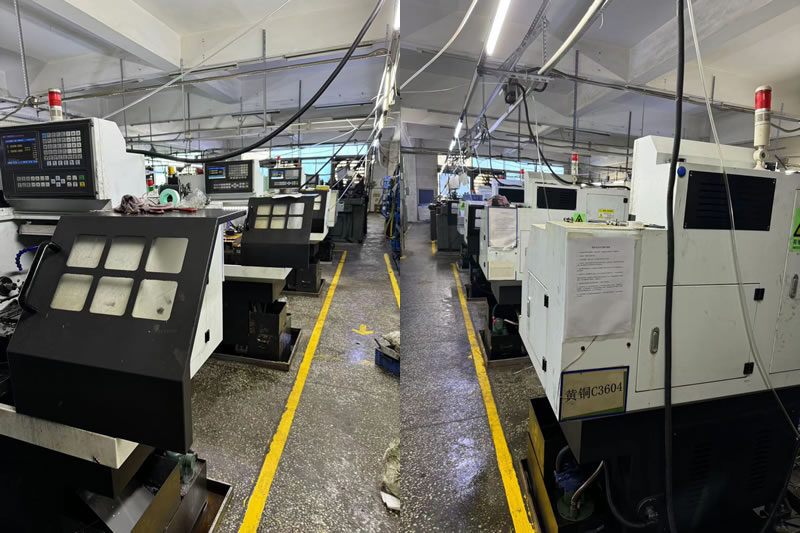
Реальный пример – золотник клапана 4140 с азотированием
Североамериканскому производителю гидравлического оборудования требовался стальной золотник клапана 4140 с допуском диаметра 0,008 мм и твердостью корпуса 55 HRC после азотирования. Их предыдущий поставщик не смог выдержать допуск после термообработки — катушка имела некруглую форму на 0,03 мм.
Что мы сделали по-другому:
- Обработана катушка увеличенного размера, чтобы компенсировать рост азотирования.
- Для окончательной чистовой обработки закаленного корпуса использовался инструмент из CBN.
- Округлость проверена с помощью Talyrond до и после азотирования.
- Отгружено 5000 штук без брака. Заказчик исключил вторичное шлифование и сократил время выполнения заказа на 12 дней.
Часто задаваемые вопросы о токарных деталях из стали
В1: Можете ли вы обрабатывать стальные детали, уже подвергнутые термообработке?
А: Да. Мы обрабатываем закаленную сталь твердостью до 62 HRC с использованием инструментов из CBN и керамики. Для очень твердых или сложных геометрий мы можем рекомендовать твердое точение с последующим шлифованием. Отправьте нам свои характеристики твердости, и мы подтвердим, можно ли достичь вашего допуска только точением или требуется шлифовка.
В2: Как вы контролируете искажения во время термообработки?
О: Мы контролируем искажения в три этапа: (1) механическая обработка перед термообработкой, при которой остается расчетный припуск для шлифования после обработки, (2) контролируемые циклы нагрева и охлаждения на нашем партнерском предприятии по термообработке и (3) проверка размеров до и после обработки для подтверждения наших компенсационных смещений. Для критически важных деталей мы запускаем пилотную партию и корректируем размеры токарной обработки на основе фактически измеренных искажений.
В3: Какие допуски вы можете соблюдать на закаленной стали?
О: Наш стандартный допуск для закаленной стали составляет ±0,01 мм, а для критических диаметров точность составляет ±0,005 мм. Для закаленных деталей допуски применяются к готовому корпусу, а не к размерам предварительной обработки. Nuote Metals проверяет каждый чертеж и предоставляет DFM отзывы о достижимых допусках, прежде чем вы разместите заказ.
Как запросить цену на токарные детали из стали
Отправьте нам свой чертеж (STEP, IGES, PDF или DWG) с помощью:
- Марка стали и состояние термообработки (отожженная, Q&T, азотированная, науглероженная)
- Спецификация твердости и глубина корпуса, если применимо
- Требования по допускам для критических размеров
- Годовой объем и размеры партий
- Любые второстепенные операции (шлифовка, гальваника, сборка)
Наша команда инженеров рассматривает каждый запрос в течение 24 часов и возвращает подробное ценовое предложение с отзывами DFM о обрабатываемости, рисках термообработки и осуществимости допусков.
Горячие Теги: Токарные детали из стали, Китайский производитель токарных деталей
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности